船舶ヨット塗装: 56フィート塩害対応インフレータブルブース
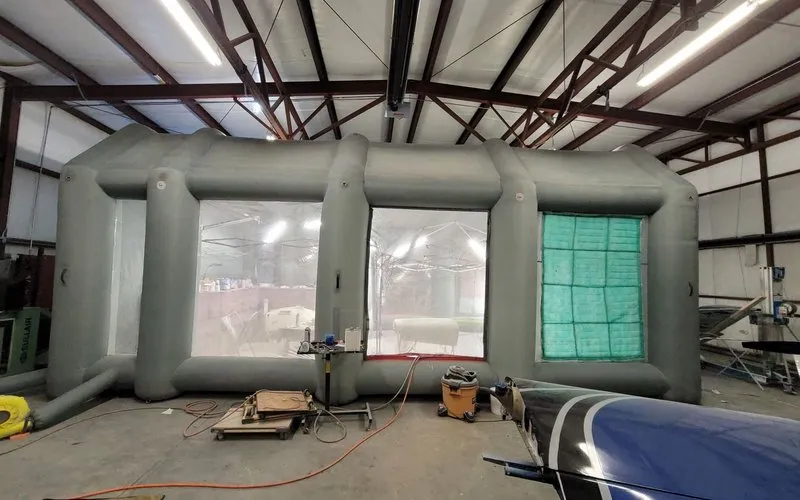
サウスフロリダのマリン塗装施設が、恒久的なインフラに投資することなくオフシーズンのヨット塗装能力を拡張する必要に迫られたとき、同社は塩気のあるマリン環境専用に設計されたインフレータブルブースについてSewinflaに相談しました。2026年8月。
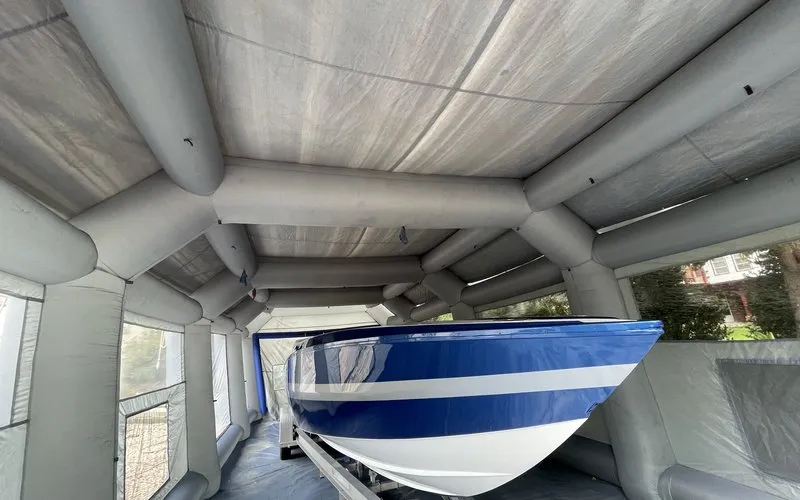
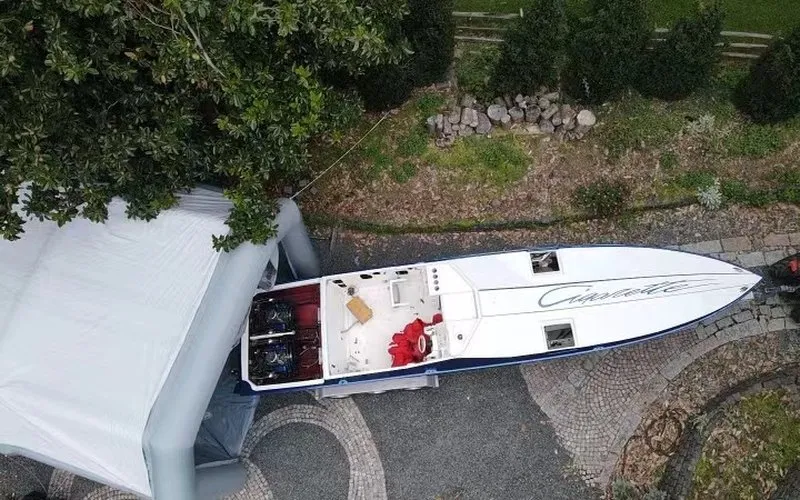
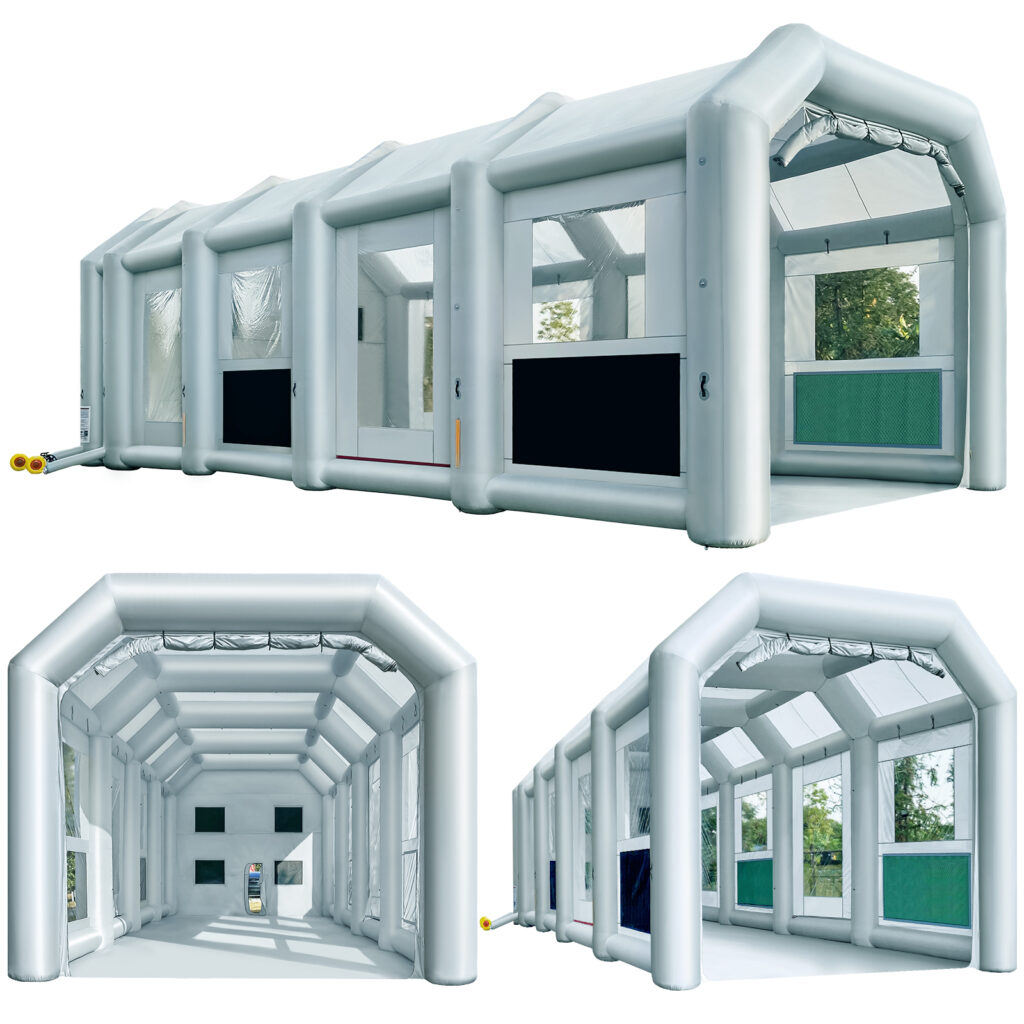
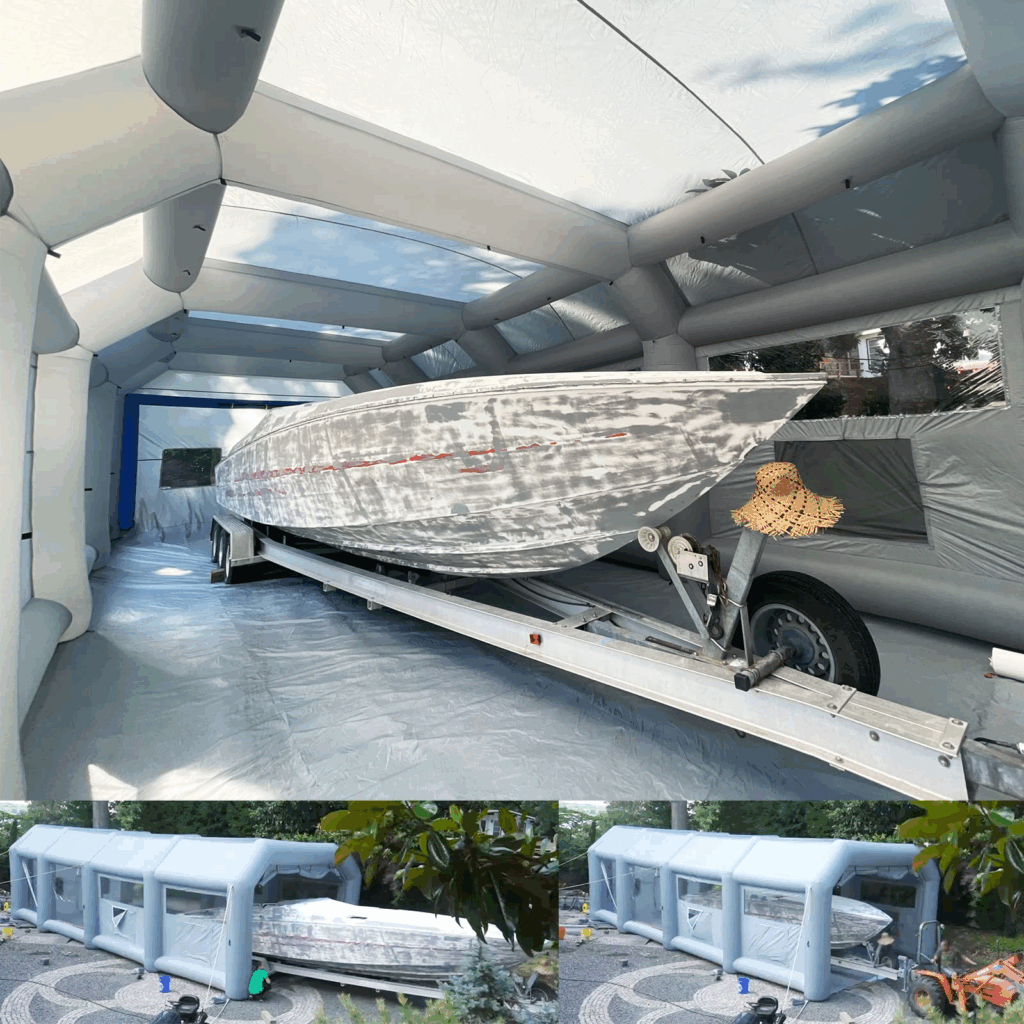
課題
クライアントAは、年間8~12隻のスポーツフィッシングヨットおよびオフショア船舶(主に全長35~55 ft)を扱うマリンリフィニッシュ工場を運営しています。この工場は11月から4月まで稼働しており、これは夏季に船舶を運用する船主にとってのサウスフロリダのオフシーズンにあたり、この期間に処理能力を最大化する必要があります。
施設の既存の40 ft固定ブースはボトルネックでした。大型ヨットは収まらず、オーバーヘッドドアはフライブリッジ付きスポーツフィッシャーのマストクリアランスに対応できませんでした。造船所は2台目の固定ブース建設を検討しましたが、サイト整備、消火設備、電気設備に$180,000以上の見積もりがかかることを前に二の足を踏みました。
エンジニアリングソリューション
Sewinflaは海洋用途に特化した3つの改造を施したカスタム56×25×20 ftインフレータブルブースを設計しました:
1. 塩害対応ハードウェアパッケージ
全金属部品(Dリング、ジッパープル、アンカープレート、ブロワハウジング)を316Lステンレス鋼にアップグレード。標準の亜鉛メッキ鋼製金具は廃止。コスト影響:標準構成と比較してブース1台あたり+$420。塩害環境での期待耐用年数:亜鉛メッキの3~5年に対し15年以上。
2. デュアルプレフィルターステージ
海洋性の空気には塩エアロゾル、湿気、有機粒子が含まれており、標準的なブースの吸気フィルターを急速に目詰まりさせます。Sewinflaは2段階プレフィルトレーションシステムを指定しました:
- ステージ1: 粗塩エアロゾルフィルター(MERV 8)— 塩粒子と湿気の80%を捕捉し、稼働シーズン中は毎月交換。
- ステージ2: 標準MERV 11粒子プレフィルター — カーボン主フィルターの寿命を延ばします。
結果:メインカーボンフィルターの交換頻度が四半期ごとに戻りました(プレフィルターなしの海洋空気環境では毎月交換していました)。クライアント報告による年間フィルター節約額:約$1,400 — これはクライアント自身の運用数値であり、当社による監査は行っていません。
3. 高床フレーム
マリン造船所は排水性の良くない締固められた珊瑚基盤の上に位置しています。Sewinflaはブース下の空気循環を可能にする架上台座アルミフロアフレーム(4インチのクリアランス)を指定しました。これによりブース床と地面の間の湿気蓄積を防ぎます。これは、滞留水がカビや黴の発生を促進するマリン用途において極めて重要な考慮事項です。
換気エンジニアリング
換気設計は、競合する3つの要件のバランスを取る必要がありました:
- ブース内風速: OSHA 1910.107(b)(5)(i)は、スプレー中にブースの開口面全体またはブース断面全体で平均毎分100リニアフィートを基準として設定しています — これはブース全体の数値であり、ワークピースで測定した値ではありません。
- 溶剤の排出: 船舶用コーティング(ゲルコート、Awlgrip、Imron)は強力な溶剤を使用するため、安全な施工には強力な空気の流れが必要です。
- フィルター寿命: 適切なプレフィルターなしでは、塩分を含む吸入空気が数日でフィルターを目詰まりさせてしまいます。
デュアルブロワーシステムは合計1,900 CFMを供給し、これは開放面全体、または空気が19平方フィート以下の開放面を通過するブース断面において平均風速100リニアft/分というOSHA 1910.107(b)(5)(i)の基準を満たします(1,900 ÷ 100 = 19)。プレフィルトレーションシステムにより、カーボンフィルターの寿命は活発な使用下で約30日から約90日に延びます。
| 換気パラメータ | 仕様 | 注記 |
|---|---|---|
| 総気流量(連続) | 1,900 CFM | 両方のブロワーを弱設定 |
| 総気流量(ブースト) | 3,000 CFM | 両方のブロワーを強設定 |
| 排気面での風速 | 1,900 CFM 連続 / 3,000 CFM ブースト | OSHA 1910.107(b)(5)(i)は、開口面またはブース断面全体で平均風速毎分100リニアフィートを基準として設定しています。1,900 CFMはその風速で19平方フィートの面を通過します(1,900 ÷ 100 = 19)。 |
| 1時間あたりの換気回数(顧客報告) | 連続運転時42 ACH、ブースト時67 ACH | クライアント自身の運用数値です。上記の仕様表の内部容積との整合は確認していないため、クライアントの測定値として掲載しています。 |
| ろ過ステージ | 4段階(塩分+プレフィルター+粒子状物質+カーボン) | 船舶専用構成 |
| カーボンフィルター寿命(稼働シーズン) | 約90日 | プレフィルターなしの場合の約30日に対し、約90日 — 顧客自身の運用実績値であり、上記で報告された四半期ごとの交換間隔と一致します |
| 排気構成 | 2 × 12インチダクトポート | ブース内に空気を引き込み、ヤード外周の外へ排気 |
製作と納品
カスタム仕様は2026年8月4日に確定しました。ブースは8月15日にSewinfla工場から出荷され、注文から納品まで11日でした。マリンヤードの4名のクルーは、アンカー設置とブロワー接続を含め、初回設置を2時間15分で完了しました。
初回生産案件:全面再塗装(船体、デッキ、船側上部、フライブリッジ)が必要な42 ftスポーツフィッシングヨット。プロジェクト全体のブース使用期間:3週間にわたる11営業日、コート間の硬化時間は断続的。硬化時間中はブースを収縮・保管し、他のヤード作業がスペースを使用できるようにしました。
初年度の経済性
造船所はブース稼働の最初の8か月間で9件の船舶プロジェクトを完了しました(2025年シーズンの一部と2026年冬シーズン全体):
| コスト/収益項目 | 初年度合計 |
|---|---|
| ブース購入(カスタム船舶仕様) | $14,800 |
| フィルター交換(稼働8か月) | $2,140 |
| 電気代(推定$0.18/kWh × 1,500時間) | $810 |
| ブース総運営コスト | $17,750 |
| 9隻 × 平均補修売上$18,500 | $166,500 |
| ブース起因の利益率(40%) | $66,600 |
| 初年度純ROI | $48,850 (275% ROI) |
造船所はその後、プライマーとフェアリング作業用に2台目のインフレータブルブースを発注し、メインブースをアクティブシーズンを通じてトップコート塗装用に構成したままにできるようにしました。
このプロジェクトが異なっていた理由
海洋環境はインフレータブルブースにとって特に厳しいものです。この導入の成功を導いた設計上の判断は3つありました:
- 全体に316Lステンレス製ハードウェア。 標準の亜鉛メッキハードウェアでは、サウスフロリダの塩分を含む空気中で2か月以内に腐食が現れていたでしょう。船舶向けハードウェアのアップグレードには$420かかりましたが、この環境においてブースの期待耐用年数を5~7年から15年以上に延ばしました。
- 2段階プレフィルトレーション。 塩エアロゾルプレフィルターがなければ、カーボンメインフィルターは1回の交換につき420ドルで毎月の交換が必要でした。プレフィルターはメインフィルターの寿命を四半期ごとに延ばし、プレフィルターは毎月85ドルで交換します。年間純節約額:約1,400ドル。
- 高床式フロアフレーム。 4インチのアルミニウムサブフレームは、ブース床下に滞留水が溜まるのを防ぎます。排水がしばしば不十分で、滞留水がブース生地のカビ発生を促進する造船所では、これは極めて重要です。
オフシーズンに向けたブースの再利用
予期せぬ利点が一つありました。5月から10月にかけてヨットの塗装改修作業が減少する時期に、ヤードはブースを収縮させて倉庫に保管しました。空いたマリン用ヤードパッド(60 × 30 ft)は現在、隣接するボート保管業者に月額$1,200で賃貸されており、追加コストなしで年間$7,200の追加収益を生み出しています。従来の固定式ブースであれば、パッドは恒久的に占有されたままでした。
製作プロセスのハイライト
- 1~3日目: 仕様確認、クライアントAとのCAD図面レビュー、船舶向けアップグレードのハードウェア選定。
- 4~8日目: 材料切断、PVC溶接、フィルターハウジング組立。
- 9~10日目: 品質管理 — 24時間膨張テスト、ジッパーサイクルテスト、縫い目検査。
- 11日目: 梱包および木枠詰め、Client Aの運送業者による引き取り。
- 14日目: サウスフロリダのヤードへの納品。
- 14日目: Client Aのクルーによる設置(Sewinflaエンジニアリングチームの電話サポート付き)。
- 15日目: 初回塗装作業。
継続サポート
Sewinflaはカスタムブースに対して以下の継続的サポートを提供しています:
- 年間フィルターサブスクリプション: プレフィルター、カーボンフィルター、カーボンフィルターセットの定期配送。
- ハードウェア交換プログラム: 摩耗が発生する部品(ジッパープル、アンカーストラップ)用の316Lハードウェアキットを事前梱包。
- 電話によるエンジニアリングサポート: ブースを設計したエンジニアリングチームへの直通回線(トラブルシューティング用)。
- 再構成サービス: ヤードがブースを改造する必要がある場合(2つ目のドアの追加、ブロワー構成の変更、フィルターのアップグレードなど)、元のエンジニアリングチームがその改造を担当します。
この製作が照合された基準
船舶塗装は、より大きな囲いの中での自動車塗装ではありません。 船舶作業はOSHAの別の規則セット、すなわち造船所雇用基準の下に置かれます。これは非常に揮発性の高い塗料、閉鎖区画、爆発閾値を下回るように維持しなければならない溶剤濃度を想定して書かれたものです。本導入はこれらの規則に適合するよう設計されました。
- 29 CFR 1915.35(a) — 有毒なビヒクルおよび溶剤を用いた塗装。 「広く換気の良いエリア」であっても、均一な塗装にはPart 1915 Subpart Iに基づく呼吸用保護具が必要です。ブースはその義務を免除するものではなく、塗装作業者が置かれる曝露プロファイルを変えるものです。
- 29 CFR 1915.35(b)(1)、(b)(2)および(b)(3) — 換気設計を左右する条項。 引火点が80 °F未満の塗料・溶剤については、「溶剤蒸気濃度を爆発下限界の10(10)パーセント未満に保つのに十分な排気換気を提供すること」、その限界に達した場合は塗装を中止してスペースから退避すること、また塗装後もスペースがガスフリーになるまで換気を継続することが求められます。このため、本ブースの気流は単なるファンCFM値ではなく、エンクロージャー容積の1時間あたり換気回数として規定されています。
- 29 CFR 1915.35(b)(5)、(b)(9)および(b)(12) — 防爆電気設備と静電気制御。 モーターおよび制御機器は「防爆型」でなければならず、ファンは非鉄ブレードを備え、履物は火花を発生しないもの — 釘のないゴム製またはゴム底の靴 — でなければならず、手袋は「静電気火花の危険があるため」プラスチックではなくゴム製が指定され、「スプレーガン、塗料ポット、接続チューブの金属部分は電気的に結合」され、船舶に接地されなければなりません。本導入の静電気散逸フロアセクションとボンディングキットは、これらの規定のために存在します。
- 29 CFR 1915.36 — ブースの隣に位置するもの。 造船所の可燃性液体規則は、船体作業のために準備された溶剤の保管と移し替え方法を規定しています。容器は船舶に接地し、デカンテーション時には金属同士の接触を維持します。この作業のガン洗浄・ドラムステーションがエンクロージャーの外に、まさにその理由で接地された非鉄トレイ上に設置されています。
- OSHA 1910.107(b)(5)(i) — 気流の下限値、その全体。 「ブースの開放面(または塗装作業中のブース断面)における平均風速は、毎分100リニアフィート以上でなければならない。」このように長い船体では、この数値が1台のブロワーパッケージで十分か、ブースに2つ目の空気処理位置が必要かを決定します — これは現場ではなく図面上で行われる判断です。
- 40 CFR Part 63 Subpart II — 造船および船舶修理における塗装排出規則。 Subpart IIは船舶用コーティングの揮発性有機HAP規制値を定めており、大規模発生源向けに策定されています。小規模な造船所は通常、代わりに6H規則の対象となります(40 CFR § 63.11173)。特定のヤードにどれが適用されるかは、ブースサプライヤーではなく、その州の大気質機関が判断することです — その EPA規則ページ 要件を平易な言葉で明記しています。
- 当社が主張しないこと: ここに記載されている内容は、船体の塗装仕様、防汚塗装の方式、または船級協会の要件に関する声明ではありません。これらは造船所および船主の文書であり、本ページはそれらを代弁するものではありません。
確認済み情報源 2026年9月27日: OSHA 29 CFR 1915.35 (造船所塗装: 換気、爆発限界、防爆電気設備、ボンディング、PPE); OSHA 29 CFR 1915.36 (可燃性液体); OSHA 29 CFR 1910.107 (スプレー仕上げの気流と構造); Cornell LII 40 CFR Part 63 Subpart II および 40 CFR § 63.11173; EPA造船・船舶修理規則ページ.
カスタムマリンブースをご検討ですか?
沿岸環境で船舶の塗装をやり直す予定があり、カスタムブースの仕様が必要な場合は、サイジング相談のために当社のエンジニアリングチームまでご連絡ください。お客様の一般的な船舶寸法、ヤードのレイアウト、環境条件を確認し、48時間以内に固定価格のお見積りを提供いたします。
⚠ 免責事項: カスタムブースの仕様は、船舶の寸法、環境条件、および地域の規制に応じて異なります。このケーススタディの数値はクライアントAの特定の用途を反映したものであり、他の設置における保証された性能として解釈されるべきではありません。用途別の評価については、当社のエンジニアリングチームにお問い合わせください。
寸法は概算です。各Sewinflaブースは手作りのインフレータブル製品であり、測定寸法は空気圧や設置条件によって異なります。受領した現物製品が、公表された数値よりも優先されます。