Choix du grain : bâtir la bonne fondation
La progression des grains de papier abrasif n'est pas arbitraire. Chaque étape a un rôle précis : les grains grossiers enlèvent de la matière et nivellent la surface, tandis que les grains fins affinent le motif de rayures pour que l'apprêt et la peinture puissent adhérer mécaniquement. Commencez par P80–P120 sur métal nu ou mastic épais pour éliminer les points hauts et fondre les bords. Pour le ponçage du vernis d'usine avant une remise en peinture, P320–P400 sur une ponceuse orbitale (DA) est la norme du secteur — cela élimine le brillant sans traverser jusqu'à la couche de base.
Après le travail de mastic, passez successivement aux grains P180, P240 et P320 avant l'application de l'apprêt. Le saut entre deux grains ne doit jamais dépasser 100 points ; passer directement du P80 au P320 laisse des rayures profondes qui transparaîtront à travers l'apprêt et la peinture. Le ponçage à l'eau avec P600–P800 est réservé au nivellement final de l'apprêt et à l'élimination des grains entre les couches.
Utilisez toujours une cale à poncer — jamais votre main nue. La pression des doigts crée des creux irréguliers. Pour les zones galbées, utilisez un tampon en mousse souple. La cale répartit la pression uniformément et évite les « rainures de doigts » qui ressortent sous les peintures métallisées.
Comparatif des nettoyants : dégraissants et dissolvants de cire
Chaque surface porte une contamination invisible — silicone, cire, graisse routière, huiles de doigts et agents de démoulage. Ces contaminants provoquent des yeux de poisson, des cratères et des défauts d'adhérence. Les deux nettoyants pré-peinture les plus courants sont les dégraissants à solvant (WGR) et les dégraissants à base d'eau.
Les produits dégraissants à base de solvant (WGR) dissolvent la silicone et les contaminants à base de pétrole. Appliquez avec un chiffon microfibre propre, puis essuyez immédiatement avec un second chiffon sec avant que le solvant ne s'évapore. Cette technique « essuyage humide, essuyage sec » soulève les contaminants plutôt que de les étaler. Les dégraissants à base d'eau excellent pour éliminer les sels hydrosolubles et la poussière légère, mais n'ont pas la puissance de dissolution nécessaire contre la contamination à la silicone.
Contrôle de la propreté : Pulvérisez de l'eau distillée sur le panneau. Si elle s'étale uniformément sans former de gouttelettes, la surface est chimiquement propre. Toute formation de gouttelettes indique une contamination résiduelle — nettoyez à nouveau avant de poursuivre. Ce test de 30 secondes épargne des heures de réparation de défauts par la suite.
Utilisez des chiffons en coton blanc dédiés pour l'essuyage final. Les serviettes colorées peuvent transférer du colorant. Changez de chiffon fréquemment — un chiffon contaminé ne fait que déplacer la silicone sur le panneau. De nombreux peintres professionnels utilisent la méthode des deux chiffons : un humidifié avec du WGR, un sec ; ne croisez jamais les contaminations.
Timing de l'apprêt : la fenêtre à ne pas ignorer
L'apprêt remplit trois fonctions : promotion de l'adhérence, protection contre la corrosion et nivellement de la surface. Mais sa caractéristique la plus critique est la fenêtre de recouvrement — la période pendant laquelle vous pouvez appliquer la peinture sans poncer. Les apprêts époxy ont une fenêtre de recouvrement de 72 heures à 7 jours. Les apprêts polyuréthane (2K) ont des fenêtres plus courtes, généralement 24–48 heures. Une fois la fenêtre fermée, vous devez égrener avant d'appliquer la base.
La température et l'humidité influencent considérablement les temps de flash et de séchage. À 70 °F et 50 % HR, la plupart des apprêts 2K flashent en 15 à 20 minutes et peuvent recevoir la couche de base après 30 à 45 minutes. En dessous de 60 °F, le temps de flash double. Au-dessus de 90 °F, l'apprêt peut former une peau avant que les solvants ne s'échappent, les emprisonnant et provoquant un pop de solvant dans la couche de base.
Suivez toujours la FDS (fiche de données techniques) de votre apprêt spécifique. La FDS n'est pas une suggestion — c'est la spécification testée par le fabricant. Les ratios de mélange, les temps d'évaporation et les fenêtres de recouvrement dépendent de la chimie. « Estimer à l'œil » les ratios de durcisseur conduit à des films d'apprêt mous, rétractants ou cassants.
Techniques de masquage : des lignes nettes, sans soulèvement
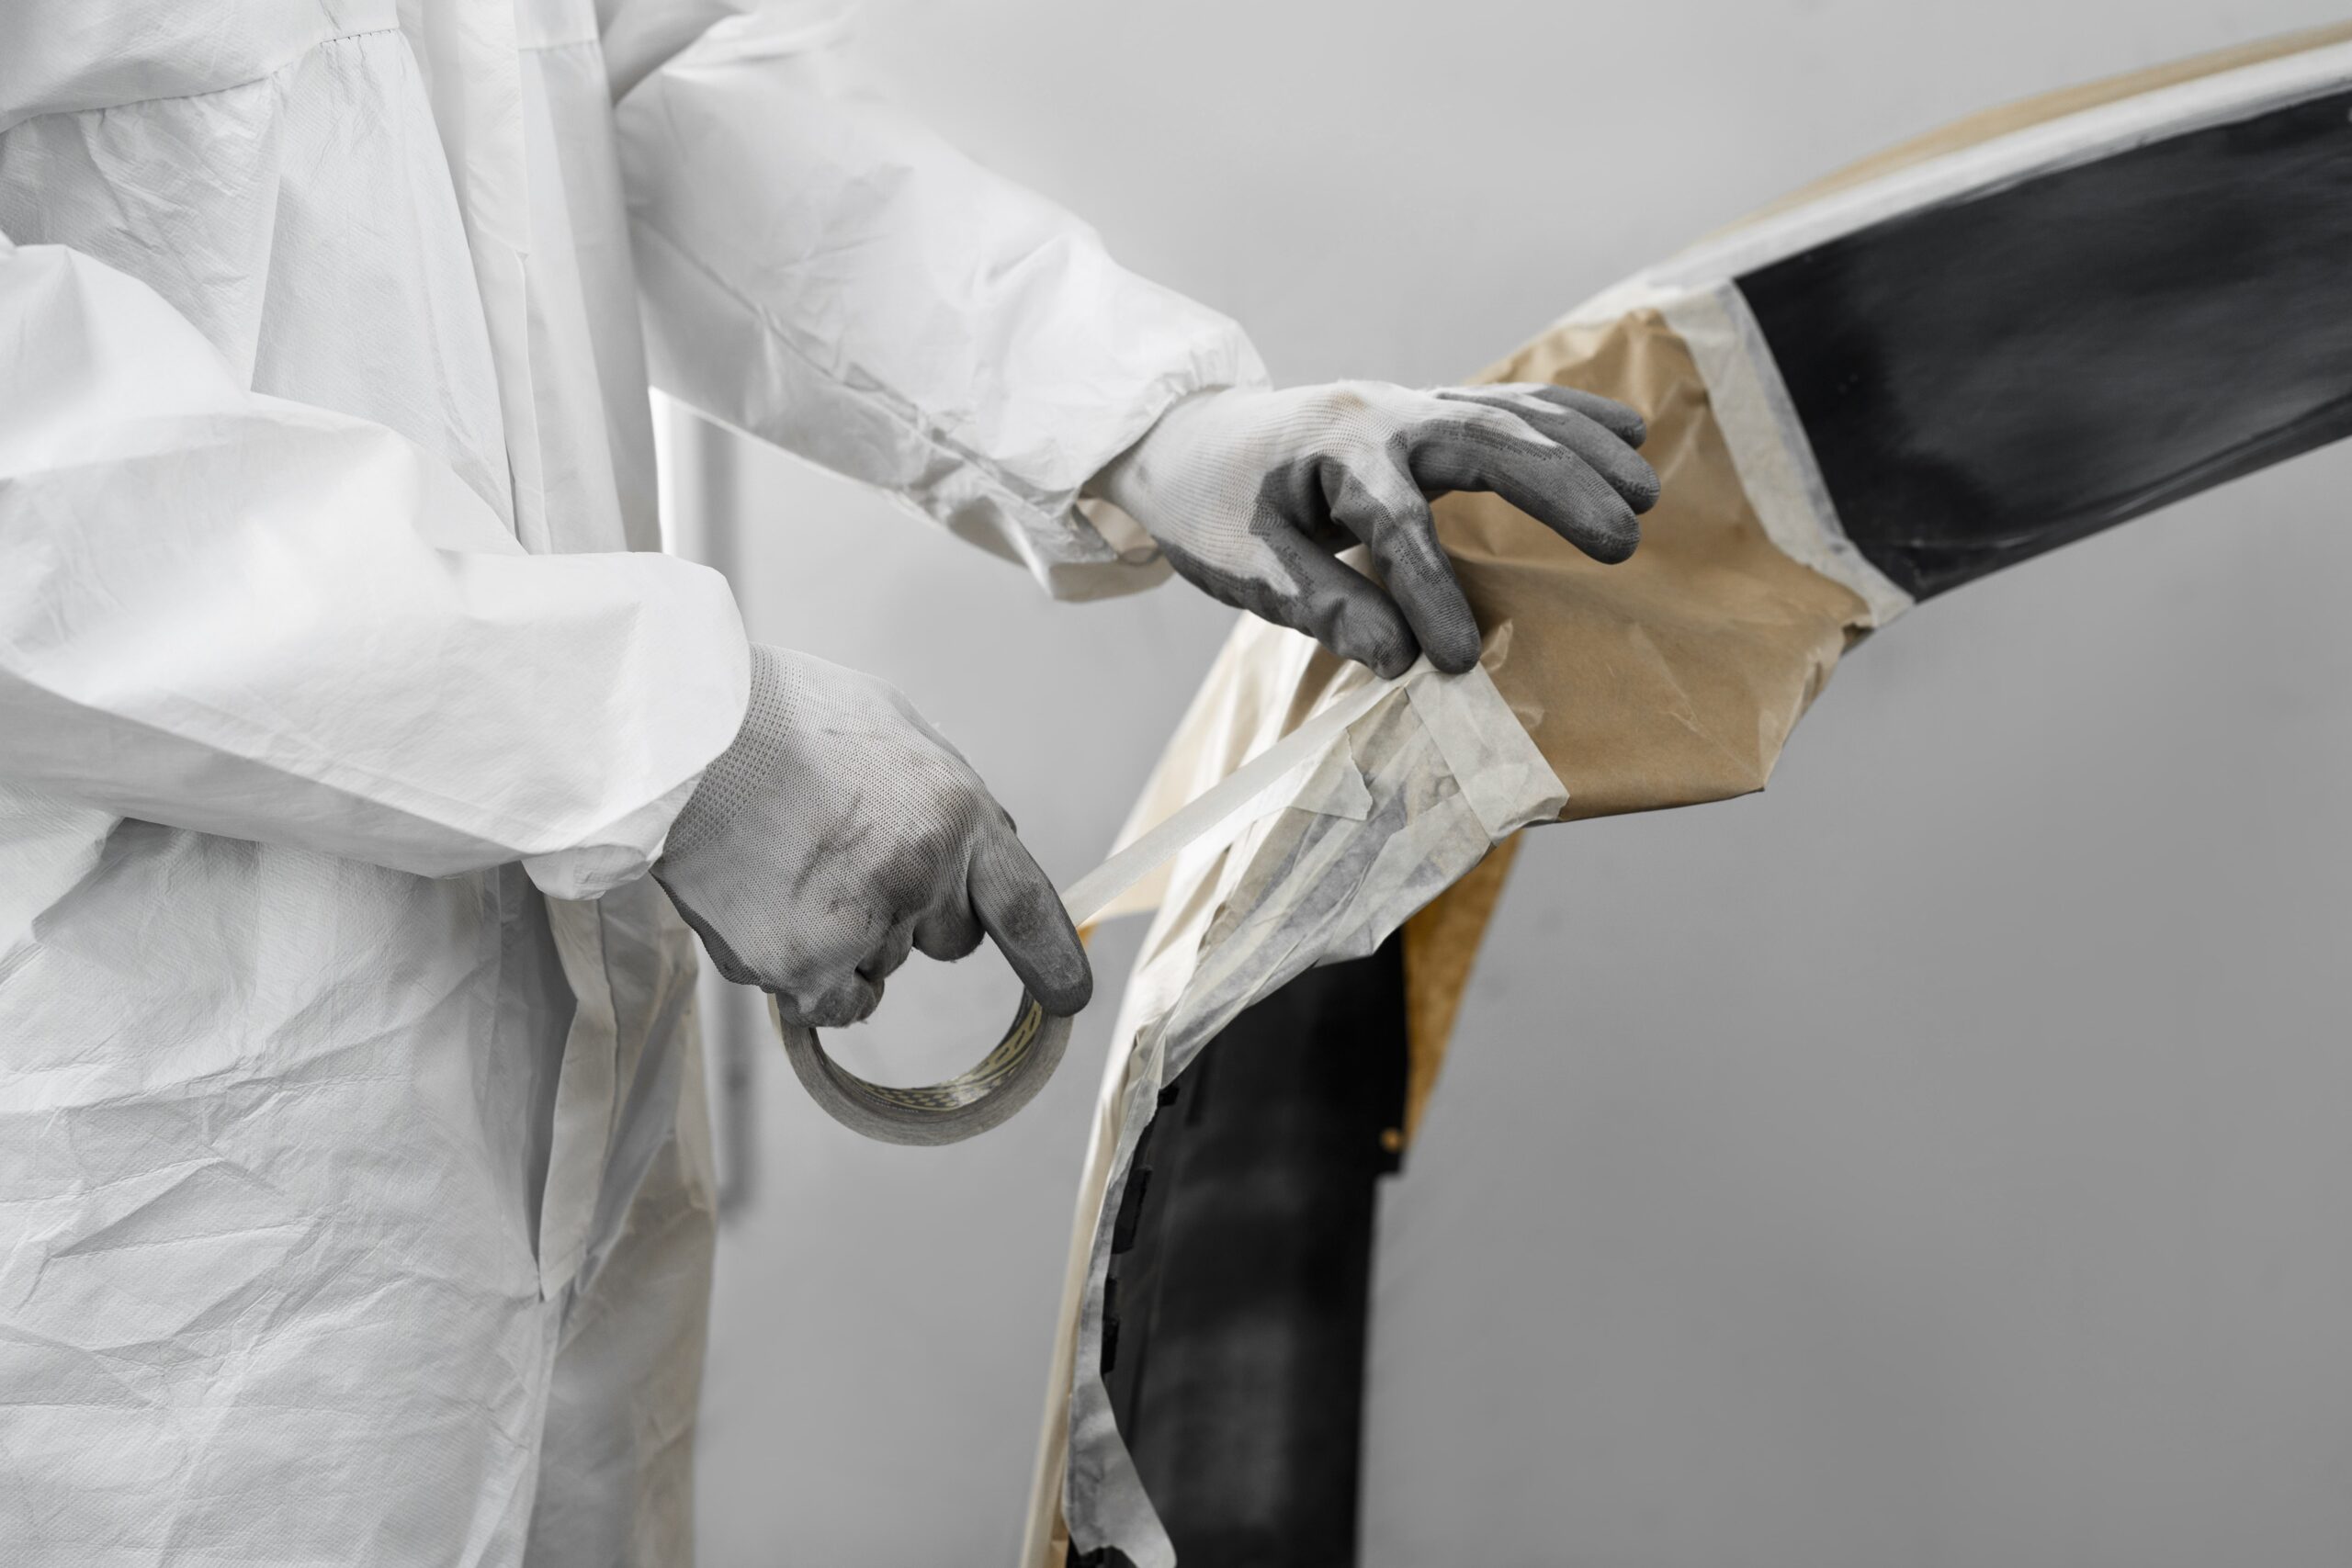
Un masquage correct empêche les dommages dus aux surpulvérisations et crée des lignes de rupture de couleur nettes. Utilisez du ruban de masquage de qualité automobile résistant à l'exposition aux solvants — les adhésifs des rubans de masquage domestiques peuvent réagir avec les solvants et laisser des résidus. Pour des ruptures de couleur nettes, appliquez du ruban vinyle fine ligne à la limite, puis complétez le masquage avec du papier et un ruban plus large.
L'astuce du masquage retourné pour les montants : Repliez le bord du ruban sur lui-même pour créer un bord doux et arrondi. Lorsque vous pulvérisez dans les montants de portière, la peinture se fond sous le bord replié au lieu de créer une ligne de peinture dure. Une fois la couche de base flashée, retirez le ruban pendant que la peinture est encore tendre pour une rupture la plus nette possible.
Couvrez les grandes surfaces avec un film de masquage ou une bâche plastique, pas avec du papier journal. Le papier journal est poreux — les solvants et les brouillards de pulvérisation le traversent. Utilisez du papier de masquage approprié (traité, résistant aux solvants) ou un film polyéthylène. Fixez soigneusement tous les bords ; un plastique mal tendu bat dans le flux d'air de la cabine et gâche votre travail de peinture par des marques de contact.
Le dernier passage de la peau de chamois
Juste avant de pulvériser, passez sur chaque centimètre carré avec un chiffon tack propre. Dépliez complètement le chiffon tack, froissez-le légèrement et essuyez avec une pression légère et régulière. Une pression excessive transfère la cire du chiffon tack au panneau. Essuyez dans une seule direction — ne frottez pas d'avant en arrière. Après le tack, ne touchez pas la surface à mains nues. Les huiles de la peau recontaminent et causent des yeux de poisson que vous maudirez plus tard.
Conservez votre chiffon tack dans un sac plastique scellé lorsqu'il n'est pas utilisé. Un chiffon tack exposé capte la poussière en suspension et devient un propagateur de contaminants. Remplacez-le lorsqu'il est visiblement chargé ou qu'il devient rigide. Un chiffon tack neuf coûte 3 $ ; une reprise due à la contamination coûte des heures.
Contrôle de l'environnement : la poussière est l'ennemi
La meilleure préparation de surface au monde ne sert à rien si vous peignez dans un garage poussiéreux. Travailler à l'intérieur d'une cabine de peinture gonflable crée une pression positive qui maintient les particules en suspension à l'extérieur. Avant de pulvériser, humidifiez légèrement le sol de la cabine pour piéger la poussière déposée. L'électricité statique attire la poussière sur les panneaux plastiques — une lingette antistatique ou une légère brume d'eau aide à réduire l'adhérence statique sur les pièces de carrosserie en plastique.
Points clés
- Respectez la progression des grains : P80–P120 pour les gros travaux, P320–P400 pour l'égrenage, P600–P800 pour le nivellement entre couches
- Utilisez un WGR à base de solvant avec la méthode des deux chiffons « essuyage humide, essuyage sec » pour éliminer la silicone et les huiles
- Respectez les fenêtres de recouvrement de l'apprêt — époxy (72 h–7 j), uréthane (24–48 h) — et consultez toujours la fiche technique (TDS)
- Utilisez du ruban de masquage fin de qualité automobile pour des ruptures de couleur nettes ; retournez le ruban dans les montants pour des bords fondus en douceur
- Passez la peau de chamois juste avant la pulvérisation, et ne touchez jamais le panneau à mains nues ensuite
- Travaillez à l'intérieur d'une cabine gonflable propre à pression positive pour éliminer la contamination par la poussière en suspension
Ce que les normes publiées spécifient sur la préparation de surface
La préparation de surface est définie par des degrés de propreté mesurés, et non par l'aspect du panneau. Deux familles de normes font le travail : les spécifications de préparation de surface AMPP (anciennement SSPC), qui définissent ce que doit être une surface nettoyée, et les méthodes d'essai ASTM, qui permettent de vérifier l'adhérence et le profil au lieu de les supposer.
- SSPC-SP 6 / NACE n° 3 (décapage commercial au jet) — élimine toute huile, graisse, saleté, poussière, calamine, rouille, revêtement et oxydes visibles, et permet des taches ou des ombres sur pas plus de 33 % de chaque unité de surface (environ un carré de 3,0 in × 3,0 in). Le décapage à blanc (SSPC-SP 10 / NACE n° 2) tolère 5 %, et les traces visibles d'huile ou de graisse doivent être éliminées par nettoyage au solvant selon SSPC-SP 1 avant tout travail abrasif. Ce pourcentage fait la différence entre les grades, pas l'abrasif que vous avez acheté.
- ASTM D4417 — profil de surface. La rugosité laissée par les abrasifs est mesurée comme une moyenne des lectures crête-à-creux sur la surface décapée, et non jugée à l'œil. Trop faible, le revêtement n'a aucune accroche ; trop profonde, le profil transparaît à travers la finition.
- ASTM D3359 — adhérence par test au ruban adhésif. Le test classe l'adhérence sur une échelle de 0 à 5, où 5 signifie qu'aucun revêtement n'a été retiré, en utilisant une entaille en X sur les films épais et un quadrillage en croix sur les films minces. C'est la réponse objective à « la préparation a-t-elle réellement fonctionné ? » plutôt qu'un test à l'ongle.
- Directives NIOSH sur les isocyanates — l'opérateur. Les isocyanates dans les apprêts à deux composants sont une cause majeure d'asthme professionnel. Une protection respiratoire à air alimenté est la norme pour la pulvérisation, et un masque anti-poussière ne protège pas contre les vapeurs d'isocyanate.
Sources vérifiées le 11 octobre 2026 : AMPP Normes de préparation de surface SC 05; aperçu ANSI de SSPC-SP 6 / NACE n° 3; ASTM D4417; ASTM D3359-23; recommandations NIOSH sur les isocyanates à cdc.gov/niosh.
Besoin d'un environnement sans poussière ?
Les cabines de peinture gonflables Sewinfla créent une pression positive pour tenir les contaminants à l'écart — l'environnement idéal pour que votre travail de préparation de surface porte ses fruits.
En savoir plus