Selección de grano: construir la base correcta
La progresión de granos del papel de lija no es arbitraria. Cada etapa tiene una función específica: los granos gruesos eliminan material y nivelan la superficie, mientras que los granos finos refinan el patrón de rayado para que el primer y la pintura puedan adherirse mecánicamente. Comience con P80–P120 en metal desnudo o masilla de carrocería gruesa para rebajar las zonas altas y difuminar los bordes. Para el lijado del barniz de fábrica antes de repintar, P320–P400 con una lijadora orbital es el estándar de la industria — elimina el brillo sin atravesar hasta el basecoat.
Tras el trabajo de masilla, lijar sucesivamente con P180, P240 y P320 antes de aplicar el imprimador. El salto entre granos nunca debe superar los 100 puntos; pasar de P80 a P320 deja arañazos profundos que se marcarán a través del imprimador y la pintura. El lijado al agua con P600–P800 se reserva para el nivelado final del imprimador y la eliminación de granitos entre capas.
Utilice siempre un taco de lijado, nunca la mano desnuda. La presión de los dedos crea zonas bajas irregulares. Para áreas contorneadas, use una almohadilla de espuma flexible. El taco distribuye la presión de manera uniforme y evita los "surcos de dedos" que se hacen visibles bajo pinturas metálicas.
Comparativa de limpiadores: removedores de cera y grasa
Cada superficie lleva contaminación invisible: silicona, cera, grasa de carretera, aceites de los dedos y agentes desmoldantes. Estos contaminantes provocan ojos de pescado, craterización y fallos de adherencia. Los dos limpiadores previos a la pintura más comunes son los desengrasantes y removedores de cera a base de disolvente (WGR) y los desengrasantes a base de agua.
Los productos WGR a base de solvente disuelven contaminantes de silicona y de base petrolífera. Aplique con un paño de microfibra limpio, luego frote inmediatamente con un segundo paño seco antes de que el solvente se evapore. Esta técnica de "frotar húmedo, frotar seco" levanta los contaminantes en lugar de extenderlos. Los desengrasantes a base de agua son excelentes para eliminar sales solubles en agua y polvo ligero, pero carecen de la potencia de corte para la contaminación por silicona.
Prueba de limpieza: Rocíe agua destilada sobre el panel. Si se extiende de manera uniforme sin formar gotas, la superficie está químicamente limpia. Cualquier formación de gotas indica contaminación residual — vuelva a limpiar antes de continuar. Esta prueba de 30 segundos ahorra horas de reparación de defectos más adelante.
Use paños de algodón blanco dedicados para la limpieza final. Las toallas de color pueden transferir tinte. Cambie los paños con frecuencia — un trapo contaminado solo mueve la silicona por el panel. Muchos pintores profesionales usan el método de dos paños: uno humedecido con WGR, uno seco; nunca contamine cruzado.
Momento de la imprimación: la ventana que no puede ignorar
La imprimación cumple tres funciones: promover la adherencia, proteger contra la corrosión y nivelar la superficie. Pero su característica más crítica es la ventana de recubrimiento: el período durante el cual puede aplicar pintura sin lijar. Las imprimaciones epóxicas tienen una ventana de recubrimiento de 72 horas a 7 días. Las imprimaciones de uretano (2K) tienen ventanas más cortas, típicamente de 24–48 horas. Una vez que se cierra la ventana, debe lijar ligeramente antes de aplicar la capa base.
La temperatura y la humedad afectan drásticamente los tiempos de flash y curado. A 70°F y 50% de HR, la mayoría de las imprimaciones 2K hacen flash en 15–20 minutos y pueden aceptar la capa base después de 30–45 minutos. Por debajo de 60°F, el tiempo de flash se duplica. Por encima de 90°F, la imprimación puede formar una película antes de que los solventes escapen, atrapándolos y causando solvent pop en la capa base.
Siga siempre la TDS (Hoja de Datos Técnicos) de su imprimador específico. La TDS no es una sugerencia: es la especificación probada por el fabricante. Las proporciones de mezcla, los tiempos de evaporación y las ventanas de recubrimiento dependen de la química. "Calcular a ojo" las proporciones de endurecedor produce películas de imprimador blandas, encogidas o quebradizas.
Técnicas de enmascarado: líneas limpias, sin levantamientos
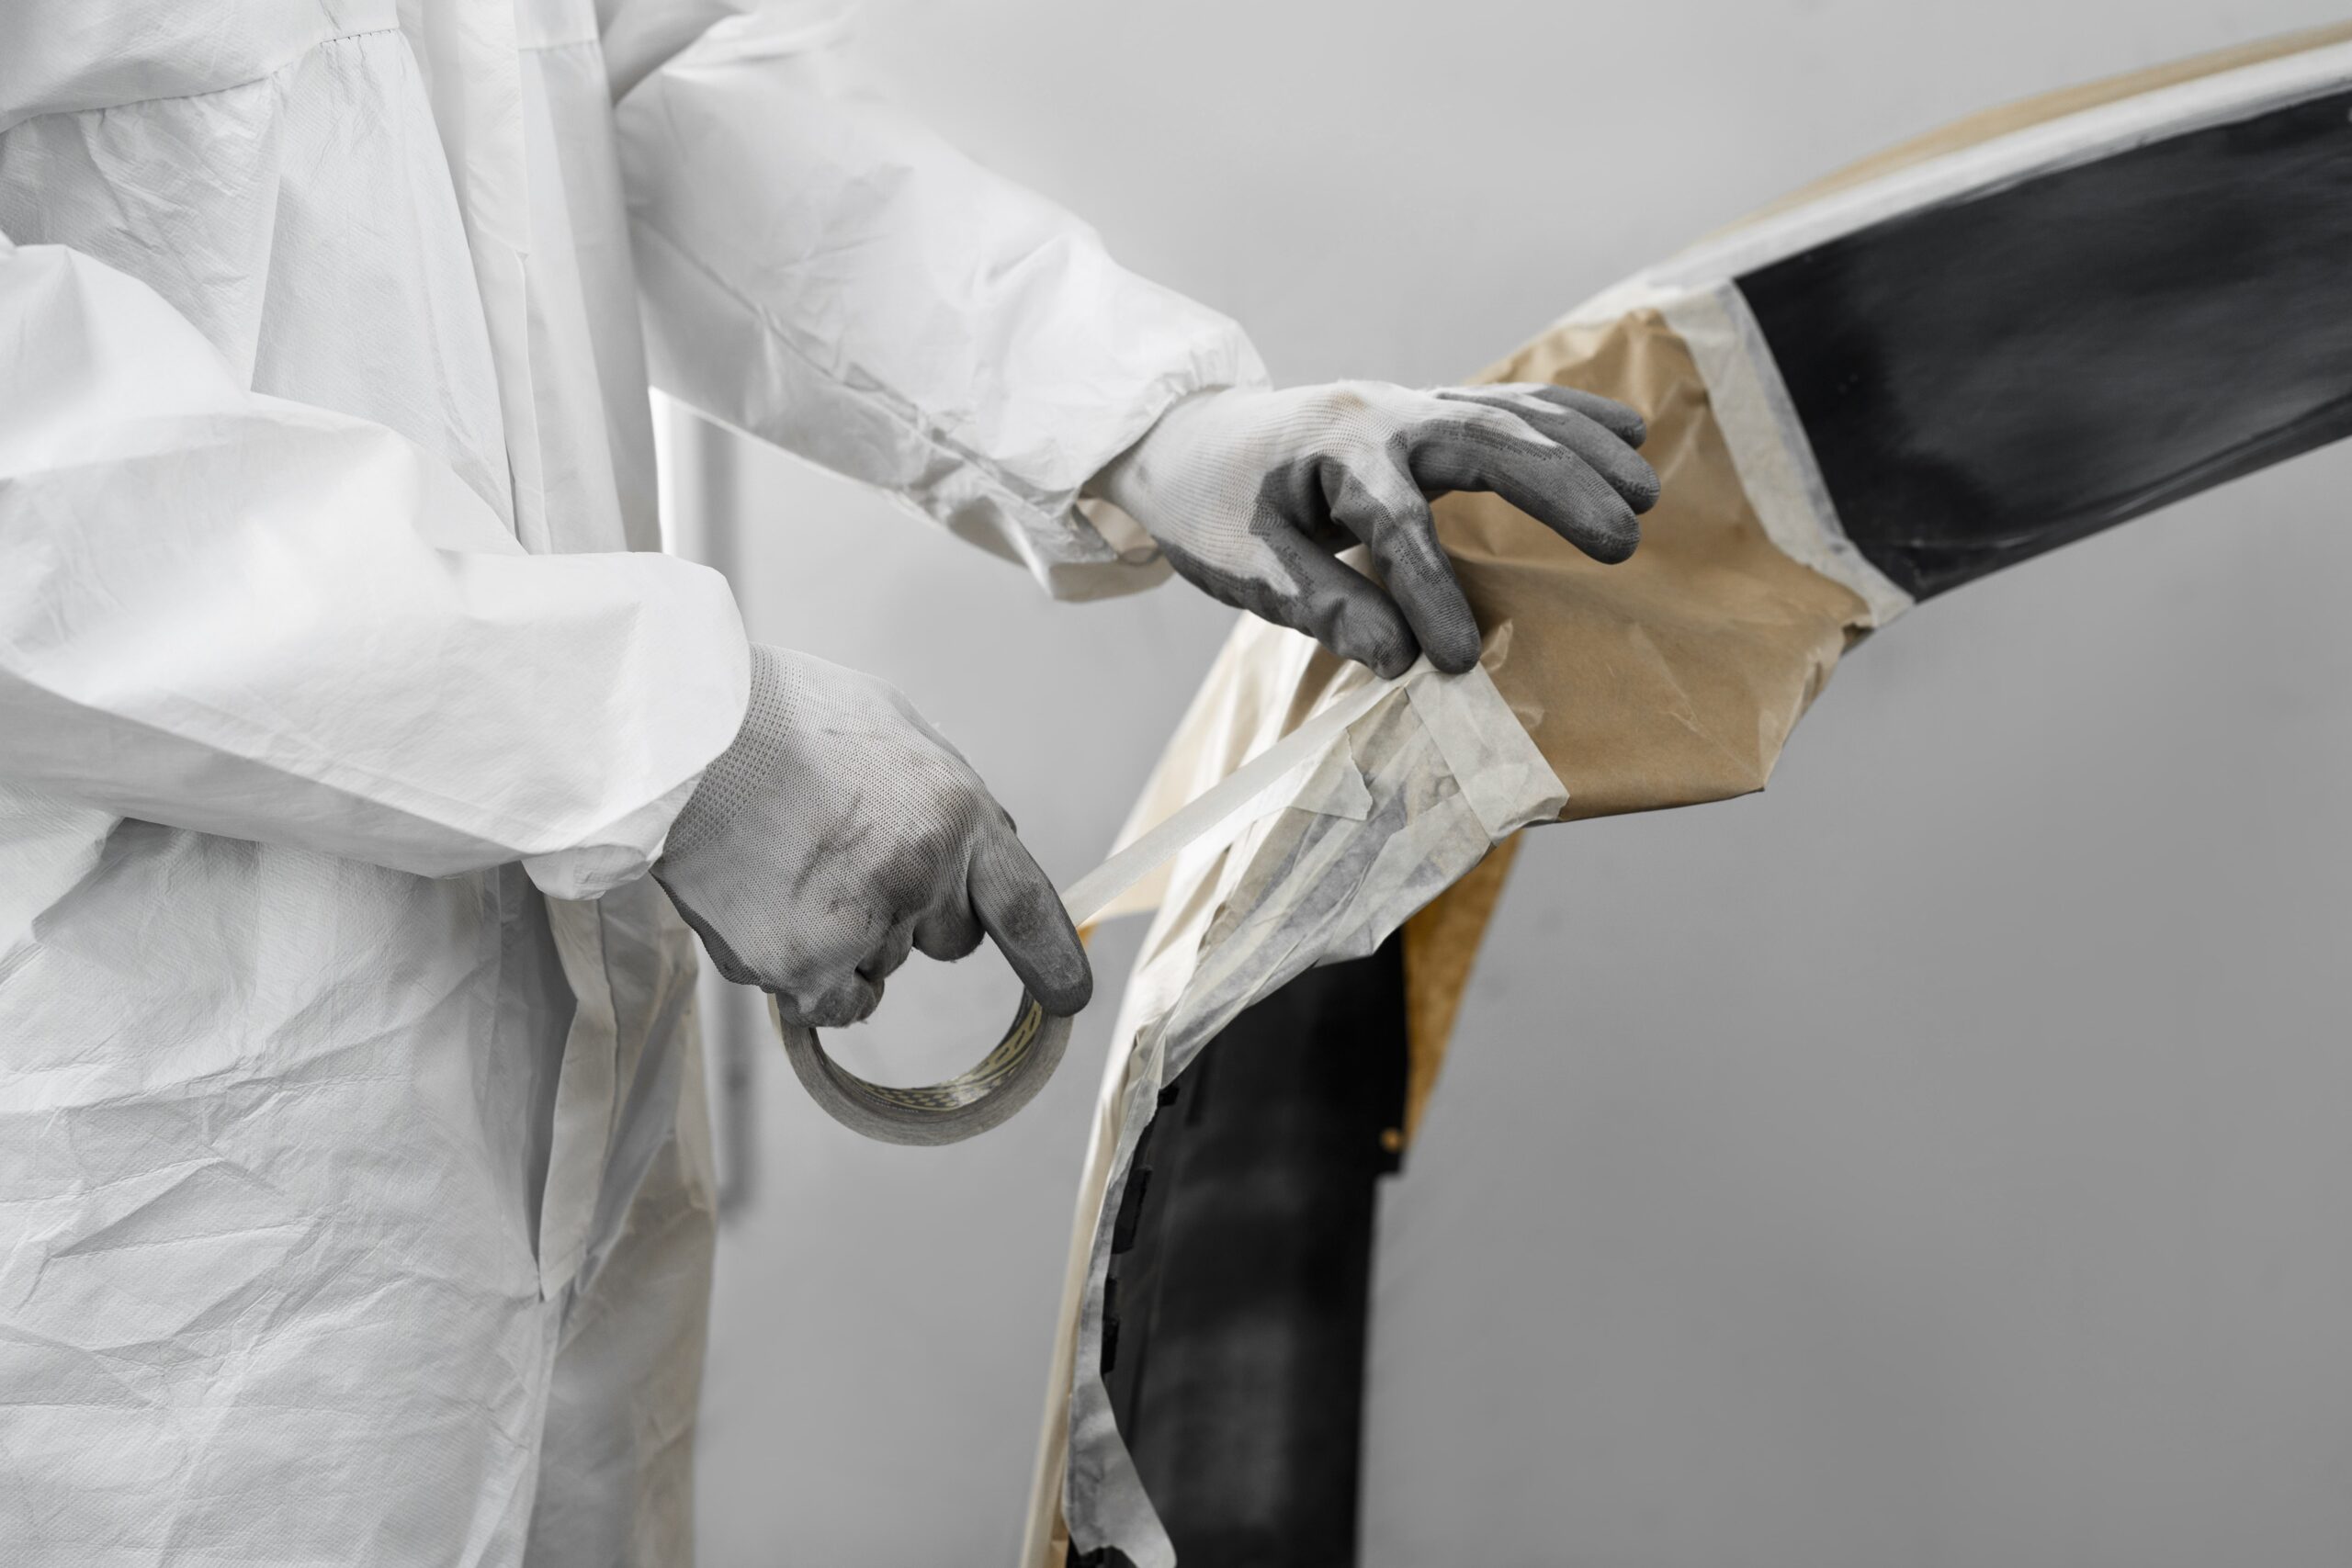
El enmascarado adecuado previene daños por sobropulverización y crea líneas de corte de color nítidas. Use cinta de enmascarar de grado automotriz clasificada para exposición a solventes — los adhesivos de cinta de enmascarar doméstica pueden reaccionar con los solventes y dejar residuos. Para cortes de color nítidos, aplique cinta de vinilo de línea fina en el límite, luego enmascare por detrás con papel y cinta más ancha.
El truco del encintado inverso para los marcos: Doble la orilla de la cinta sobre sí misma para crear un borde suave y redondeado. Cuando rocía hacia los marcos de las puertas, la pintura se difumina bajo el borde doblado en lugar de crear una línea de pintura dura. Después de que el basecoat se asiente, retire la cinta mientras la pintura aún está blanda para obtener el corte más limpio.
Cubra las áreas grandes con film de enmascarar o lámina de plástico, no con periódico. El papel de periódico es poroso: los disolventes y la neblina de pulverización lo atraviesan. Use papel de enmascarar adecuado (tratado y resistente a disolventes) o film de polietileno. Fije bien todos los bordes; el plástico suelto ondea con el flujo de aire de la cabina y arruina su trabajo de pintura con marcas de contacto.
El último pase de paño de tack
Inmediatamente antes de pulverizar, pase un paño tack limpio por cada centímetro cuadrado. Despliegue el paño tack por completo, agrúpelo sin apretar y limpie con presión ligera y uniforme. Demasiada presión transfiere cera del paño tack al panel. Limpie en una sola dirección: no frote de un lado a otro. Después del tack, no toque la superficie con las manos desnudas. Los aceites de la piel vuelven a contaminar y provocan ojos de pescado que lamentará después.
Guarde el paño tack en una bolsa de plástico sellada cuando no lo use. Un paño tack expuesto recoge polvo del aire y se convierte en un propagador de contaminantes. Reemplácelo cuando esté visiblemente cargado o se sienta rígido. Un paño tack nuevo cuesta $3; el retrabajo por contaminación cuesta horas.
Control del entorno: el polvo es el enemigo
La mejor preparación de superficie del mundo no significa nada si pinta en un garaje polvoriento. Trabajar dentro de una cabina de pintura inflable crea presión positiva que mantiene las partículas en suspensión fuera. Antes de rociar, humedezca ligeramente el piso de la cabina para atrapar el polvo asentado. La electricidad estática atrae el polvo hacia los paneles plásticos — una toallita antiestática o una ligera niebla de agua ayuda a reducir la adhesión estática en las piezas plásticas de la carrocería.
Puntos clave
- Siga la progresión de granos: P80–P120 para trabajo pesado, P320–P400 para lijado de scuffing, P600–P800 para nivelación entre capas
- Use WGR a base de solvente con el método de dos paños "limpieza húmeda, limpieza seca" para eliminar silicona y aceites
- Respete las ventanas de recubrimiento del primer — epoxi (72 h–7 d), uretano (24–48 h) — y siempre consulte la TDS
- Use cinta de línea fina de grado automotriz para cortes de color nítidos; enmascare los marcos con encintado inverso para bordes suaves difuminados
- Pase el paño de tack inmediatamente antes de rociar, y nunca toque el panel con las manos desnudas después
- Trabaje dentro de una cabina inflable limpia de presión positiva para eliminar la contaminación por polvo en suspensión
Lo que las normas publicadas especifican sobre la preparación de superficie
La preparación de la superficie se define por grados medidos de limpieza, no por cómo se ve el panel. Dos familias de normas hacen el trabajo: las especificaciones de preparación de superficie AMPP (antes SSPC), que definen qué debe ser una superficie limpia, y los métodos de prueba ASTM, que le permiten verificar la adhesión y el perfil en lugar de suponerlos.
- SSPC-SP 6 / NACE No. 3 (limpieza por chorro comercial) — elimina todo aceite, grasa, suciedad, polvo, cascarilla de laminación, óxido, recubrimiento y óxidos visibles, y permite manchas o sombras en no más del 33% de cada área unitaria (aproximadamente un cuadrado de 3.0 in × 3.0 in). La limpieza por chorro abrasivo casi blanco (SSPC-SP 10 / NACE N.º 2) permite un 5 %, y el aceite o la grasa visibles deben eliminarse mediante limpieza con disolvente según SSPC-SP 1 antes cualquier trabajo abrasivo. Ese porcentaje es la diferencia entre los grados, no el abrasivo que compró.
- ASTM D4417 — perfil de superficie. La rugosidad que dejan los abrasivos se mide como un promedio de lecturas de pico a valle en la superficie limpiada por chorro, no se juzga a ojo. Demasiado superficial y el recubrimiento no tiene dónde anclarse; demasiado profunda y el perfil se transparenta a través del acabado.
- ASTM D3359 — adherencia mediante prueba de cinta. La prueba clasifica la adhesión en una escala de 0–5, donde 5 significa que no se removió recubrimiento, usando un corte en X en películas gruesas y una retícula de corte cruzado en las delgadas. Es la respuesta objetiva a "¿realmente funcionó la preparación?" en lugar de una uña.
- Guía de NIOSH sobre isocianatos: el operador. Los isocianatos en las imprimaciones de dos componentes son una de las principales causas de asma relacionada con el trabajo. La protección respiratoria con aire suministrado es lo esperado para pulverizar, y una mascarilla antipolvo no protege contra el vapor de isocianato.
Fuentes verificadas el 11 de octubre de 2026: AMPP Estándares de preparación de superficie SC 05; vista previa ANSI de SSPC-SP 6 / NACE No. 3; ASTM D4417; ASTM D3359-23; guía de NIOSH sobre isocianatos en cdc.gov/niosh.
¿Necesita un entorno libre de polvo?
Las cabinas de pintura inflables Sewinfla crean presión positiva para mantener los contaminantes fuera — el entorno perfecto para que su trabajo de preparación de superficie rinda frutos.
Más información