Körnungswahl: Das richtige Fundament schaffen
Die Körnungsabfolge beim Schleifpapier ist nicht willkürlich. Jede Stufe hat eine bestimmte Aufgabe: Grobe Körnungen tragen Material ab und ebnen die Oberfläche ein, während feine Körnungen das Kratzmuster verfeinern, damit Grundierung und Farbe mechanisch haften können. Beginnen Sie mit P80–P120 auf blankem Metall oder starkem Spachtel, um Hochstellen abzutragen und Kanten auszublenden. Für das Anschleifen von Werksklarlack vor dem Neulackieren ist P320–P400 auf einem Exzenterschleifer Industriestandard — es entfernt den Glanz, ohne bis zur Grundfarbe durchzuschleifen.
Nach der Spachtelarbeit schrittweise mit P180, P240 und P320 vor dem Grundieren arbeiten. Der Sprung zwischen den Körnungen sollte nie mehr als 100 Stufen betragen; das Überspringen von P80 auf P320 hinterlässt tiefe Kratzer, die durch Grundierung und Lack durchscheinen. Nassschleifen mit P600–P800 ist der abschließenden Grundierungsnivellierung und dem Entfernen von Nadelstichen zwischen den Schichten vorbehalten.
Verwenden Sie immer einen Schleifklotz — niemals Ihre bloße Hand. Fingerdruck erzeugt ungleichmäßige Vertiefungen. Für konturierte Bereiche verwenden Sie ein flexibles Schaumstoffpad. Der Klotz verteilt den Druck gleichmäßig und verhindert „Fingerriefen“, die unter Metallic-Lacken sichtbar werden.
Reiniger-Vergleich: Wachs- & Fettentferner
Jede Oberfläche trägt unsichtbare Verunreinigungen – Silikon, Wachs, Straßenfett, Fingeröle und Trennmittel. Diese Verunreinigungen verursachen Fischaugen, Kraterbildung und Haftungsversagen. Die zwei häufigsten Reiniger vor dem Lackieren sind lösemittelbasierte Wachs- und Fettentferner (WGR) und wasserbasierte Entfetter.
Lösungsmittelbasierte WGR-Produkte lösen Silikon- und erdölbasierte Verunreinigungen. Mit einem sauberen Mikrofasertuch auftragen und sofort mit einem zweiten trockenen Tuch abwischen, bevor das Lösungsmittel verdunstet. Diese „Nass wischen, trocken wischen“-Technik hebt Verunreinigungen ab, statt sie zu verschmieren. Wasserbasierte Entfetter eignen sich hervorragend zum Entfernen wasserlöslicher Salze und leichten Staubs, haben aber nicht die Abtragskraft für Silikonverunreinigungen.
Prüfung auf Sauberkeit: Sprühen Sie destilliertes Wasser auf das Panel. Wenn es sich gleichmäßig als Film verteilt, ohne Perlen zu bilden, ist die Oberfläche chemisch sauber. Jede Perlenbildung deutet auf Restverunreinigungen hin — reinigen Sie erneut, bevor Sie fortfahren. Dieser 30-Sekunden-Test spart später Stunden der Fehlerbehebung.
Verwenden Sie für den abschließenden Abwischvorgang ausschließlich weiße Baumwolltücher. Farbige Tücher können Farbstoff übertragen. Wechseln Sie die Tücher häufig – ein verunreinigter Lappen verteilt Silikon nur auf dem Bauteil. Viele professionelle Lackierer verwenden die Zwei-Tuch-Methode: ein Tuch mit WGR angefeuchtet, eines trocken; niemals Kreuzkontamination zulassen.
Grundierungszeitpunkt: Das Zeitfenster, das Sie nicht ignorieren dürfen
Die Grundierung erfüllt drei Funktionen: Haftvermittlung, Korrosionsschutz und Oberflächeneinebnung. Ihre kritischste Eigenschaft ist jedoch das Überlackierfenster – der Zeitraum, in dem Sie Lack ohne Anschleifen auftragen können. Epoxid-Grundierungen haben ein Überlackierfenster von 72 Stunden bis 7 Tagen. Urethan-Grundierungen (2K) haben kürzere Fenster, typischerweise 24–48 Stunden. Nach Ablauf des Fensters müssen Sie vor dem Auftragen der Basislackschicht anschleifen.
Temperatur und Luftfeuchtigkeit beeinflussen Ablüft- und Härtezeiten erheblich. Bei 70°F und 50 % RH lüften die meisten 2K-Grundierungen in 15–20 Minuten ab und können nach 30–45 Minuten mit dem Basislack beschichtet werden. Unter 60°F verdoppelt sich die Ablüftzeit. Über 90°F kann die Grundierung hautbilden, bevor die Lösemittel entweichen, wodurch diese eingeschlossen werden und Lösemitteleinschlüsse im Basislack verursachen.
Befolgen Sie stets das TDS (Technisches Datenblatt) für Ihre spezifische Grundierung. Das TDS ist keine Empfehlung — es ist die getestete Spezifikation des Herstellers. Mischverhältnisse, Ablüftzeiten und Überlackierfenster sind chemieabhängig. Das „Pi-mal-Daumen“-Schätzen von Härterverhältnissen führt zu weichen, schrumpfenden oder spröden Grundierungsfilmen.
Abklebetechniken: Saubere Kanten, kein Ablösen
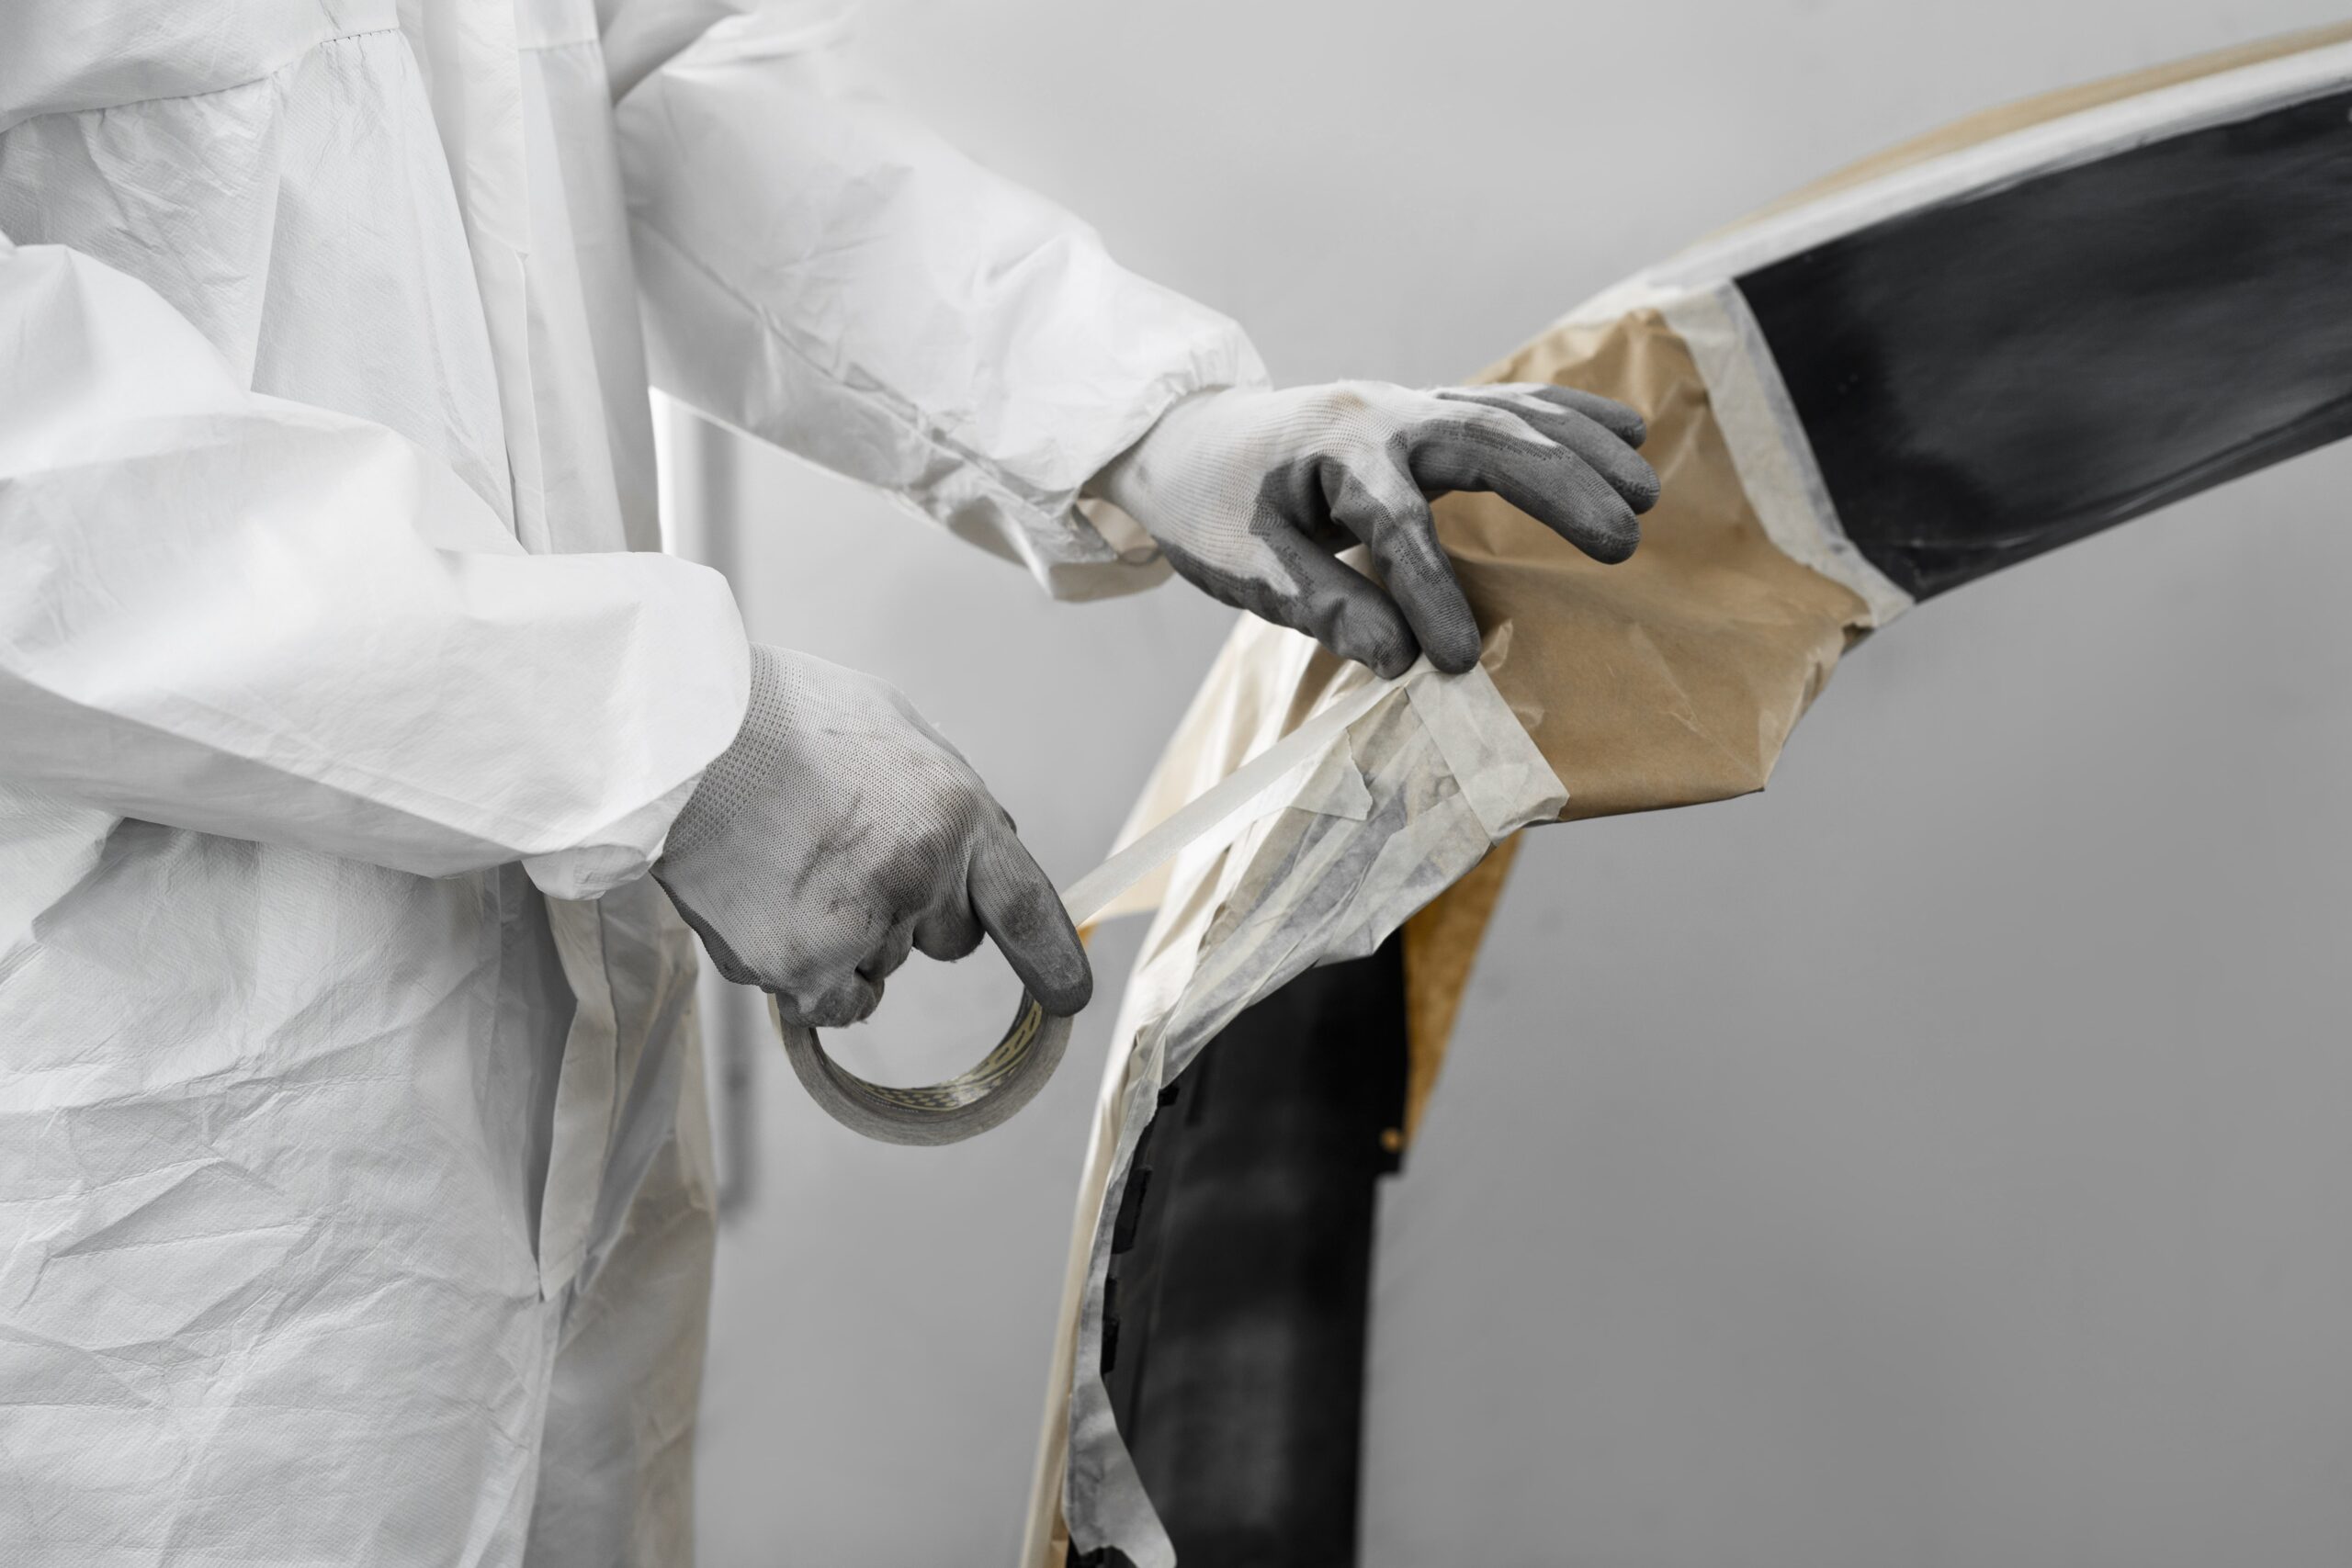
Richtiges Abkleben verhindert Overspray-Schäden und erzeugt scharfe Farbtrennlinien. Verwenden Sie Abklebeband in Automobilqualität, das für Lösungsmittelkontakt geeignet ist — die Klebstoffe von Haushalts-Abklebeband können mit Lösungsmitteln reagieren und Rückstände hinterlassen. Für scharfe Farbtrennungen bringen Sie Feinline-Vinylband an der Grenze an und maskieren anschließend mit Papier und breiterem Band nach.
Der Trick mit dem rückseitigen Abkleben für Türfalze: Rollen Sie die Bandkante über sich selbst zurück, um eine weiche, abgerundete Kante zu erzeugen. Wenn Sie in Türfalze sprühen, verläuft die Farbe unter der gerollten Kante aus, statt eine harte Farblinie zu erzeugen. Nach dem Ablüften der Grundfarbe entfernen Sie das Band, solange die Farbe noch weich ist, für die sauberste Trennlinie.
Große Flächen mit Abdeckfolie oder Kunststoffplane abdecken, nicht mit Zeitungspapier. Zeitungspapier ist porös — Lösungsmittel und Overspray dringen durch. Verwenden Sie geeignetes Abdeckpapier (behandelt, lösungsmittelbeständig) oder Polyethylenfolie. Alle Kanten fest fixieren; lose Kunststofffolie flattert im Kabinenluftstrom und ruft durch Kontaktspuren Schäden am Lackbild hervor.
Der letzte Durchgang mit dem Wischlappen
Unmittelbar vor dem Spritzen jede einzelne Fläche mit einem sauberen Staubbindetuch abwischen. Das Staubbindetuch vollständig entfalten, locker zusammenballen und mit leichtem, gleichmäßigem Druck wischen. Zu viel Druck überträgt Wachs vom Staubbindetuch auf das Bauteil. In eine Richtung wischen – nicht hin und her schrubben. Nach dem Abstauben die Oberfläche nicht mit bloßen Händen berühren. Hautöle verunreinigen erneut und verursachen Fischaugen, die Sie später verfluchen werden.
Bewahren Sie Ihr Staubbindetuch bei Nichtgebrauch in einem verschlossenen Plastikbeutel auf. Ein offen liegendes Staubbindetuch sammelt Flugstaub auf und wird zum Verbreiter von Verunreinigungen. Ersetzen Sie es, wenn es sichtbar beladen ist oder sich steif anfühlt. Ein frisches Staubbindetuch kostet 3 $; Nacharbeit durch Verunreinigung kostet Stunden.
Umgebungskontrolle: Staub ist der Feind
Die beste Oberflächenvorbereitung der Welt nützt nichts, wenn Sie in einer staubigen Garage lackieren. Die Arbeit in einer aufblasbaren Lackierkabine erzeugt Überdruck, der luftgetragene Partikel fernhält. Befeuchten Sie vor dem Spritzen den Kabinenboden leicht, um abgesetzten Staub zu binden. Statische Elektrizität zieht Staub auf Kunststoffteile an – ein Antistatik-Wischmittel oder ein leichter Wassernebel hilft, die statische Anziehung auf Kunststoffkarosserieteile zu reduzieren.
Die wichtigsten Punkte
- Grit-Progression befolgen: P80–P120 für schwere Arbeiten, P320–P400 zum Anschleifen, P600–P800 zum Einebnen zwischen den Schichten
- Verwenden Sie lösemittelbasiertes WGR mit der Zwei-Tuch-Methode „nass wischen, trocken wischen“, um Silikon und Öle zu entfernen
- Beachten Sie die Überlackierfenster von Grundierungen — Epoxid (72 Std.–7 Tage), Urethan (24–48 Std.) — und prüfen Sie stets das TDS
- Verwenden Sie feine Automobil-Abklebebänder für scharfe Farbtrennungen; kleben Sie Türfalze rückseitig ab für weiche, auslaufende Kanten
- Wischlappen unmittelbar vor dem Spritzen verwenden und das Bauteil danach niemals mit bloßen Händen berühren
- Arbeiten Sie in einer sauberen aufblasbaren Kabine mit Überdruck, um Kontamination durch luftgetragenen Staub zu eliminieren
Was die veröffentlichten Normen zur Oberflächenvorbereitung vorgeben
Die Oberflächenvorbereitung wird durch gemessene Reinheitsgrade definiert, nicht durch das Aussehen des Bauteils. Zwei Standardfamilien leisten die Arbeit: die Oberflächenvorbereitungs-Spezifikationen von AMPP (früher SSPC), die definieren, wie eine gereinigte Oberfläche beschaffen sein muss, und die ASTM-Prüfverfahren, mit denen Sie Haftung und Profil verifizieren können, statt sie anzunehmen.
- SSPC-SP 6 / NACE No. 3 (kommerzielles Strahlen) — entfernt alle sichtbaren Öle, Fette, Schmutz, Staub, Walzhaut, Rost, Beschichtungen und Oxide und erlaubt Verfärbungen oder Schatten auf nicht mehr als 33 % jeder Einheitsfläche (etwa ein Quadrat von 3,0 in × 3,0 in). Strahlreinigung nahezu weiß (SSPC-SP 10 / NACE Nr. 2) erlaubt 5 %, und sichtbares Öl oder Fett muss durch Lösungsmittelreinigung gemäß SSPC-SP 1 entfernt werden vor jegliche Schleifarbeit. Dieser Prozentsatz ist der Unterschied zwischen den Graden, nicht das Schleifmittel, das Sie gekauft haben.
- ASTM D4417 — Oberflächenprofil. Die Rauheit, die Schleifmittel hinterlassen, wird als Mittelwert der Spitzen-zu-Tal-Messwerte auf der strahlgereinigten Oberfläche gemessen und nicht nach Augenmaß beurteilt. Ist sie zu gering, findet die Beschichtung keinen Halt; ist sie zu tief, zeichnet sich das Profil durch die Lackierung ab.
- ASTM D3359 — Haftung durch Klebebandtest. Der Test bewertet die Haftung auf einer Skala von 0–5, wobei 5 bedeutet, dass keine Beschichtung entfernt wurde; dabei wird bei dicken Filmen ein X-Schnitt und bei dünnen Filmen ein Kreuzschnittgitter verwendet. Er liefert die objektive Antwort auf die Frage „Hat die Vorbereitung tatsächlich funktioniert?“ statt eines Fingernageltests.
- NIOSH-Isocyanat-Leitfaden – der Bediener. Isocyanate in Zweikomponenten-Grundierungen sind eine der Hauptursachen für arbeitsbedingtes Asthma. Für das Spritzen wird Atemschutz mit Druckluftversorgung erwartet, und eine Staubmaske ist kein Schutz gegen Isocyanatdämpfe.
Quellen geprüft am 11. Oktober 2026: AMPP SC 05 Standards zur Oberflächenvorbereitung; ANSI-Vorschau von SSPC-SP 6 / NACE No. 3; ASTM D4417; ASTM D3359-23; NIOSH-Isocyanat-Leitfaden unter cdc.gov/niosh.
Benötigen Sie eine staubfreie Umgebung?
Sewinfla aufblasbare Lackierkabinen erzeugen Überdruck, um Verunreinigungen fernzuhalten — die perfekte Umgebung, damit sich Ihre Oberflächenvorbereitung auszahlt.
Mehr erfahren