Caso di studio · Ingegneria personalizzata
Verniciatura di recipienti in pressione: cabina gonfiabile modulare a doppia camera da 90 piedi
Un cliente di ritorno è tornato con un requisito molto più impegnativo: recipienti a pressione di grandi dimensioni che dovevano essere verniciati all'interno di un ambiente pulito e contenuto — e introdotti su rotaia. California, USA.
Profilo del cliente
| Settore | Produzione di recipienti in pressione |
| Posizione | California, USA |
| Tipo di cliente | Cliente abituale — ha già acquistato in precedenza una cabina Sewinfla più piccola |
| Applicazione | Verniciatura a spruzzo industriale di recipienti a pressione di grandi dimensioni |
La sfida — due vincoli che escludevano qualsiasi cabina standard
1. Luce estrema
La cabina doveva raggiungere 90 piedi di lunghezza per racchiudere il recipiente e l'intera area di verniciatura. Una singola camera gonfiabile di quella lunghezza si inflette e collassa a metà della sua estensione sotto il proprio carico strutturale.
2. Accesso con carrello su rotaia
I manufatti non potevano essere sollevati né posizionati manualmente. Dovevano entra nella cabina su un carrello montato su rotaia — il che significava che un pavimento convenzionale integrato avrebbe ostruito la rotaia.
Il vincolo. Una cabina standard a camera singola lunga cede strutturalmente a metà, e un pavimento standard integrato blocca la rotaia che il cliente già utilizza per movimentare i recipienti. Entrambi i problemi dovevano essere risolti nella stessa costruzione, senza chiedere al cliente di modificare il proprio processo di movimentazione.
La nostra soluzione personalizzata
Un'apposita 90 × 25 × 20 ft (27,4 × 7,6 × 6,1 m) cabina di verniciatura gonfiabile con due decisioni progettuali determinanti.
Design 1 — Costruzione modulare a doppia camera (2 sezioni da 45 ft)
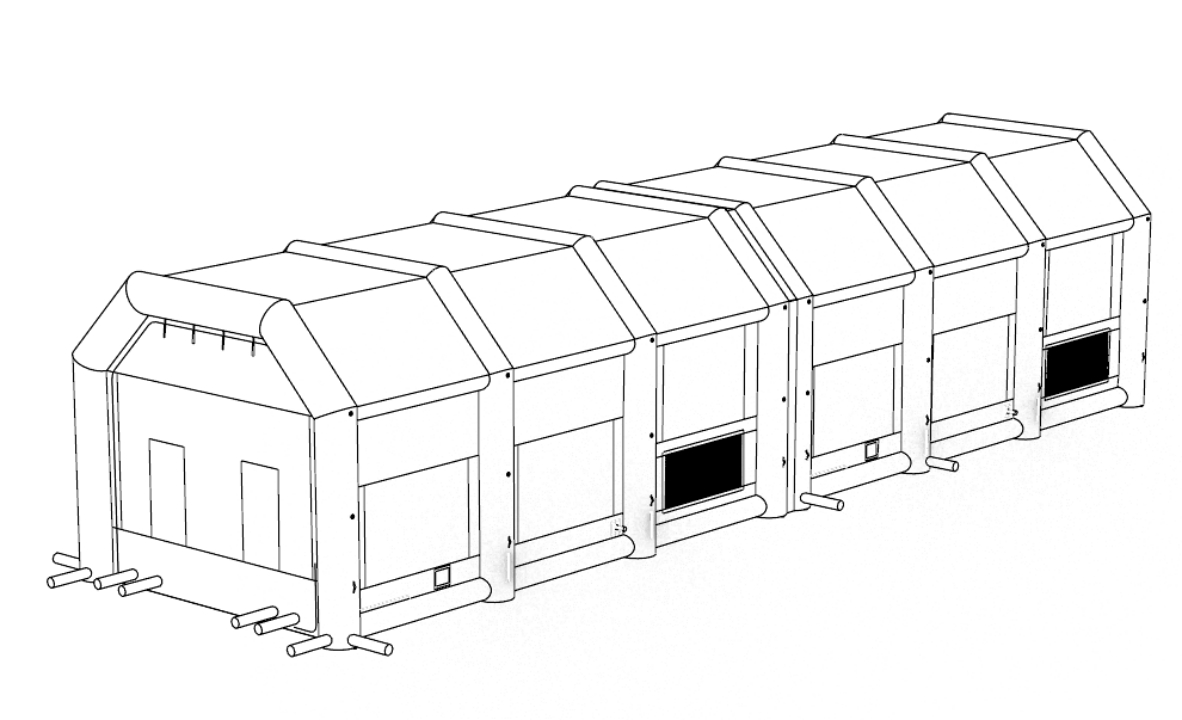
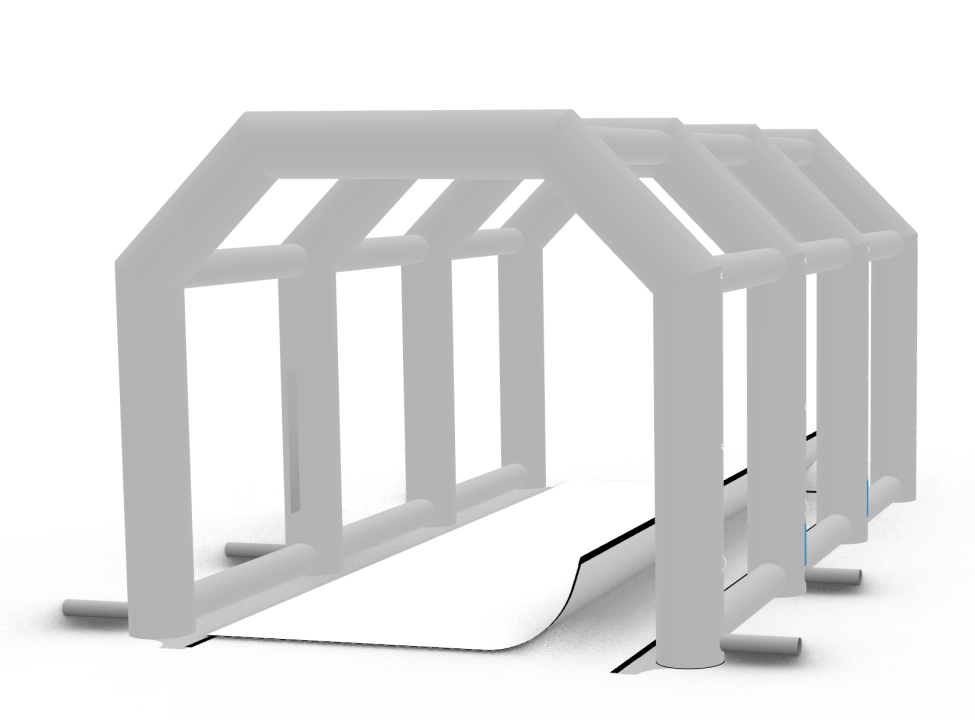
Piuttosto che un'unica camera da 90 piedi, la cabina è costruita come due sezioni indipendenti da 45 × 25 × 20 ft unite insieme. Ogni sezione è una struttura completa e autoportante con le proprie colonne d'aria e telaio portante.
- Nessuna campata singola non supportata lungo tutti i 90 piedi.
- Ogni sezione sopporta il proprio carico strutturale, mantenendo il soffitto teso e completamente sostenuto da un'estremità all'altra.
- La giunzione unita diventa un nodo strutturale naturale — rinforza esattamente il punto mediano in cui una singola camera lunga sarebbe più debole.
Design 2 — Fondo in Velcro rimovibile
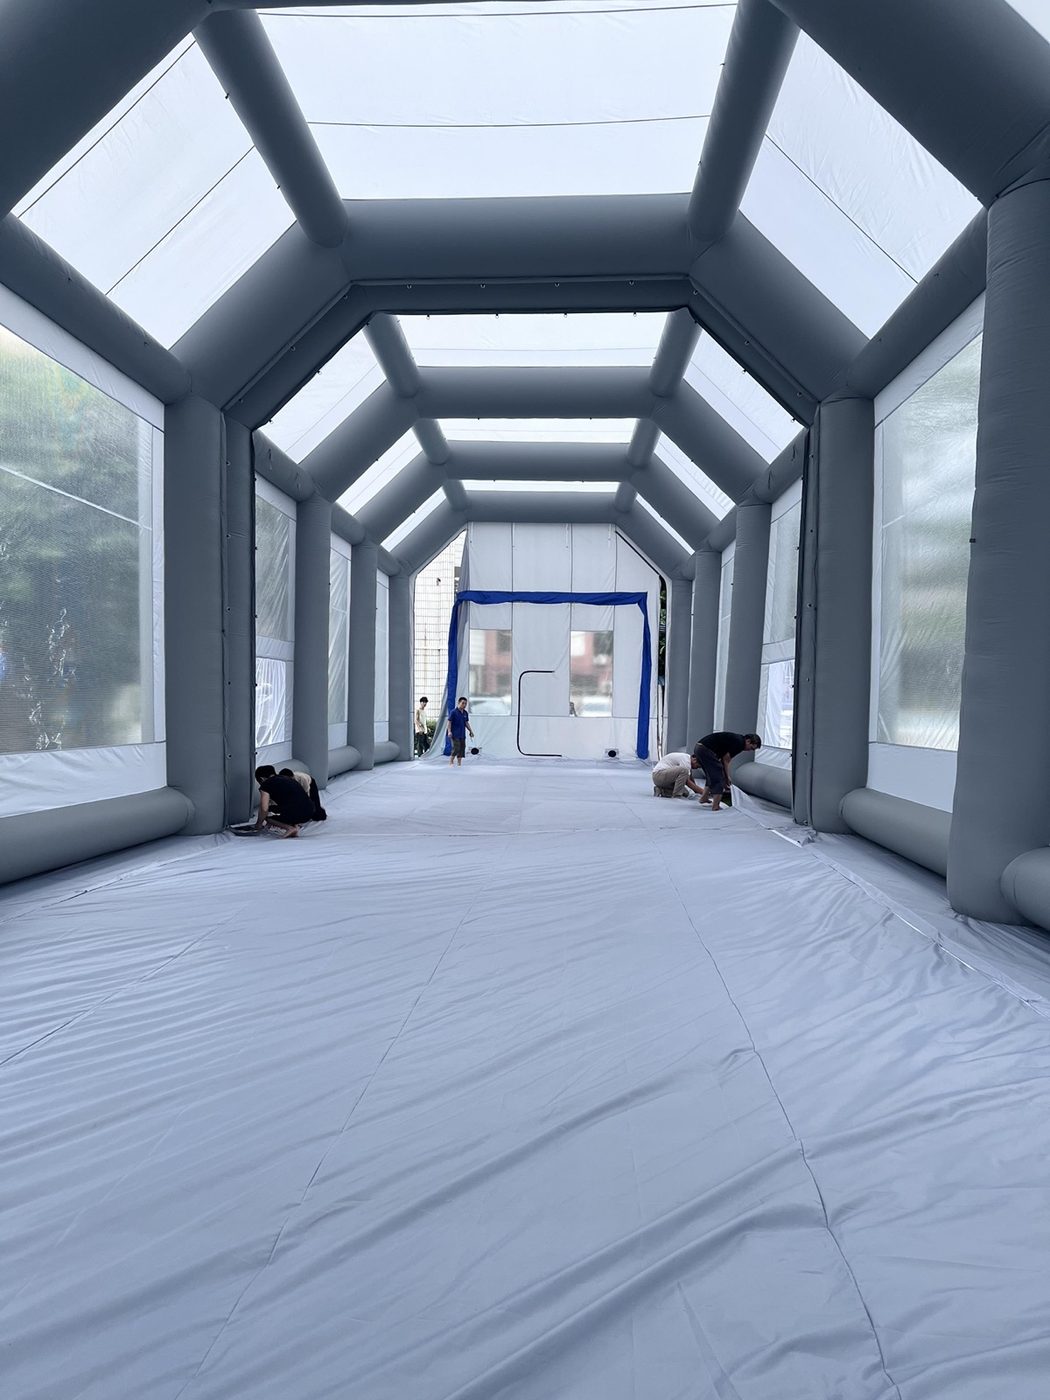
Il pavimento standard integrato è sostituito da un fondo rimovibile fissato con Velcro, progettato specificamente per il sistema a rotaia del cliente.
- La rotaia scorre ininterrotta attraverso la cabina, così i manufatti entrano ed escono sul carrello senza sollevamenti e senza ostacoli.
- Il fondo si chiude ermeticamente per contenere overspray e polvere durante la verniciatura, e si apre per l'accesso ai binari e la pulizia.
- Il fissaggio con Velcro mantiene la cabina adattabile — sigillata durante la verniciatura, aperta per il movimento sulla rotaia — senza sacrificare il contenimento.
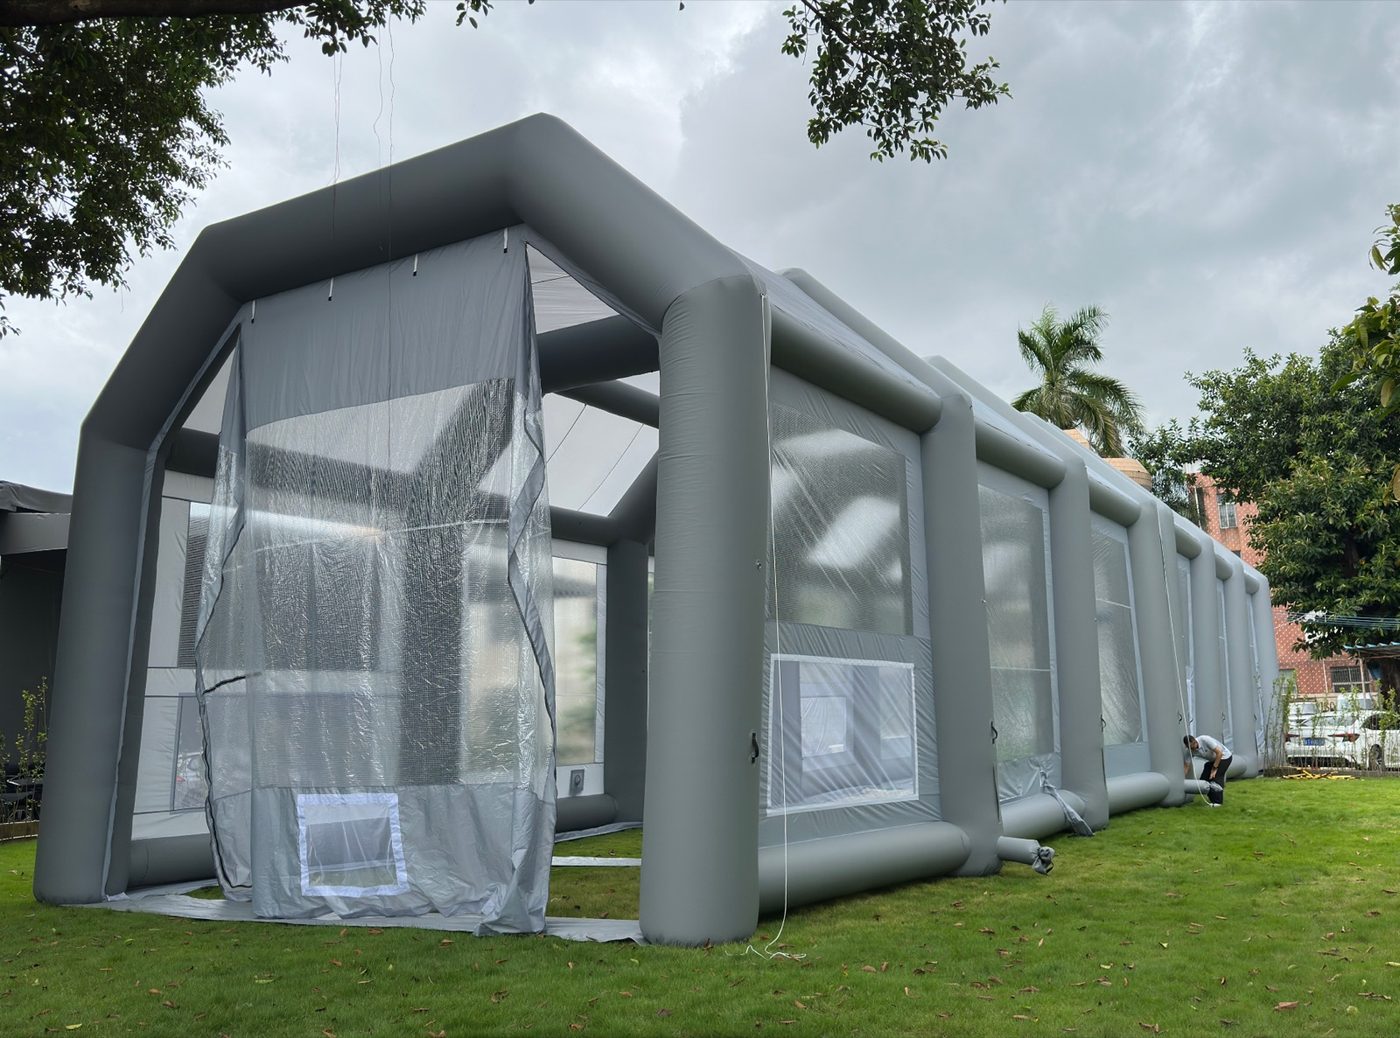
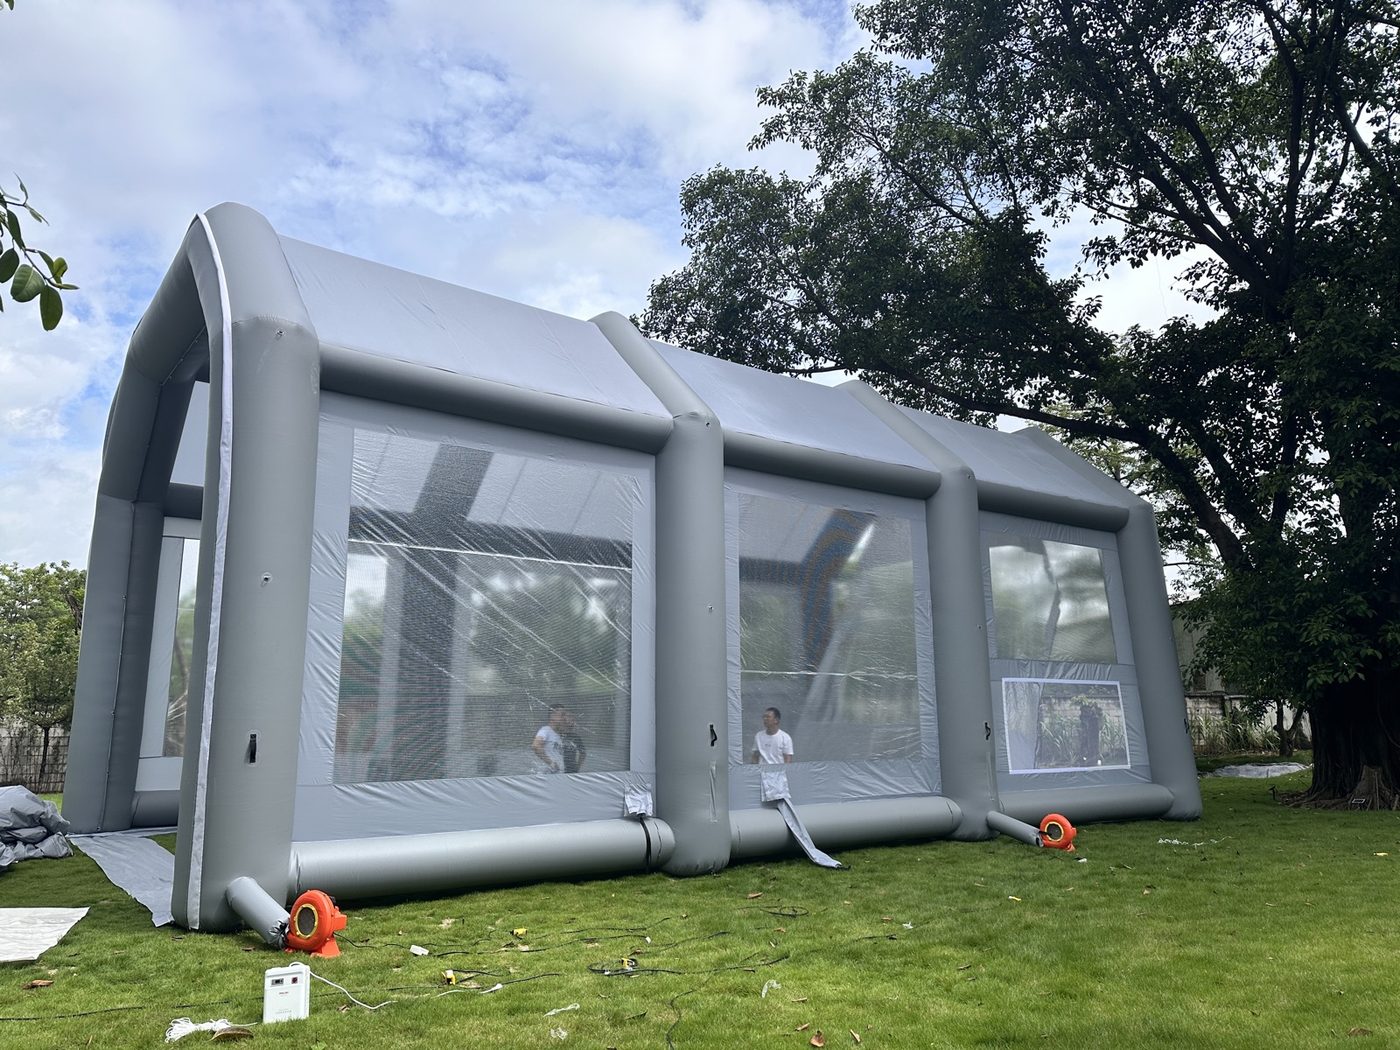
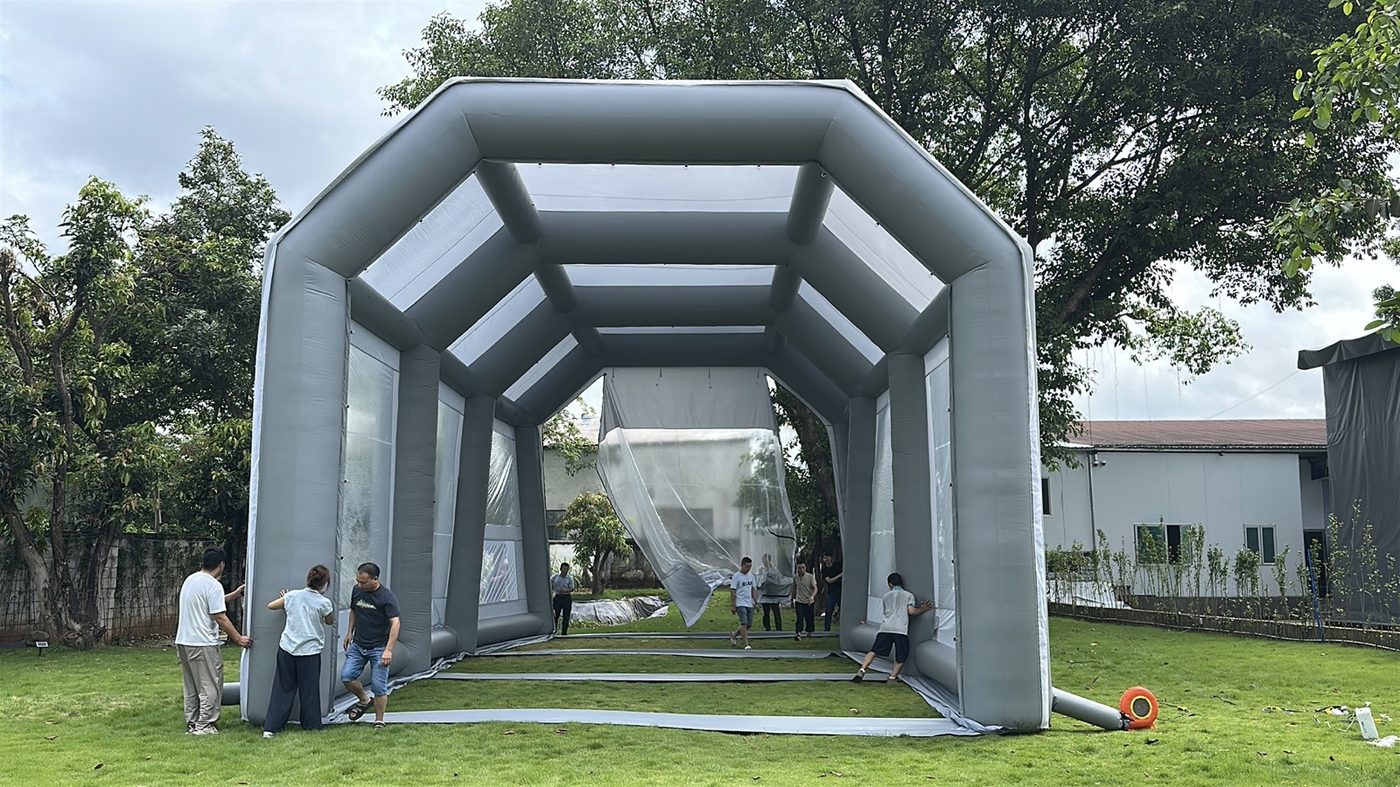
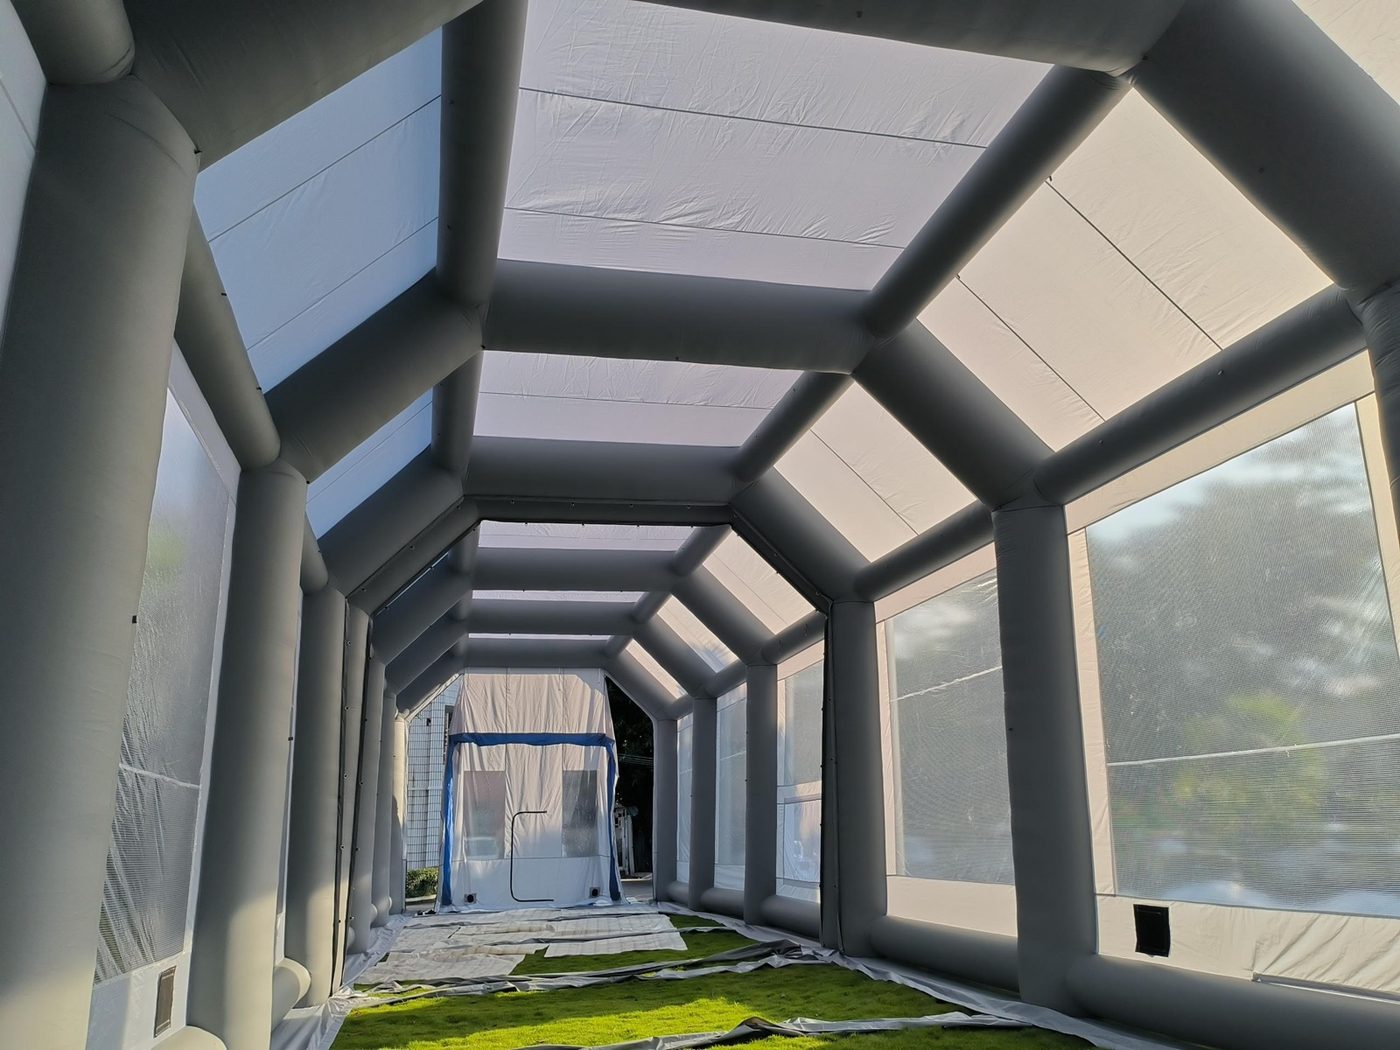
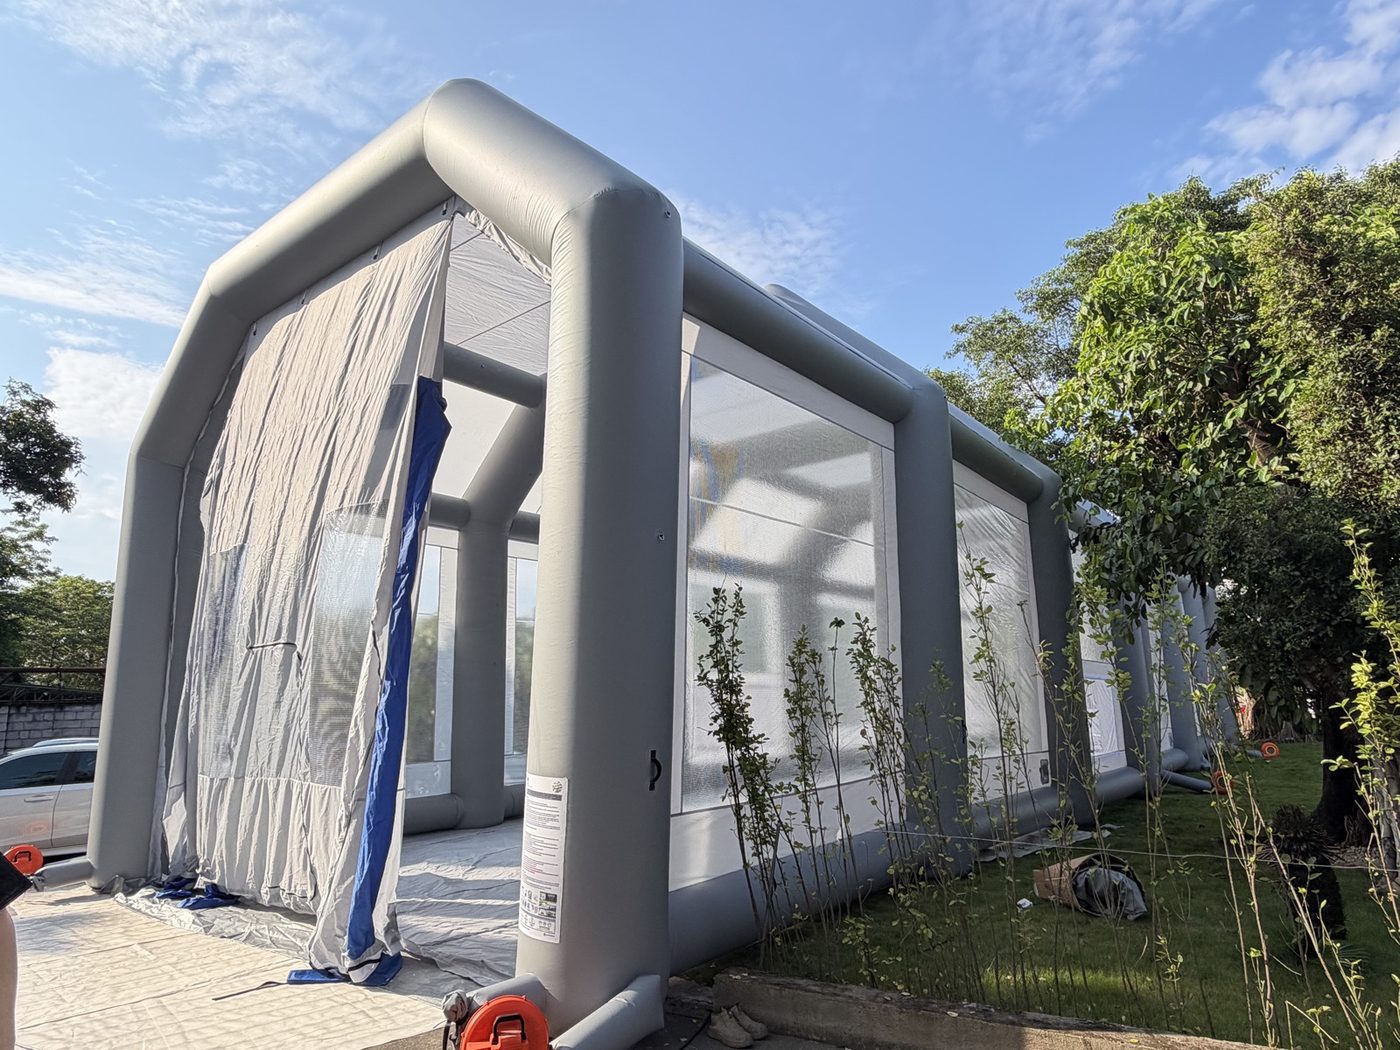
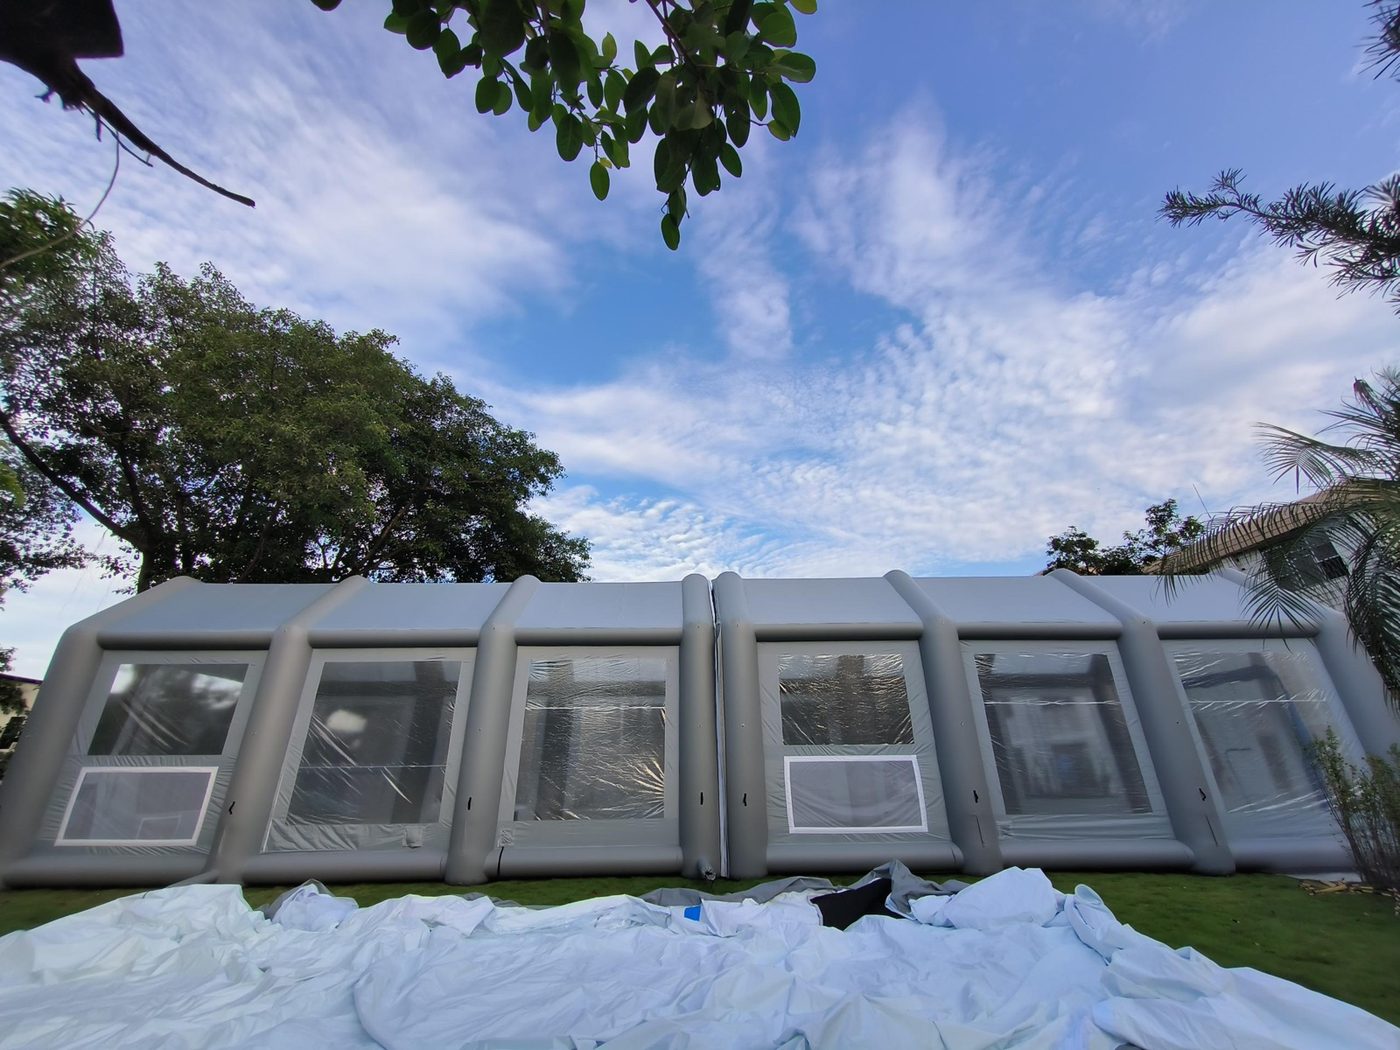
Fotografie dei collaudi in fabbrica
Scattate durante i test in fabbrica, quando la cabina completata è stata montata e ispezionata prima dell'imballaggio. Documentano la struttura così come costruita — non il sito operativo del cliente.
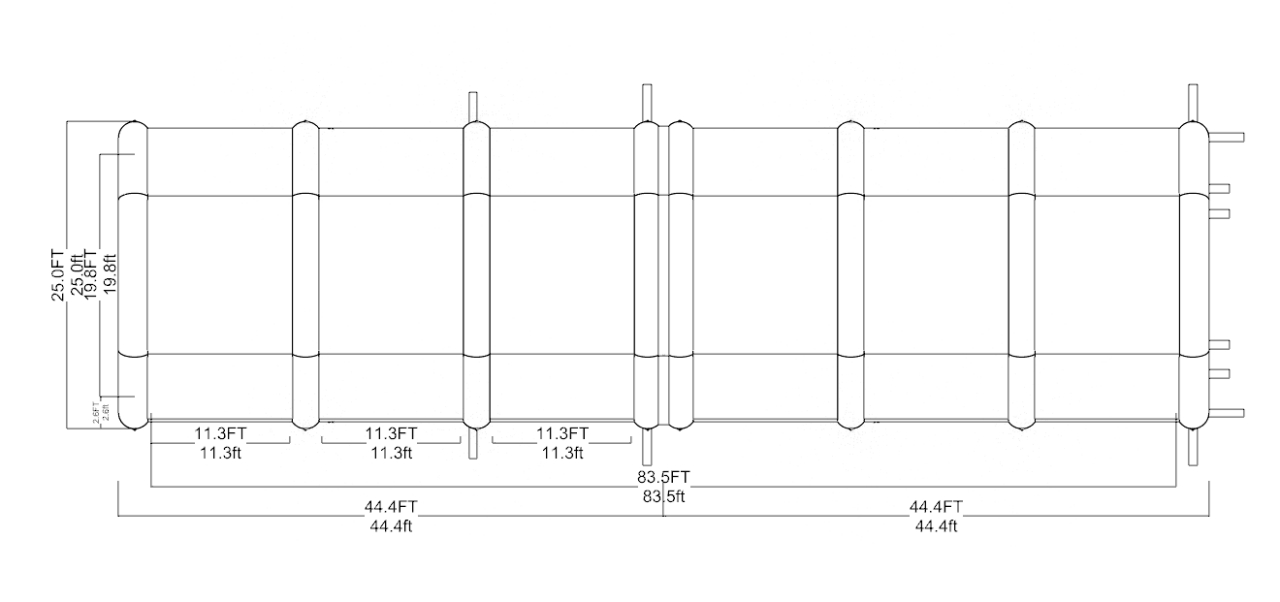
Modelli di design
Modelli di ingegneria produttiva di questa realizzazione — non fotografie della cabina installata.
Specifiche
| Dimensioni complessive | 90 × 25 × 20 ft (27,4 × 7,6 × 6,1 m) |
| Costruzione | Due camere modulari da 45 × 25 × 20 ft, unite |
| Pavimento | Fondo rimovibile fissato con Velcro |
| Accesso dei manufatti | Carrello su rotaia (compatibile con binario) |
| Applicazione | Verniciatura a spruzzo di recipienti a pressione di grandi dimensioni |
Approssimativo. Prodotto gonfiabile realizzato a mano, varia con la pressione dell'aria e le condizioni di installazione. Prevale il prodotto ricevuto.
Perché questo approccio
- Integrità strutturale su larga scala. Le cabine gonfiabili a camera singola lunga cedono al punto centrale perché una sola colonna d'aria non può mantenere la tensione su 90 piedi. Suddividere la campata in due camere indipendenti trasforma una debolezza strutturale in un punto di supporto.
- Ingegnerizzazione incentrata sul flusso di lavoro. Invece di chiedere al cliente di modificare il proprio processo, abbiamo adattato la cabina al loro sistema esistente di movimentazione materiali con carrelli su rotaia.
- Protezione dell'investimento modulare. Il design in due sezioni può essere riconfigurato, trasferito o sostituito singolarmente — proteggendo l'investimento a lungo termine del cliente.
Risultati
I dati riportati di seguito sono stime operative fornite dal cliente e comunicateci. Descrivono il flusso di lavoro di questo cliente e non costituiscono una garanzia di prestazione per altre applicazioni.
- Tempo di ciclo. La verniciatura in loco elimina il trasporto e il sollevamento di grandi recipienti, riducendo il tempo ciclo totale di circa 35% (stima del cliente).
- Costo. Circa un quarto il costo di una cabina permanente in acciaio e cemento — circa il 75% in meno come investimento iniziale, senza permessi né manutenzione a lungo termine (stima del cliente).
- Contenimento. Un box completamente sigillato con pavimento rimovibile mantiene contenuti overspray e polvere per una verniciatura pulita.
- Flessibilità. La struttura modulare in due sezioni si smonta, si stocca e si trasferisce, liberando spazio a pavimento quando è inattiva.
Ciò che ha reso diversa questa costruzione. Il problema non era “fare una cabina più grande” — erano due decisioni strutturali prese insieme: suddividere la campata in modo che nessuna singola camera porti 90 piedi, e rimuovere il pavimento affinché il sistema a rotaia esistente del cliente continui a funzionare. Entrambe servivano lo stesso obiettivo: adattare la cabina al flusso di lavoro, non il flusso di lavoro alla cabina.
Ciò che questo caso non dichiara
Detto chiaramente. Il cliente non è nominato; è descritto solo per settore. I dati sui tempi di ciclo e sui costi sono stime operative fornite dal cliente, non misurazioni verificate, e sono specifici di questo flusso di lavoro. Si tratta di una costruzione su ingegnerizzazione personalizzata, non di una misura da catalogo — se la geometria del vostro manufatto e il metodo di accesso differiscono, il progetto differirà di conseguenza.
Criteri di verifica di questa costruzione
Una cabina a pressione da 90 ft è un luogo di lavoro prima che un prodotto, e le norme a cui risponde sono le norme federali sulla verniciatura a spruzzo, non le specifiche di un fornitore. Due affermazioni in questa pagina — un box di verniciatura contenuto e una rotaia che attraversa l'area di lavoro — sono ciascuna esaminata qui sotto rispetto alla clausola che le disciplina. Dove una clausola presuppone qualcosa che questa costruzione non è, lo diciamo invece di parafrasarla per farla combaciare.
- OSHA 29 CFR 1910.107(b)(5)(i) — il limite minimo di portata d'aria e perché in questa pagina non compare alcun valore CFM. «La velocità media dell'aria sulla faccia aperta della cabina (o sulla sezione trasversale della cabina durante le operazioni di verniciatura) non deve essere inferiore a 100 piedi lineari al minuto.» È un media sulla sezione trasversale, e questo box misura 25 × 20 = 500 piedi quadrati su quella sezione. La portata d'aria e l'area che attraversa costituiscono quindi un unico calcolo (velocità = CFM ÷ area frontale), per cui non pubblichiamo nessuno dei due valori separatamente: il circuito di aspirazione per una lavorazione di rivestimento di recipienti viene specificato per singolo progetto e, quando il dato viene pubblicato, sarà accompagnato dall'area.
- OSHA 1910.107(b)(1) — la costruzione, così come descritta, e la direzione del flusso d'aria. Le cabine devono essere "sostanzialmente costruite in acciaio… oppure in cemento o muratura, salvo che alluminio o altro materiale sostanziale non combustibile possa essere utilizzato per spruzzatura intermittente o a basso volume", e devono essere "progettate per convogliare le correnti d'aria verso lo scarico". Letto chiaramente, un involucro in tessuto non è ciò che descrive quella frase sulla costruzione — quindi quella metà del (b)(1) è una questione per l'autorità antincendio e l'assicuratore dell'operatore, non una dichiarazione che un fornitore di cabine può fare per loro conto, e la nostra pagina Trust lo afferma allo stesso modo. La parte relativa alla direzione è un requisito progettuale a cui questa realizzazione risponde: il flusso convogliato verso l'uscita di aspirazione è ciò che mantiene i vapori di solvente in movimento oltre il recipiente invece di accumularsi attorno ad esso. Poiché l'involucro è in tessuto, il metodo di prova di infiammabilità applicabile è NFPA 701, “Standard Methods of Fire Tests for Flame Propagation of Textiles and Films” — citato per designazione, poiché il suo testo è protetto da login e non riportiamo cifre da uno standard che non abbiamo letto.
- OSHA 1910.107(c)(9)(i) — la messa a terra, che questa realizzazione rende specifica. «Tutte le parti metalliche delle cabine di verniciatura, dei condotti di aspirazione e dei sistemi di tubazioni… devono essere adeguatamente messe a terra elettricamente in modo efficace e permanente.» Un carrello montato su rotaia implica che una rotaia in acciaio e un carrello in acciaio si muovano all'interno dell'area di verniciatura. Il collegamento equipotenziale di quel tratto di rotaia al punto di terra dell'edificio fa parte dell'installazione e non è un accessorio, ed è uno dei motivi per cui l'interfaccia della rotaia è stata definita prima della produzione anziché il giorno della consegna.
- OSHA 1910.107(b)(8), (b)(9) e (c)(2) — ciò che deve essere collocato attorno a un involucro di queste dimensioni. Ogni cabina deve essere separata dalle altre operazioni da non meno di 3 ft o da una parete divisoria; uno spazio libero di non meno di 3 ft su tutti i lati deve essere mantenuto privo di stoccaggio e costruzioni combustibili; e nessuna fiamma libera o apparecchiatura che produca scintille può trovarsi in un'area di spruzzatura, o entro 20 ft da essa, se non separata da una parete divisoria. Una camera da 90 ft occupa gran parte di un vano, ed è per questo che la disposizione circostante è stata definita prima della costruzione anziché adattata successivamente.
- 40 CFR § 63.11173(e)(2)(i) — con quale parametro viene effettivamente misurata la dichiarazione di contenimento. I filtri della cabina devono dimostrare "una cattura di almeno il 98 percento dell'overspray di vernice", secondo una procedura "coerente con lo standard ANSI/ASHRAE 52.2-2017". Il contenimento è una dichiarazione sulle prestazioni del filtro, non una proprietà del tessuto: il pavimento rimovibile sopra descritto è una misura di contenimento, mentre il banco filtri è la parte sottoposta a verifica dalla clausola. Se la norma si applichi a una determinata operazione di verniciatura di imbarcazioni è una valutazione di competenza dell'agenzia statale o locale per la qualità dell'aria dell'operatore.
- OSHA 1910.107(b)(5)(ii) e 1910.106(d)(3)(i) — materiali di consumo e solvente stoccato. I filtri a pannello e in rotolo esausti devono essere “immediatamente rimossi in un luogo sicuro e ben separato” oppure conservati in un contenitore metallico riempito d'acqua e smaltiti al termine dell'operazione giornaliera; e un armadio di stoccaggio può contenere non più di 60 galloni di liquidi infiammabili di Categoria 1, 2 o 3 — 120 galloni di Categoria 4. Un lavoro di verniciatura industriale consuma filtri e solvente a un ritmo che una cabina hobbistica non conosce mai, ed entrambe le regole sono obblighi di gestione che crescono con il lavoro.
Fonti verificate il 1 ottobre 2026: OSHA 29 CFR 1910.107 (costruzione, direzione del flusso d'aria, messa a terra, distanze di sicurezza, smaltimento del materiale filtrante); OSHA 29 CFR 1910.106 (stoccaggio di liquidi infiammabili); Cornell LII 40 CFR § 63.11173 (cattura del 98 percento dell'overspray, procedura ANSI/ASHRAE 52.2-2017); NFPA 701 (propagazione della fiamma, tessuti e film — citati per designazione).
Hai bisogno di una cabina progettata intorno al tuo flusso di lavoro?
Inviaci le tue dimensioni, il tuo metodo di accesso e i requisiti del tuo rivestimento — progetteremo una soluzione personalizzata costruita per il tuo processo specifico.