Fallstudie · Individuelle Konstruktion
Druckbehälterbeschichtung: 90-Fuß modulare Doppelkammer-Inflatable-Kabine
Ein wiederkehrender Kunde kam mit einer weit schwierigeren Anforderung zurück: Druckbehälter in voller Größe, die in einer sauberen, geschlossenen Umgebung beschichtet und per Schiene eingebracht werden mussten — Kalifornien, USA.
Kundenprofil
| Branche | Herstellung von Druckbehältern |
| Standort | Kalifornien, USA |
| Kundentyp | Bestandskunde — zuvor eine kleinere Sewinfla-Kabine gekauft |
| Anwendung | Industrielle Spritzbeschichtung von Druckbehältern in voller Größe |
Die Herausforderung — zwei Einschränkungen, die jede Standardkabine ausschlossen
1. Extreme Spannweite
Die Kabine musste erreichen 90 Fuß Länge um den Behälter und den gesamten Beschichtungsarbeitsbereich einzuschließen. Eine einzelne aufblasbare Kammer dieser Länge sackt in der Mitte unter ihrer eigenen strukturellen Last durch und kollabiert.
2. Zugang per Schienenwagen
Die Behälter konnten nicht gehoben oder manuell positioniert werden. Sie mussten auf einem schienengeführten Wagen in die Kabine rollen — was bedeutete, dass ein konventioneller integrierter Boden die Schiene blockieren würde.
Die Einschränkung. Eine standardmäßige lange Einkammer-Kabine versagt strukturell in der Mitte, und ein standardmäßig integrierter Boden blockiert die Schienenspur, die der Kunde bereits zum Bewegen der Behälter nutzt. Beide Probleme mussten im selben Bau gelöst werden, ohne den Kunden zu bitten, seinen Handhabungsprozess zu ändern.
Unsere kundenspezifische Lösung
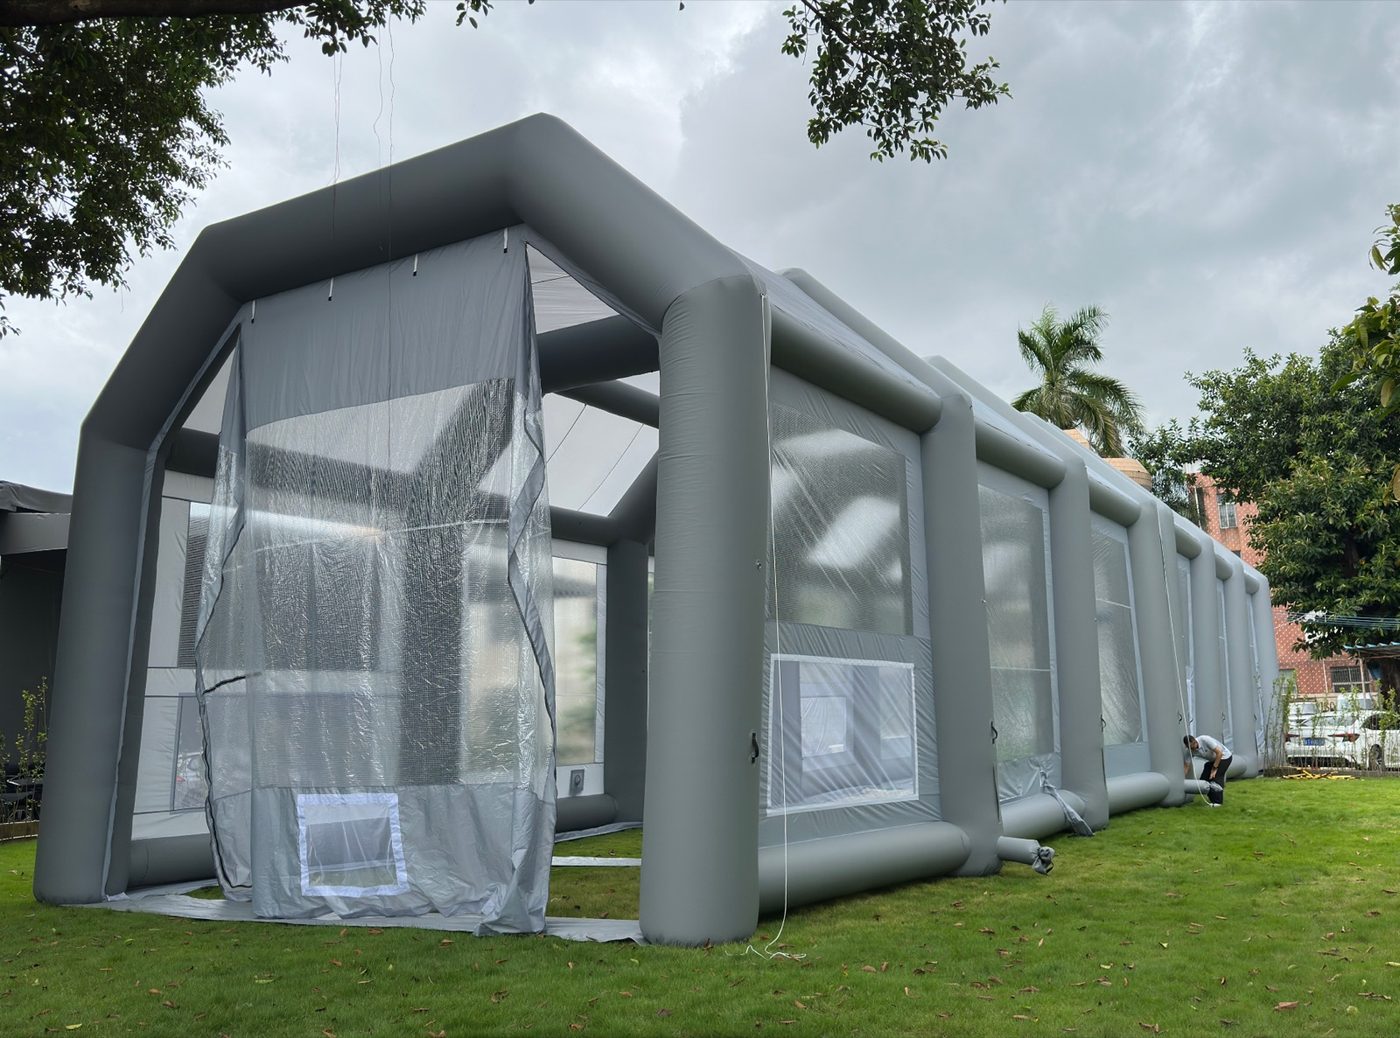
Eine eigens konstruierte 90 × 25 × 20 ft (27,4 × 7,6 × 6,1 m) aufblasbare Spritzkabine mit zwei entscheidenden Design-Entscheidungen.
Design 1 — Modulare Zweikammer-Konstruktion (2 × 45-ft-Sektionen)
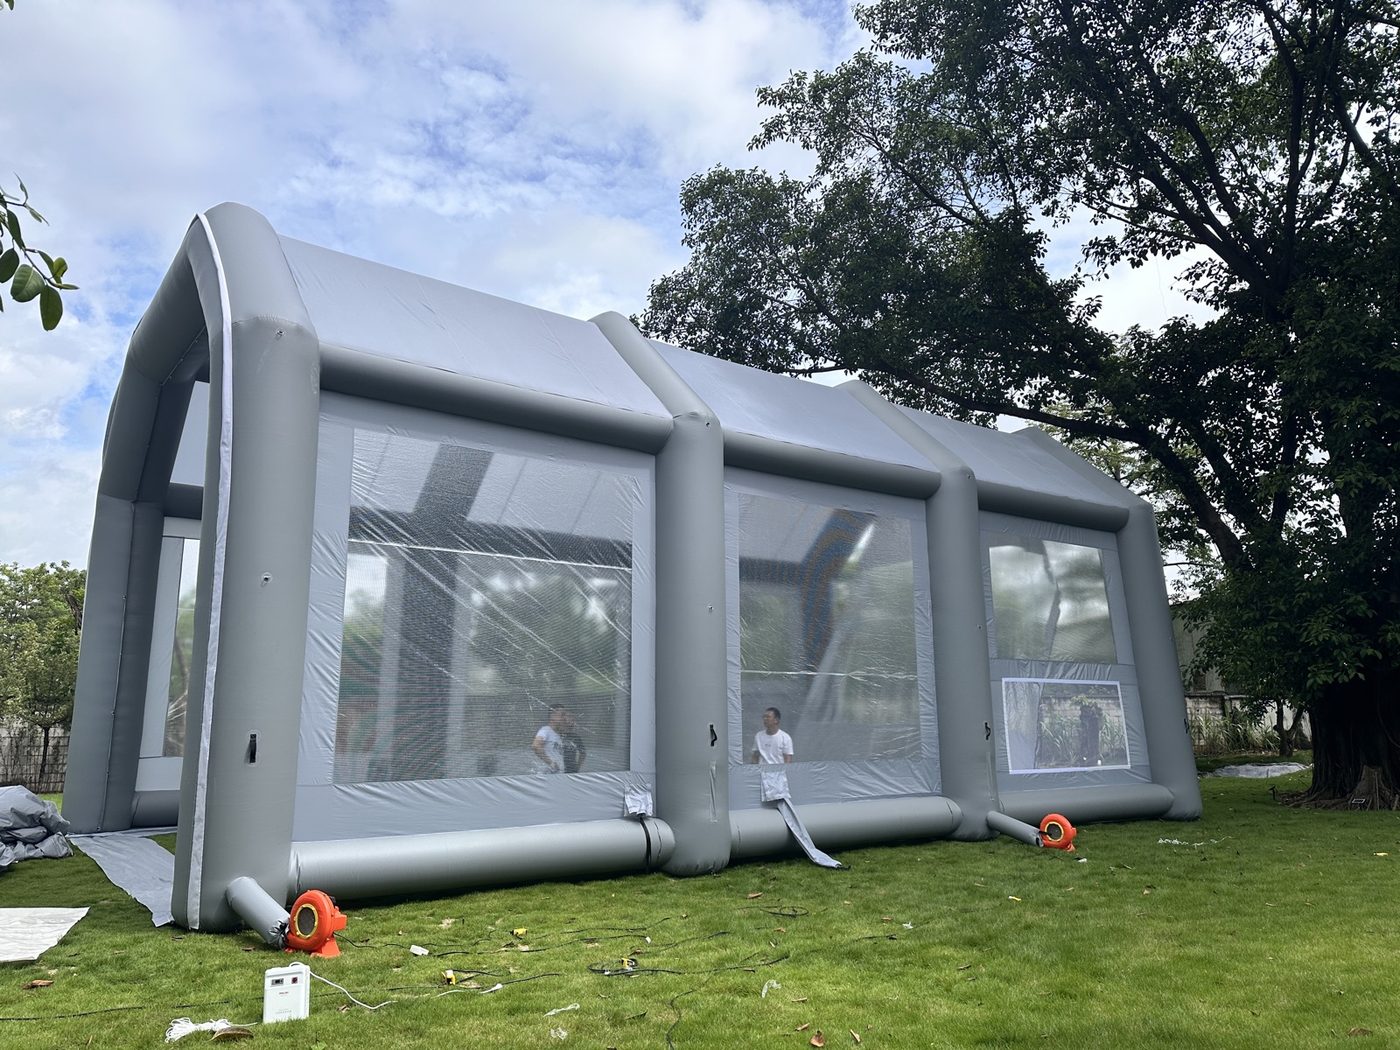
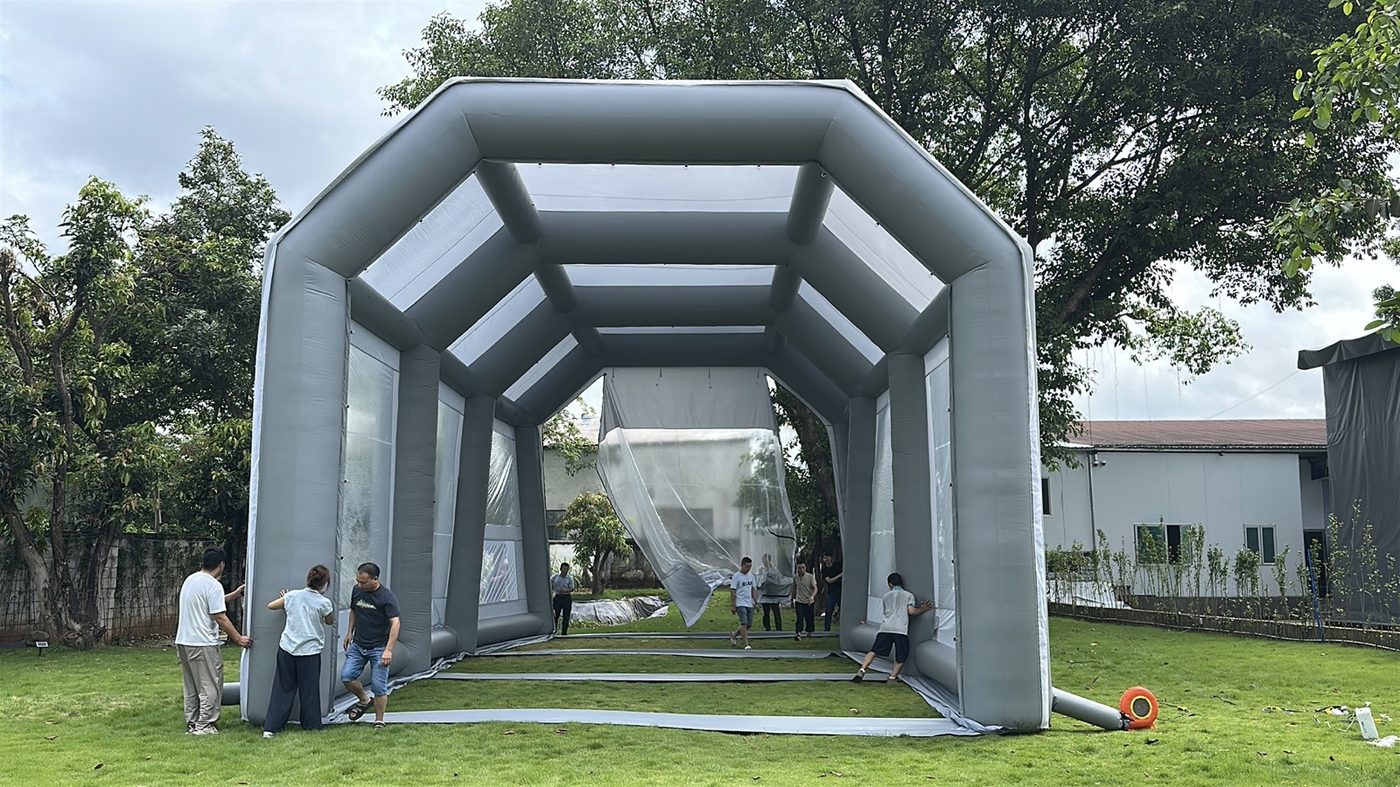
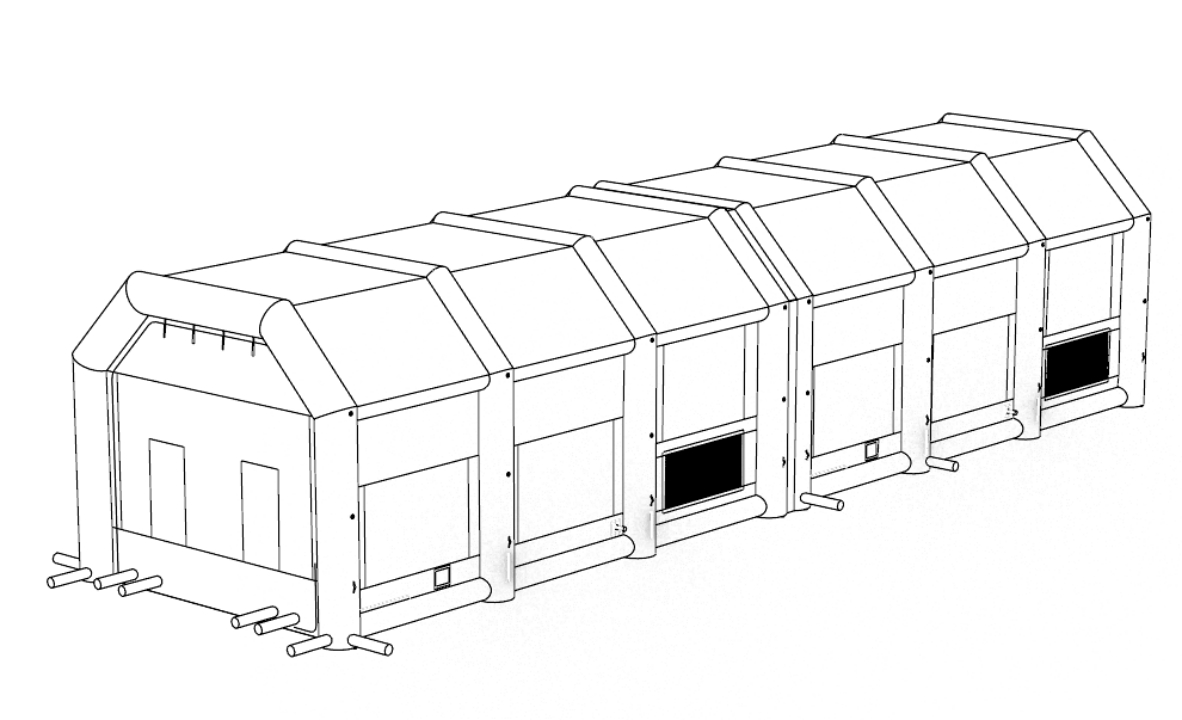
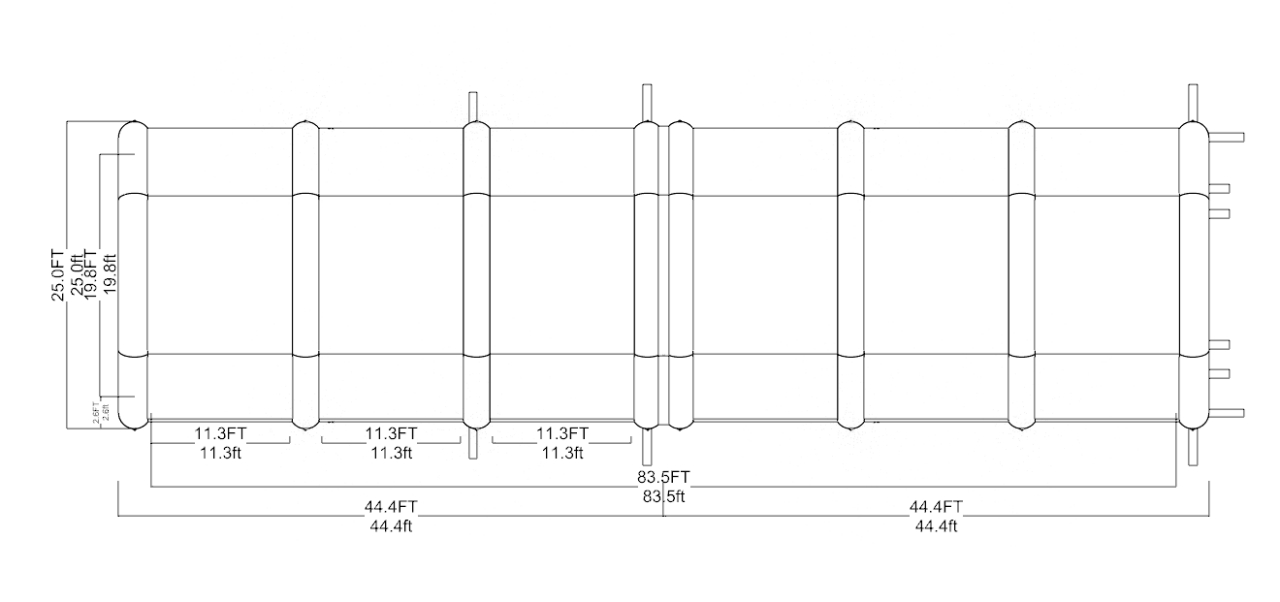
Anstatt einer einzigen 90-Fuß-Kammer ist die Kabine als zwei unabhängige 45 × 25 × 20 ft große Sektionen aufgebaut, die miteinander verbunden sind. Jede Sektion ist eine vollständige, selbsttragende Struktur mit eigenen Luftsäulen und tragendem Rahmen.
- Keine einzelne ungestützte Spannweite über die gesamten 90 Fuß.
- Jeder Abschnitt trägt seine eigene strukturelle Last, wodurch die Decke straff und über die gesamte Länge vollständig abgestützt bleibt.
- Die verbundene Naht wird zu einem natürlichen strukturellen Knotenpunkt — sie verstärkt genau den Mittelpunkt, an dem eine einzelne lange Kammer am schwächsten wäre.
Design 2 — abnehmbarer Klettverschluss-Boden
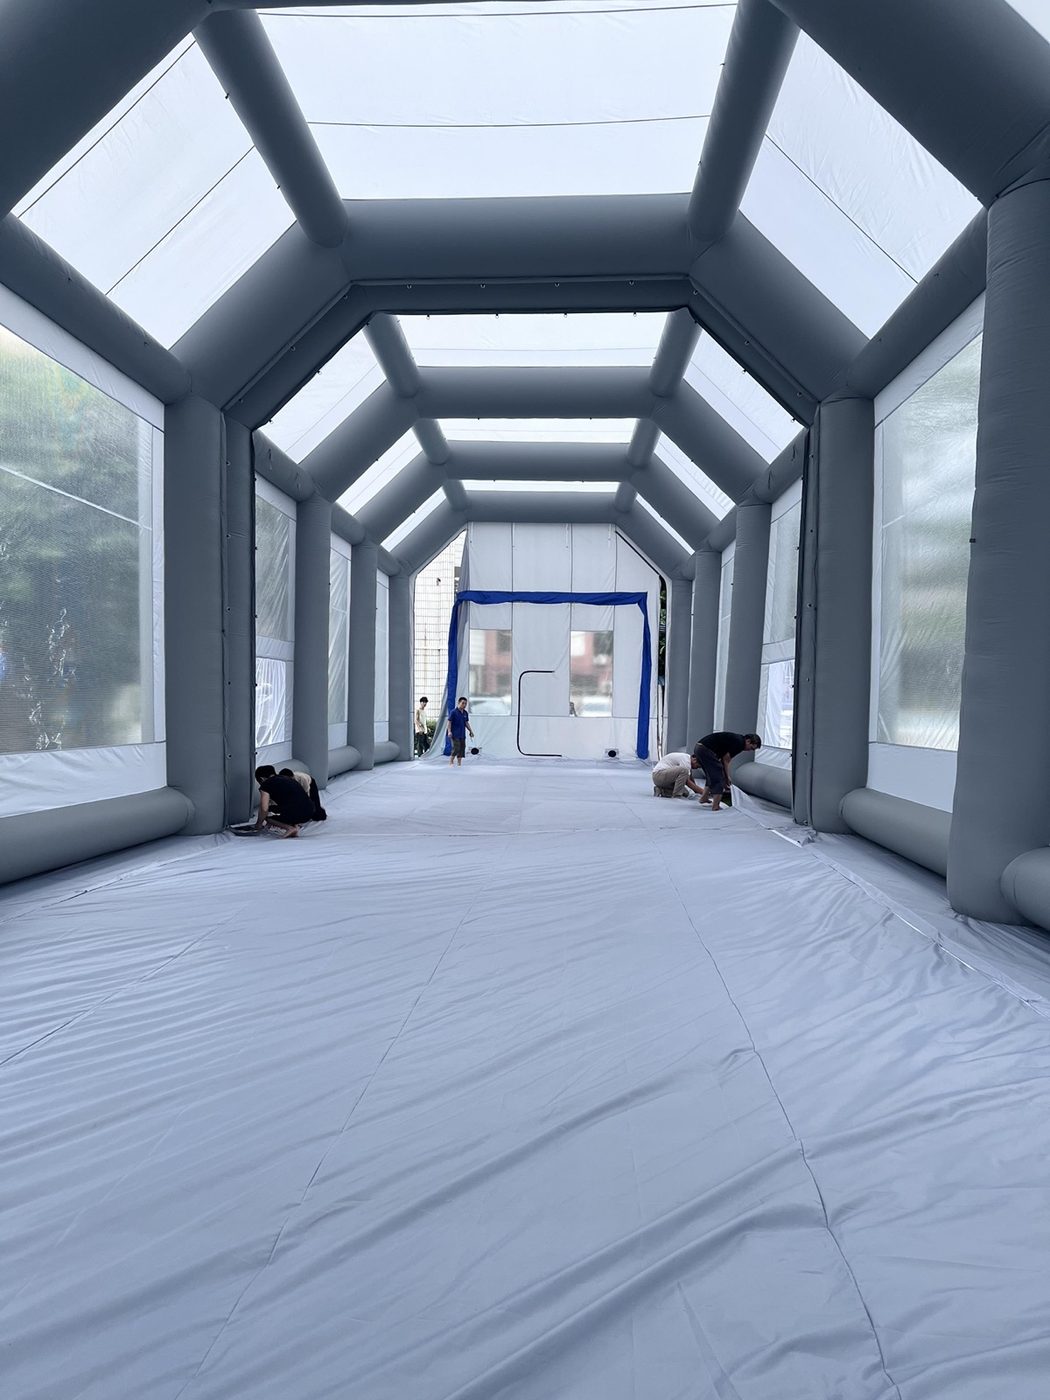
Der standardmäßig integrierte Boden wird durch einen abnehmbaren, per Klettverschluss befestigten Boden ersetzt, der speziell für das Schienensystem des Kunden konstruiert wurde.
- Die Schiene verläuft unterbrechungsfrei durch die Kabine, sodass Behälter auf dem Wagen ein- und ausrollen — ohne Heben und ohne Hindernis.
- Der Boden schließt dicht für die Eindämmung von Overspray und Staub während der Beschichtung und öffnet sich für den Schienenzugang und die Reinigung.
- Die Klettverschluss-Befestigung hält die Kabine anpassungsfähig — dicht beim Beschichten, offen für die Schienenbewegung — ohne Einbußen bei der Rückhaltung.
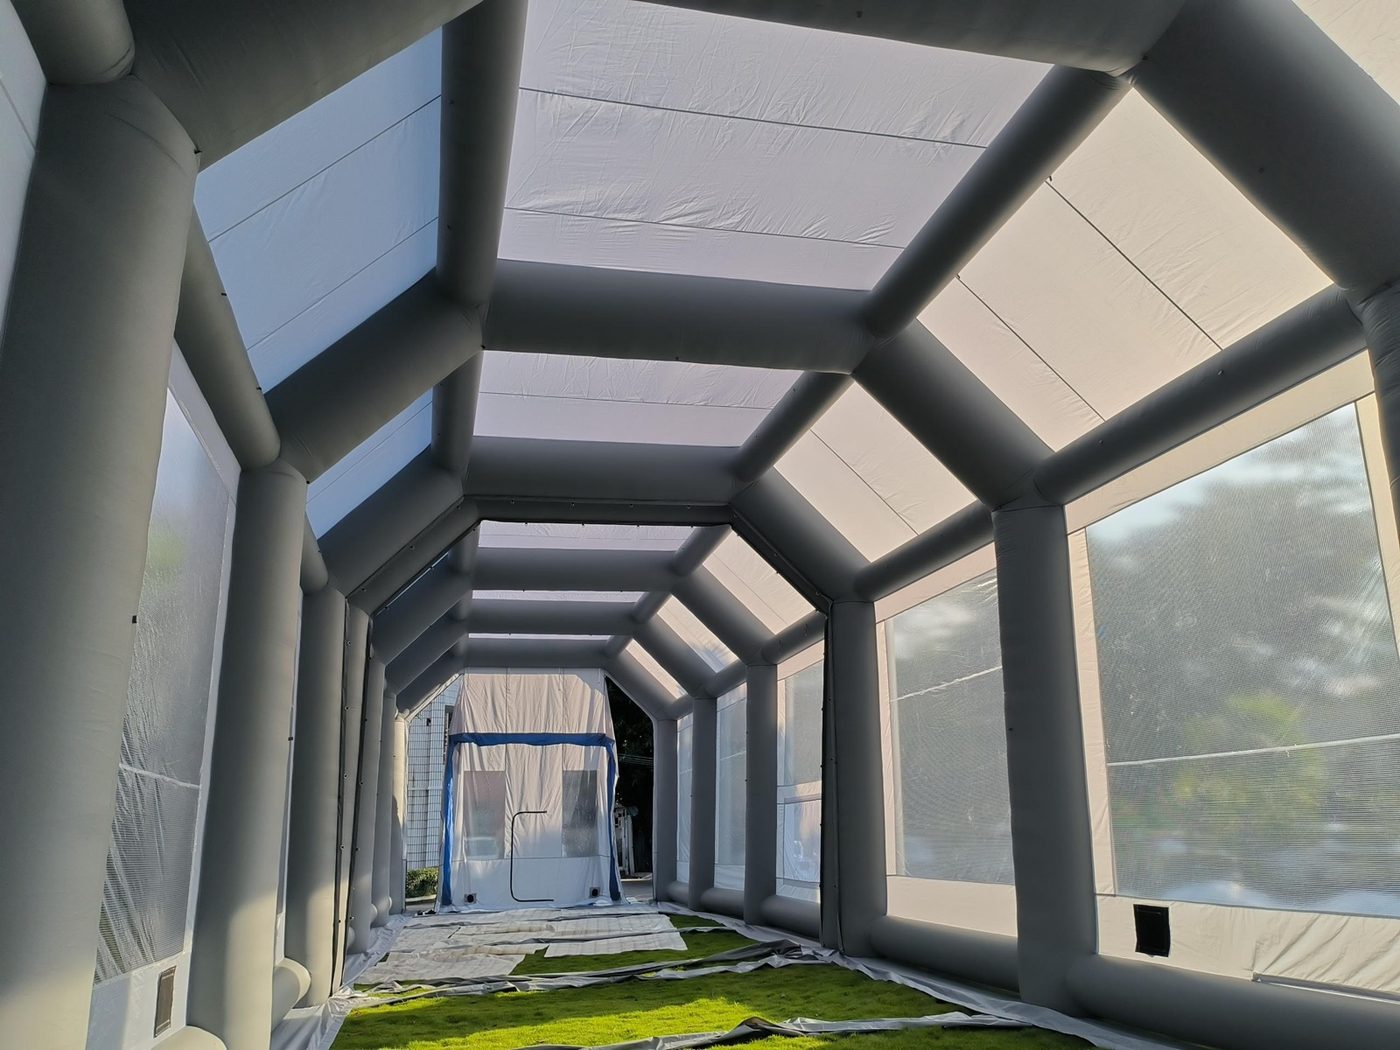
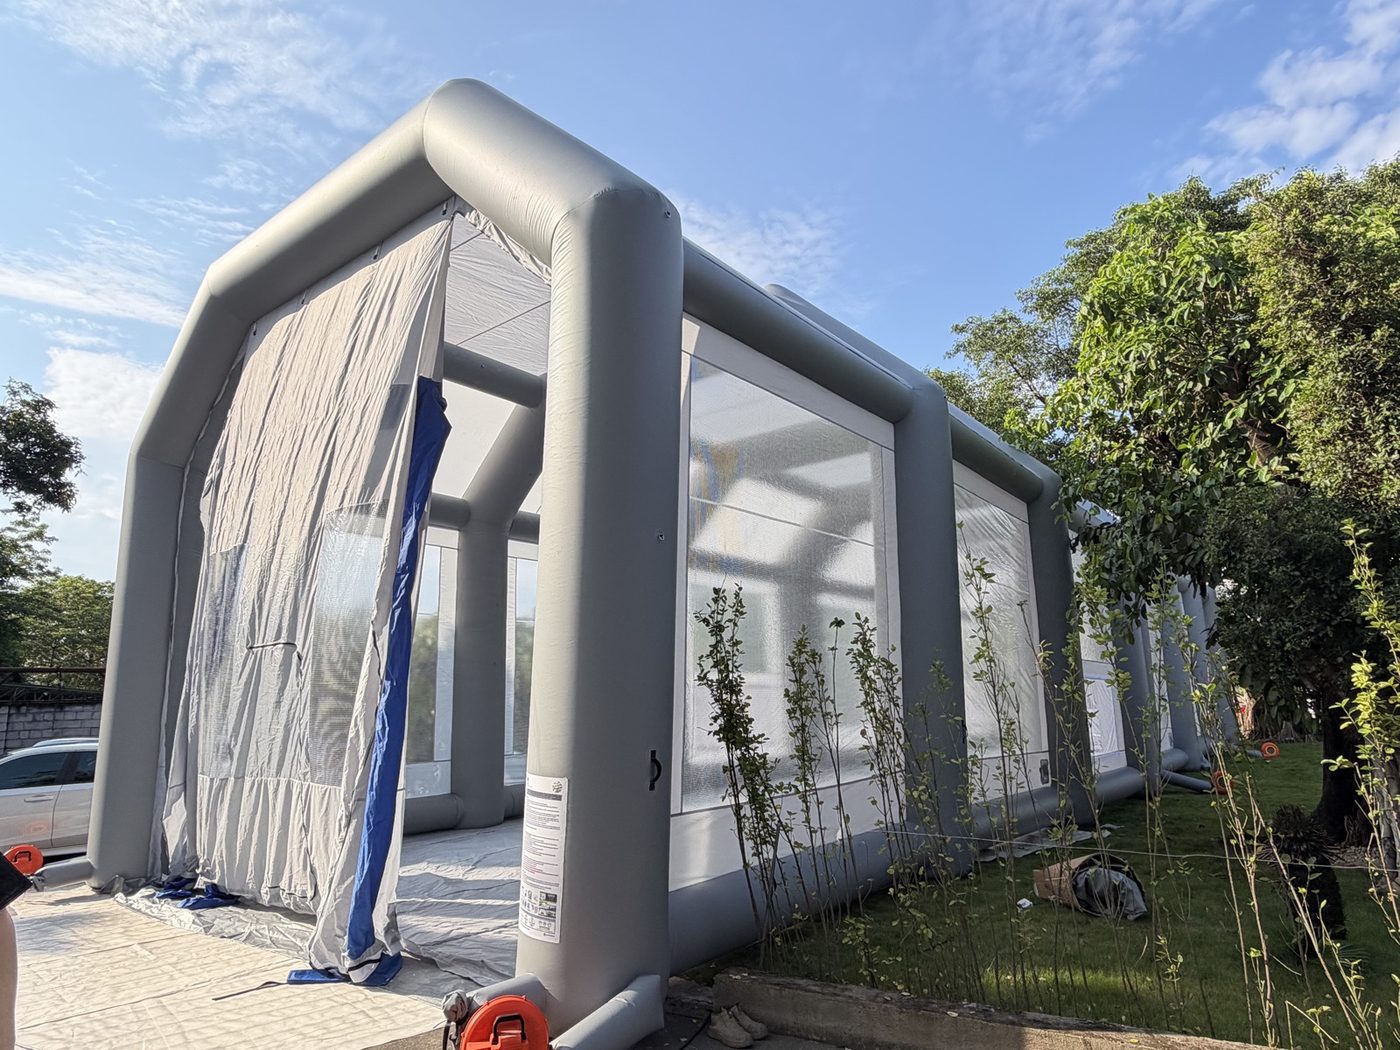
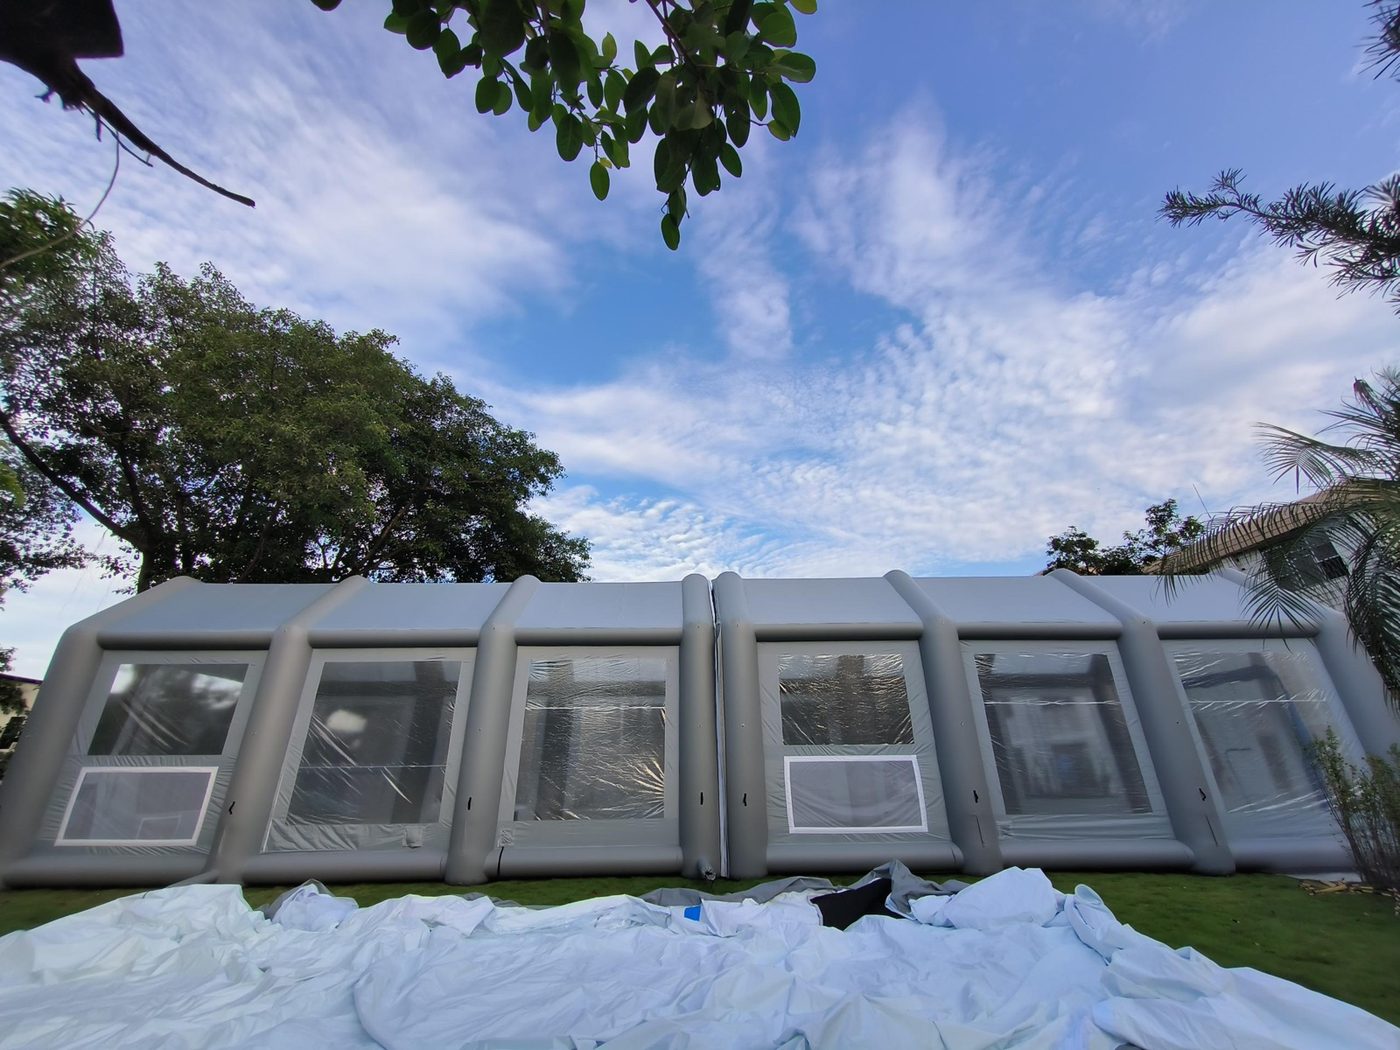
Werksprüfungsfotos
Aufgenommen während der Werksprüfung, als die fertige Kabine vor dem Verpacken aufgebaut und inspiziert wurde. Sie dokumentieren die Struktur im gebauten Zustand — nicht den Betriebsstandort des Kunden.
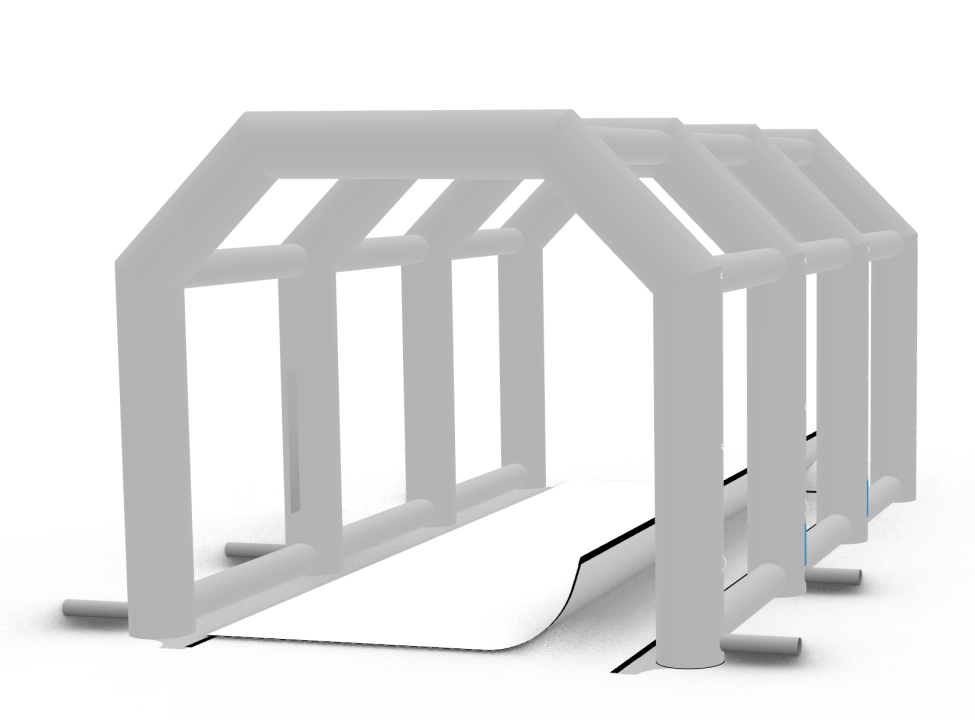
Designmodelle
Produktionstechnische Modelle dieses Aufbaus — keine Fotografien der installierten Kabine.
Spezifikationen
| Gesamtmaße | 90 × 25 × 20 ft (27,4 × 7,6 × 6,1 m) |
| Konstruktion | Zwei modulare Kammern von 45 × 25 × 20 ft, verbunden |
| Boden | Abnehmbarer, per Klettverschluss befestigter Boden |
| Behälterzugang | Schienengeführter Wagen (schienenkompatibel) |
| Anwendung | Spritzbeschichtung großer Druckbehälter |
Ungefähre Angabe. Handgefertigtes aufblasbares Produkt, variiert je nach Luftdruck/Aufstellbedingungen. Das erhaltene Produkt ist maßgeblich.
Warum dieser Ansatz
- Strukturelle Integrität im großen Maßstab. Lange Aufblaskabinen mit einer einzigen Kammer versagen in der Mitte, weil eine Luftsäule die Spannung über 90 Fuß nicht halten kann. Die Aufteilung der Spannweite in zwei unabhängige Kammern verwandelt eine strukturelle Schwäche in einen Stützpunkt.
- Workflow-zuerst-Engineering. Anstatt den Kunden zu bitten, seinen Prozess zu ändern, haben wir die Kabine an sein bestehendes Materialtransportsystem mit Schienenwagen angepasst.
- Modularer Investitionsschutz. Das Zweiteilungsdesign kann umkonfiguriert, versetzt oder einzeln ersetzt werden — das schützt die langfristige Investition des Kunden.
Ergebnisse
Die folgenden Zahlen sind eigene Betriebsschätzungen des Kunden, die uns gemeldet wurden. Sie beschreiben den Workflow dieses Kunden und sind keine Leistungsgarantie für andere Anwendungen.
- Zykluszeit. Die Beschichtung vor Ort eliminiert Transport und Heben großer Behälter und verkürzt die Gesamtzykluszeit um etwa 35% (Kundenschätzung).
- Kosten. Ungefähr ein Viertel die Kosten einer permanenten Kabine aus Stahl und Beton — etwa 75 % geringer in der Anschaffung, ohne Genehmigungen oder langfristigen Wartungsaufwand (Kundenschätzung).
- Rückhaltung. Eine vollständig abgedichtete Einhausung mit herausnehmbarem Boden hält Overspray und Staub für eine saubere Beschichtung zurück.
- Flexibilität. Die modulare Zweiteilung lässt sich demontieren, lagern und versetzen und schafft bei Nichtgebrauch Bodenfläche frei.
Was diese Konstruktion anders machte. Das Problem war nicht „eine größere Kabine bauen“ — es waren zwei strukturelle Entscheidungen zusammen: die Spannweite aufteilen, damit keine einzelne Kammer 90 Fuß trägt, und den Boden entfernen, damit das vorhandene Schienensystem des Kunden weiter funktioniert. Beide dienten demselben Ziel: die Kabine an den Workflow anzupassen, nicht den Workflow an die Kabine.
Was dieser Fall nicht behauptet
Klar ausgedrückt. Der Kunde wird nicht genannt; er wird nur über die Branche beschrieben. Die Zykluszeit- und Kostenangaben sind eigene Betriebsschätzungen des Kunden, keine geprüften Messwerte, und gelten spezifisch für diesen Workflow. Dies ist eine kundenspezifische Engineering-Konstruktion und keine Kataloggröße — wenn Ihre Behältergeometrie und Zugangsmethode abweichen, wird das Design entsprechend abweichen.
Woran Diese Konstruktion Geprüft Wird
Eine 90-ft-Druckbehälterkabine ist ein Arbeitsplatz, bevor sie ein Produkt ist, und die Vorschriften, denen sie unterliegt, sind bundesstaatliche Spritzlackier-Regeln, keine Lieferantenspezifikation. Zwei Aussagen auf dieser Seite — eine geschlossene Beschichtungseinhausung und eine Schienenspur, die durch den Arbeitsbereich verläuft — werden jeweils im Folgenden gegen die maßgebliche Klausel geprüft. Wo eine Klausel etwas voraussetzt, was dieser Bau nicht ist, sagen wir das, statt es in eine Übereinstimmung umzuformulieren.
- OSHA 29 CFR 1910.107(b)(5)(i) — die Luftstrom-Untergrenze und warum auf dieser Seite kein CFM-Wert erscheint. „Die durchschnittliche Luftgeschwindigkeit über die offene Stirnfläche der Kabine (bzw. den Kabinenquerschnitt während der Spritzarbeiten) darf nicht weniger als 100 Längenfuß pro Minute betragen.“ Es ist ein Durchschnitt über den Querschnitt, und diese Einhausung misst 25 × 20 = 500 sq ft zu diesem Abschnitt. Luftstrom und die von ihm durchströmte Fläche sind daher eine einzige Berechnung (Geschwindigkeit = CFM ÷ Stirnfläche), weshalb wir keine der beiden Größen für sich allein veröffentlichen: Der Absaugkreis für eine Beschichtungsaufgabe an einem Behälter wird projektspezifisch ausgelegt, und wenn die Zahl veröffentlicht wird, wird sie die Fläche mitführen.
- OSHA 1910.107(b)(1) — Konstruktion, wie geschrieben, und Luftstromrichtung. Kabinen müssen „im Wesentlichen aus Stahl … oder aus Beton oder Mauerwerk errichtet sein, mit der Ausnahme, dass Aluminium oder ein anderes wesentliches nichtbrennbares Material für intermittierendes oder geringvolumiges Spritzen verwendet werden darf“, und müssen „so ausgelegt sein, dass Luftströmungen zum Abluftauslass hin geführt werden“. Wörtlich gelesen beschreibt ein Gewebemantel nicht, was dieser Konstruktionssatz beschreibt – daher ist diese Hälfte von (b)(1) eine Frage für die Brandschutzbehörde und den Versicherer des Betreibers, nicht eine Aussage, die ein Kabinenlieferant in deren Namen treffen kann, und unsere Trust-Seite formuliert es genauso. Die Richtungskomponente ist eine Designanforderung, die diese Konstruktion tatsächlich erfüllt: Das Absaugen in Richtung des Abluftauslasses hält Lösungsmitteldämpfe in Bewegung am Behälter vorbei, statt dass sie sich um ihn herum ansammeln. Da die Einhausung aus Textil besteht, ist die anwendbare Entflammbarkeitsprüfmethode NFPA 701, „Standard Methods of Fire Tests for Flame Propagation of Textiles and Films“ — zitiert nach Bezeichnung, da der Text hinter einem Login liegt und wir keine Zahlen aus einer Norm zitieren, die wir nicht gelesen haben.
- OSHA 1910.107(c)(9)(i) — Erdung, die diese Konstruktion konkret macht. „Alle Metallteile von Spritzkabinen, Abluftkanälen und Rohrleitungssystemen … müssen ordnungsgemäß, wirksam und dauerhaft elektrisch geerdet sein.“ Ein schienengeführter Wagen bedeutet, dass eine Stahlschiene und ein Stahlfahrgestell sich im Spritzbereich bewegen. Die Verbindung dieser Schienenstrecke mit dem Erdungspunkt des Gebäudes ist Teil der Installation und kein Zubehör, und sie ist ein Grund dafür, dass die Schienenschnittstelle vor der Produktion festgelegt wurde und nicht am Liefertag.
- OSHA 1910.107(b)(8), (b)(9) und (c)(2) — was um eine Einhausung dieser Größe herum vorhanden sein muss. Jede Kabine muss durch mindestens 3 ft oder eine Trennwand von anderen Arbeitsbereichen getrennt sein; ein freier Raum von mindestens 3 ft an allen Seiten muss frei von Lagerung und brennbarer Konstruktion gehalten werden; und offene Flammen oder funkenbildende Geräte dürfen sich nicht im Spritzbereich oder innerhalb von 20 ft davon befinden, sofern sie nicht durch eine Trennwand abgetrennt sind. Eine 90-ft-Kammer nimmt einen großen Teil einer Halle ein, weshalb das umgebende Layout vor dem Aufbau festgelegt wurde und nicht nachträglich darum herum.
- 40 CFR § 63.11173(e)(2)(i) — wodurch die Rückhaltebehauptung tatsächlich gemessen wird. Kabinenfilter müssen „mindestens 98 Prozent Rückhaltung von Lackoverspray“ nachweisen, und zwar durch ein Verfahren „im Einklang mit der ANSI/ASHRAE-Norm 52.2-2017“. Die Rückhaltung ist eine Filterleistungsangabe, keine Gewebeeigenschaft: Der oben beschriebene abnehmbare Boden ist eine Rückhaltemaßnahme, während die Filterbank der Teil ist, den die Klausel prüft. Ob die Regel für einen bestimmten Schiffbeschichtungsbetrieb gilt, entscheidet die staatliche oder örtliche Luftqualitätsbehörde des Betreibers.
- OSHA 1910.107(b)(5)(ii) und 1910.106(d)(3)(i) — Verbrauchsmaterialien und gelagertes Lösungsmittel. Ausgediente Filtermatten und -rollen müssen „unverzüglich an einen sicheren, gut abgetrennten Ort“ gebracht oder in einem wassergefüllten Metallbehälter aufbewahrt und am Ende des Arbeitstages entsorgt werden; ein Lagerschrank darf nicht mehr als 60 Gallonen brennbare Flüssigkeiten der Kategorie 1, 2 oder 3 fassen — 120 Gallonen der Kategorie 4. Ein industrieller Beschichtungsauftrag verbraucht Filter und Lösungsmittel in einem Maße, wie es eine Hobbykabine nie tut, und beide Vorschriften sind Ordnungspflichten, die mit dem Auftrag skalieren.
Geprüfte Quellen, 1. Oktober 2026: OSHA 29 CFR 1910.107 (Konstruktion, Luftströmungsrichtung, Erdung, Freiraum, Entsorgung des Filtermediums); OSHA 29 CFR 1910.106 (Lagerung brennbarer Flüssigkeiten); Cornell LII 40 CFR § 63.11173 (98 Prozent Overspray-Abscheidung, ANSI/ASHRAE 52.2-2017 Verfahren); NFPA 701 (Flammenausbreitung, Textilien und Folien — zitiert nach Bezeichnung).
Benötigen Sie eine Kabine, die um Ihren Arbeitsablauf herum konstruiert ist?
Senden Sie uns Ihre Abmessungen, Ihre Zugangsmethode und Ihre Beschichtungsanforderungen — wir entwerfen eine individuelle Lösung, die für Ihren exakten Prozess gebaut ist.