Studium przypadku · Inżynieria na zamówienie
Powłoka zbiornika ciśnieniowego: modułowa dwukomorowa kabina pneumatyczna o długości 90 stóp
Powracający klient przyszedł z znacznie trudniejszym wymaganiem: zbiorniki ciśnieniowe pełnowymiarowe, które musiały być powlekane w czystym, zamkniętym środowisku — i wwożone koleją. Kalifornia, USA.
Profil klienta
| Branża | Produkcja zbiorników ciśnieniowych |
| Lokalizacja | Kalifornia, USA |
| Typ klienta | Stały klient — wcześniej kupił mniejszą kabinę Sewinfla |
| Zastosowanie | Przemysłowe malowanie natryskowe pełnowymiarowych zbiorników ciśnieniowych |
Wyzwanie — dwa ograniczenia, które wykluczyły jakąkolwiek gotową kabinę
1. Ekstremalna rozpiętość
Kabina musiała dotrzeć 90 stóp długości aby zamknąć zbiornik i całą przestrzeń roboczą powlekania. Pojedyncza komora pneumatyczna o takiej długości ugina się i zapada w połowie pod własnym obciążeniem konstrukcyjnym.
2. Dostęp wózka szynowego
Zbiorników nie można było podnosić ani ustawiać ręcznie. Musiały wjechać do kabiny na wózku szynowym — co oznaczało, że konwencjonalna wbudowana podłoga utrudniałaby prowadnicę.
Ograniczenie. Standardowa długa jednokomorowa kabina ulega awarii konstrukcyjnej w połowie długości, a standardowa wbudowana podłoga blokuje tor szynowy, którego klient już używa do przemieszczania zbiorników. Oba problemy trzeba było rozwiązać w tej samej konstrukcji, nie prosząc klienta o zmianę procesu obsługi.
Nasze rozwiązanie niestandardowe
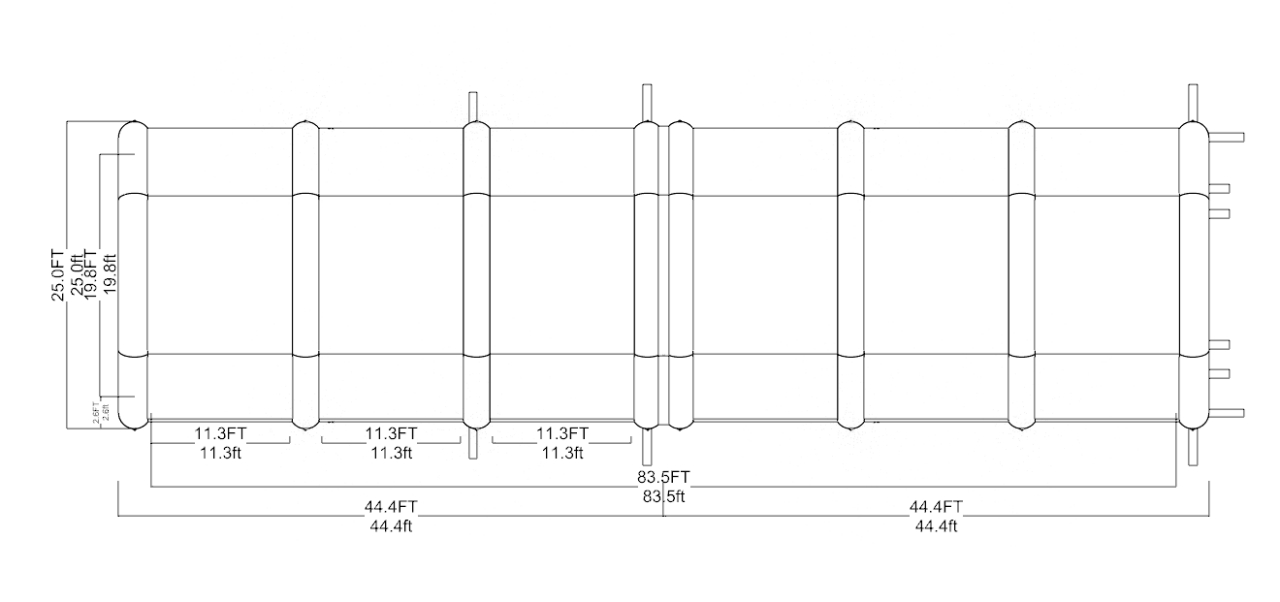
Celowo zaprojektowana 90 × 25 × 20 stóp (27,4 × 7,6 × 6,1 m) nadmuchiwana kabina natryskowa z dwiema kluczowymi decyzjami konstrukcyjnymi.
Projekt 1 — Modułowa konstrukcja dwukomorowa (2 sekcje × 45 ft)
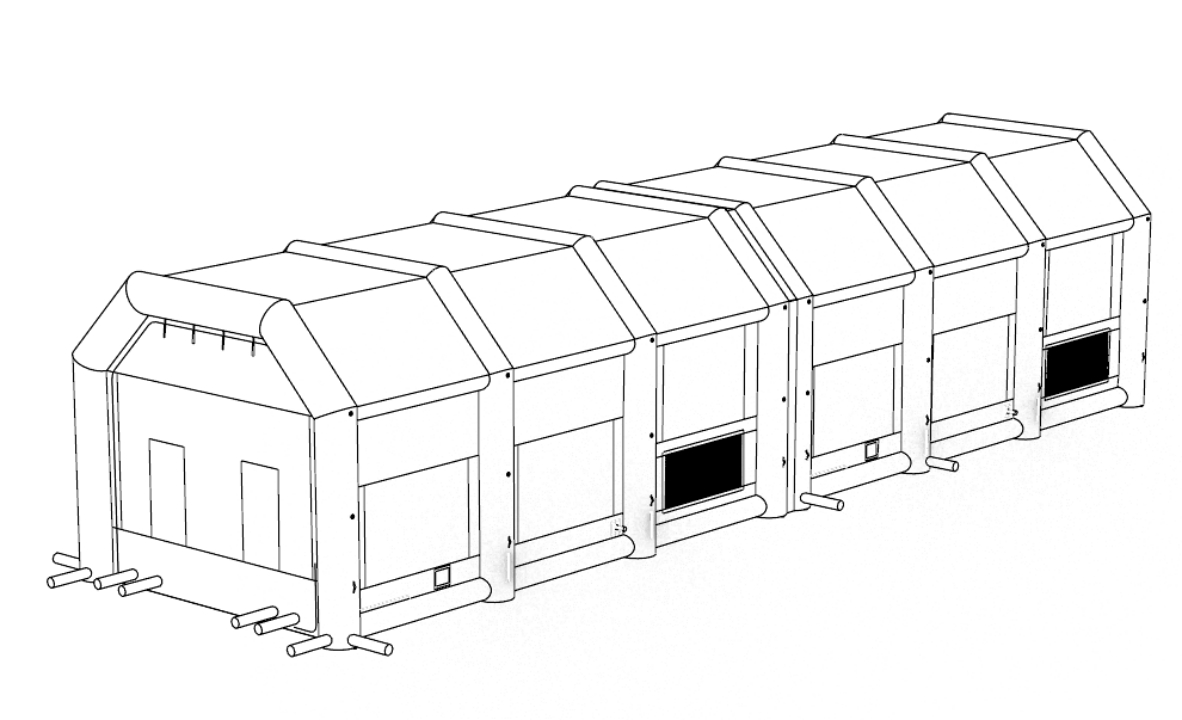
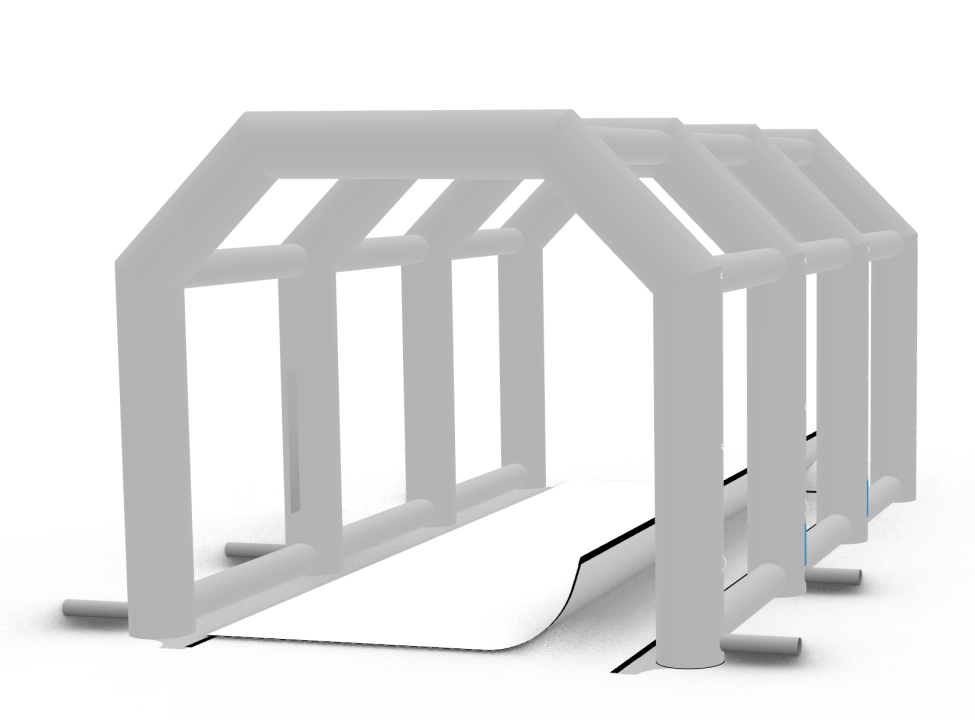
Zamiast pojedynczej komory o długości 90 stóp, kabina jest zbudowana jako dwie niezależne sekcje o wymiarach 45 × 25 × 20 ft połączone razem. Każda sekcja jest kompletną, samonośną konstrukcją z własnymi kolumnami powietrznymi i ramą nośną.
- Żadna pojedyncza przęsło nie jest niepodparte na całej długości 90 stóp.
- Każda sekcja przenosi własne obciążenie konstrukcyjne, utrzymując sufit naprężony i w pełni podparty na całej długości.
- Połączony szew staje się naturalnym węzłem konstrukcyjnym — wzmacniając dokładnie ten punkt środkowy, w którym pojedyncza długa komora byłaby najsłabsza.
Design 2 — Wyjmowane dno na rzep
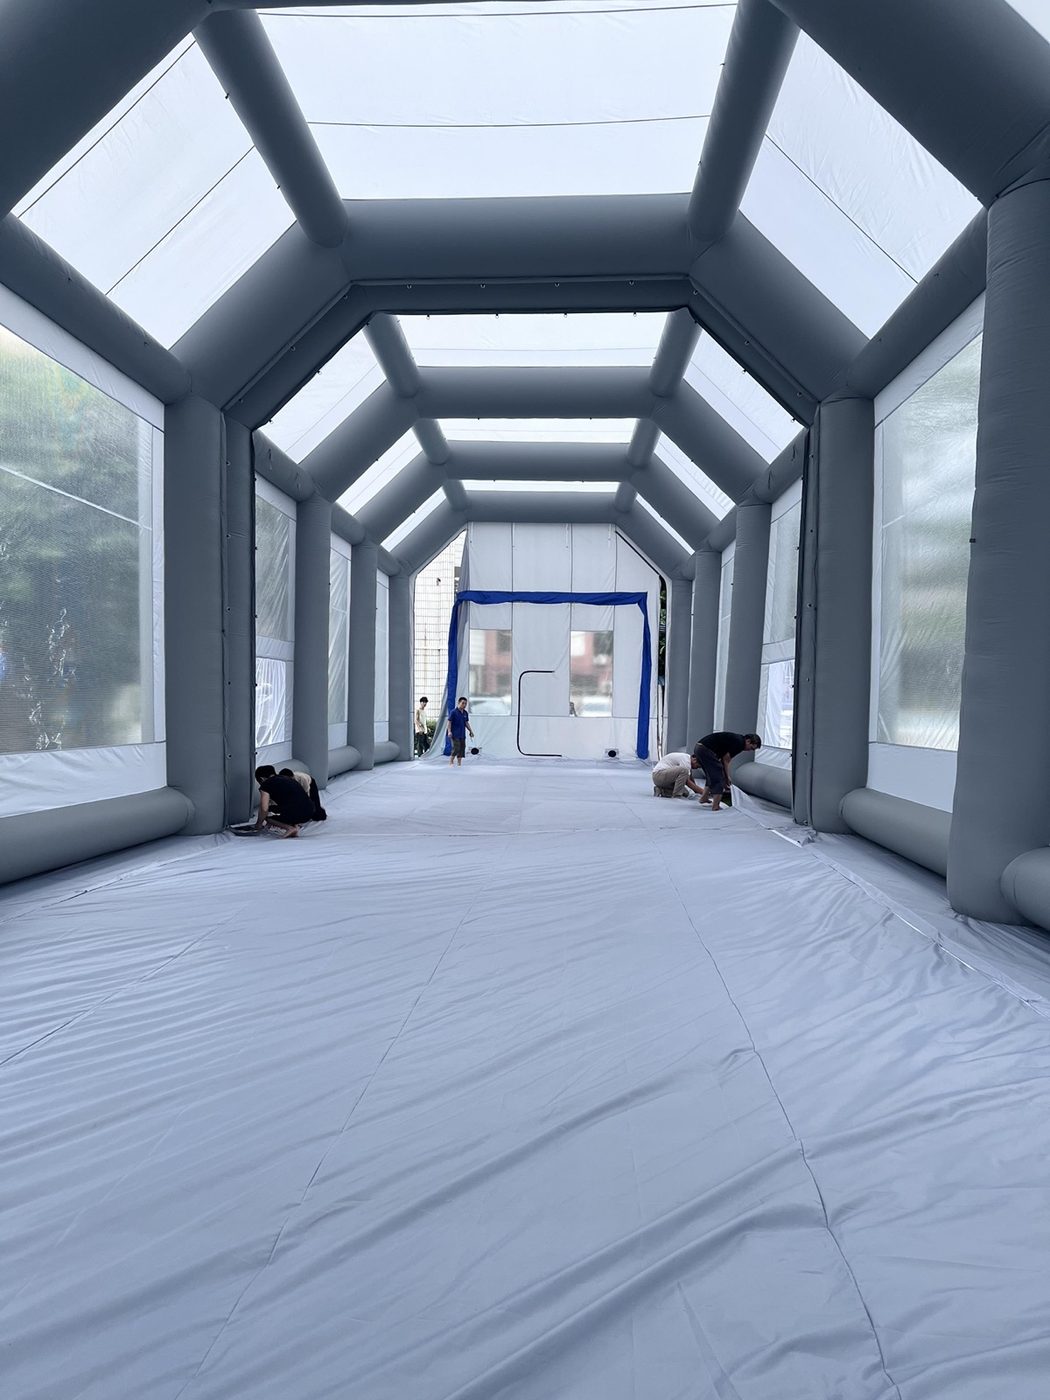
Standardowa wbudowana podłoga została zastąpiona zdejmowanym dnem mocowanym na rzep, zaprojektowanym specjalnie pod system szynowy klienta.
- Tor szynowy przebiega nieprzerwanie przez kabinę, dzięki czemu zbiorniki wjeżdżają i wyjeżdżają na wózku bez podnoszenia i bez przeszkód.
- Spód uszczelnia się na czas powlekania, zatrzymując mgłę natryskową i pył, a otwiera się dla dostępu do toru jezdnego i czyszczenia.
- Mocowanie na rzep utrzymuje kabinę elastyczną — zamkniętą podczas natrysku, otwartą dla ruchu szynowego — bez utraty szczelności.
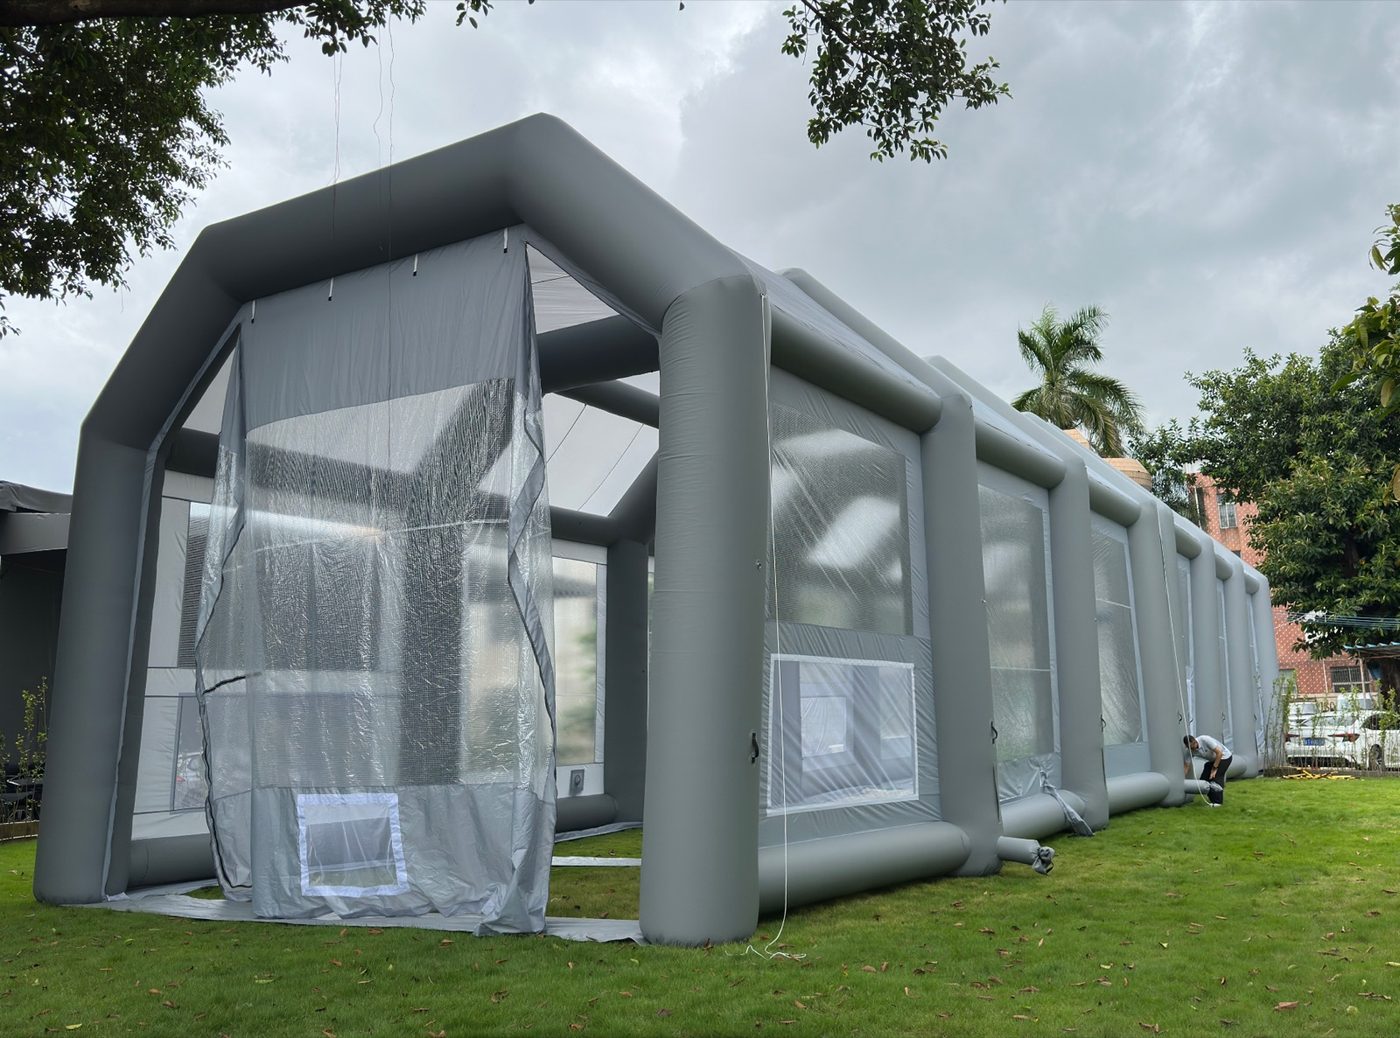
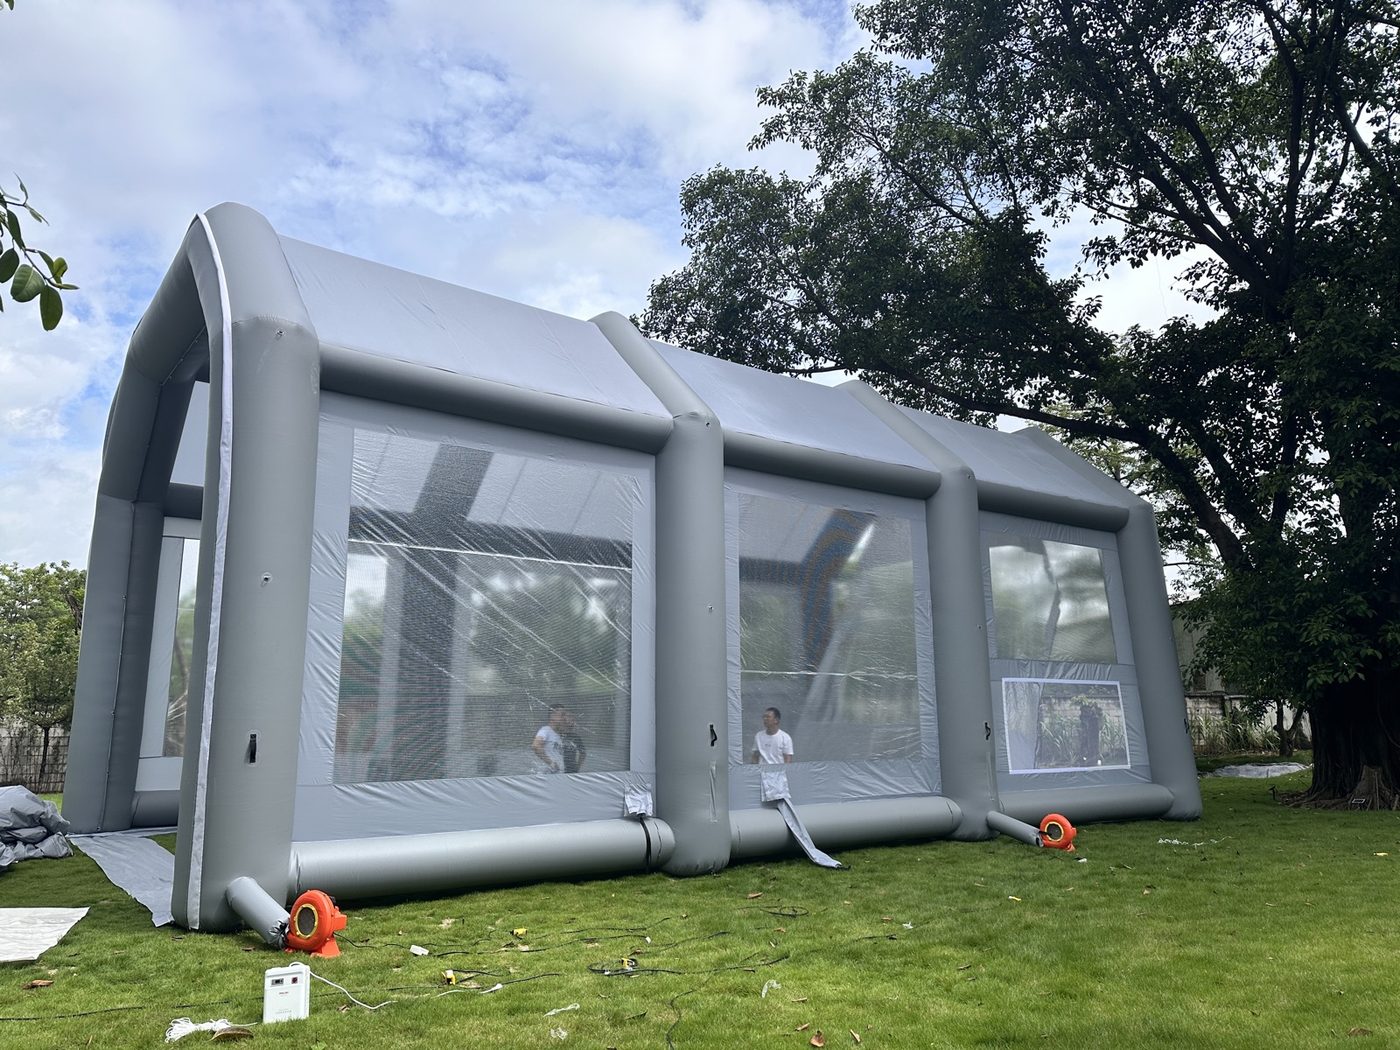
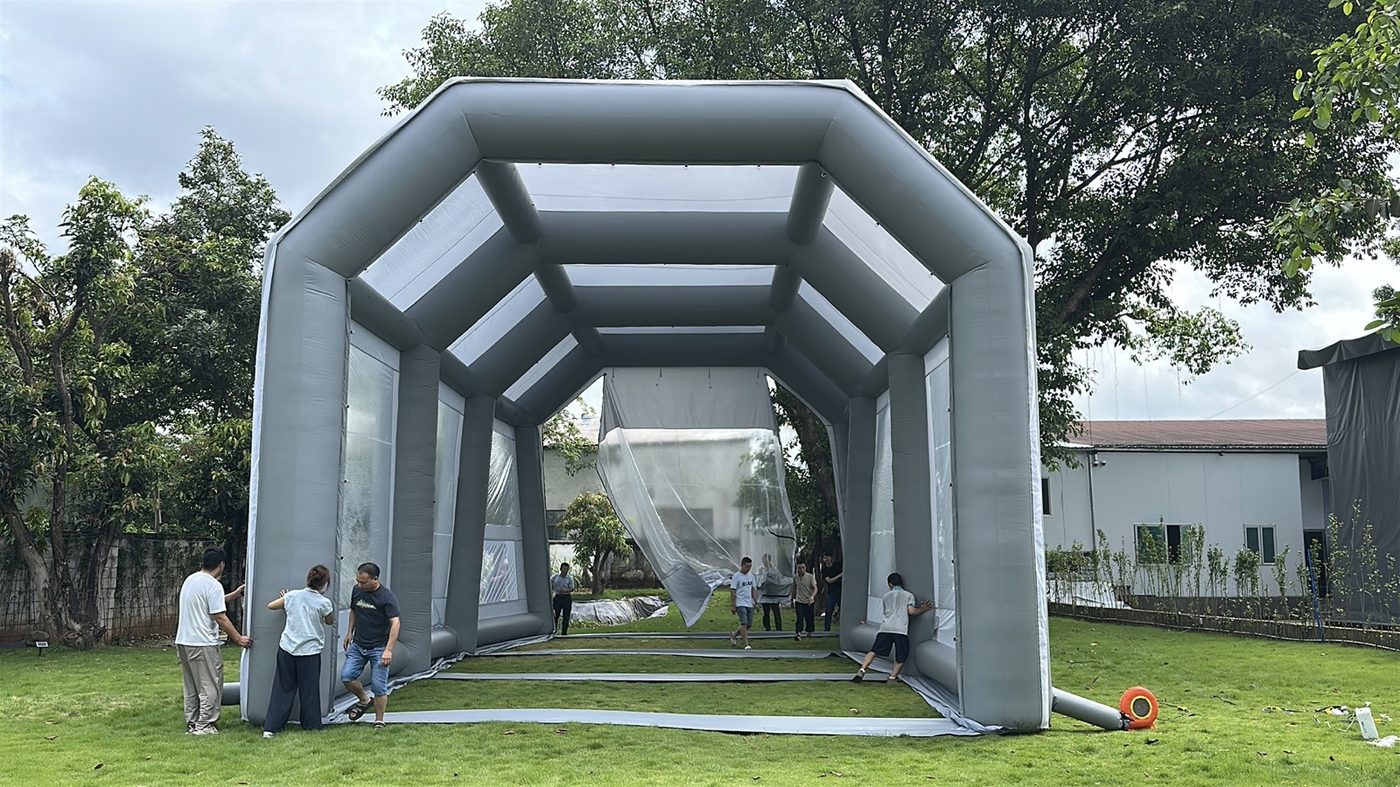
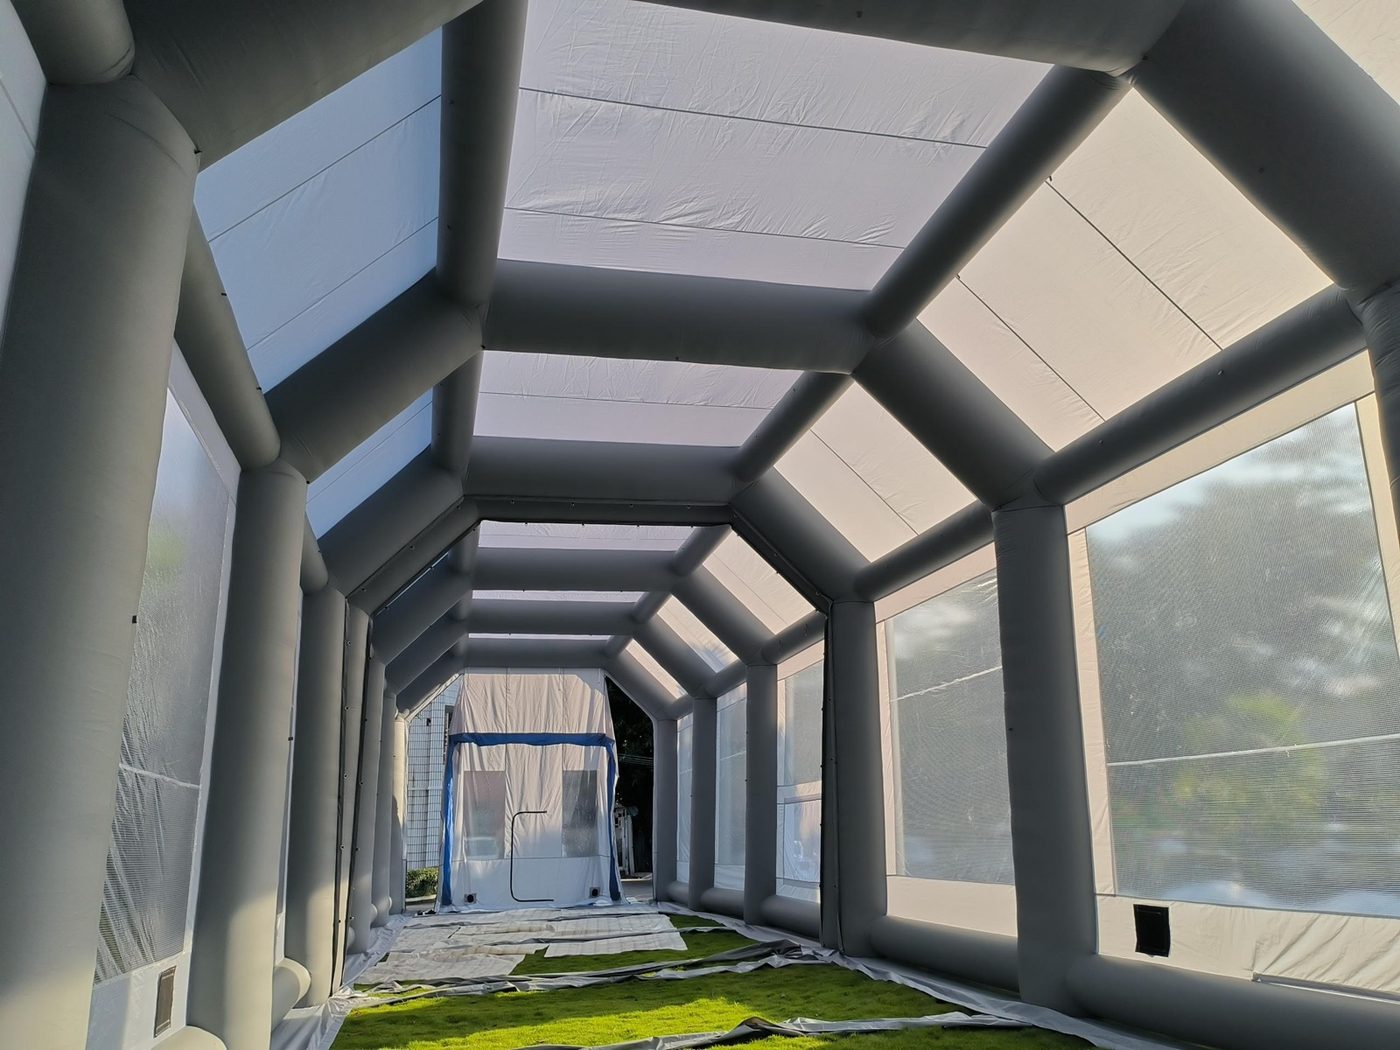
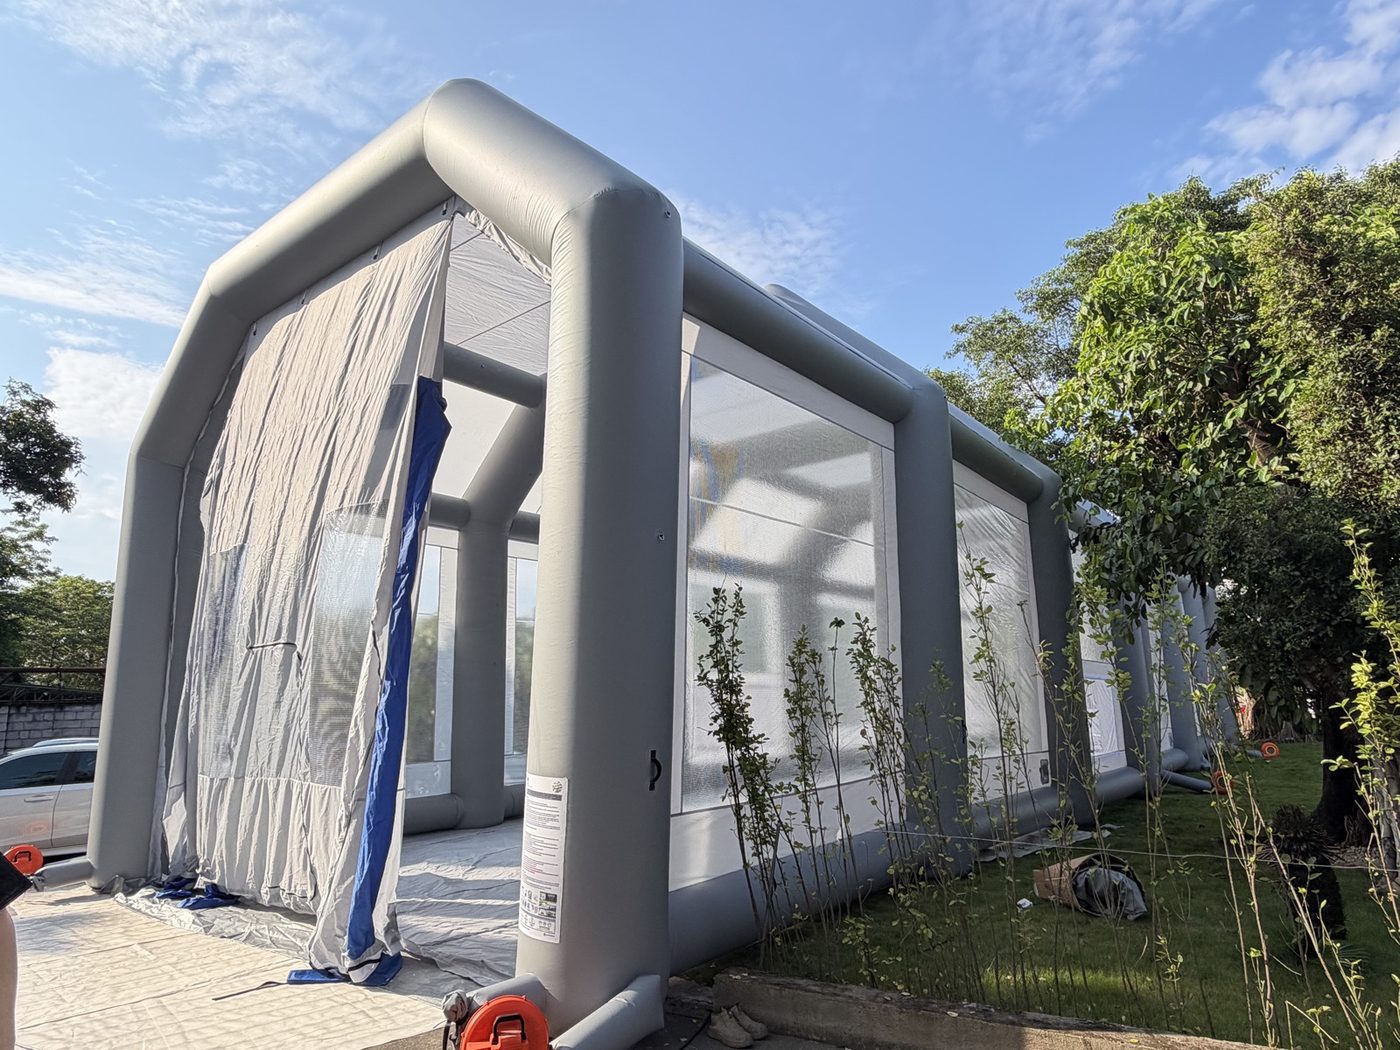
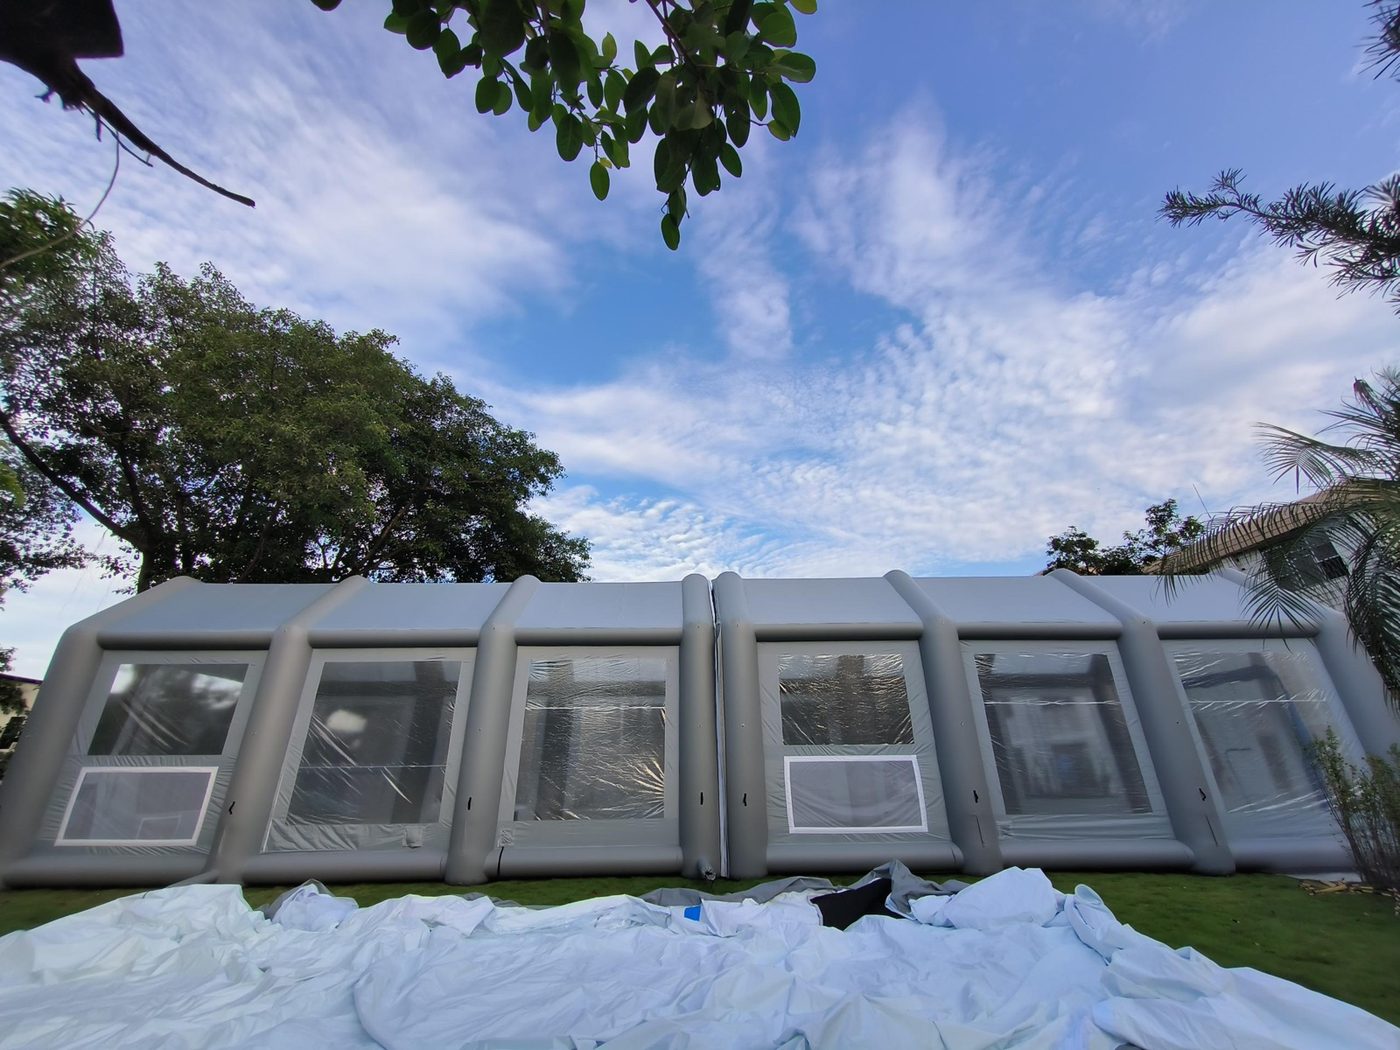
Zdjęcia z testów fabrycznych
Wykonane podczas testów fabrycznych, gdy ukończona kabina została zmontowana i skontrolowana przed zapakowaniem. Dokumentują konstrukcję w stanie zmontowanym — nie miejsce eksploatacji u klienta.
Modele konstrukcyjne
Modele inżynieryjne produkcyjne tej konstrukcji — nie zdjęcia zainstalowanej kabiny.
Specyfikacje
| Wymiary gabarytowe | 90 × 25 × 20 stóp (27,4 × 7,6 × 6,1 m) |
| Konstrukcja | Dwie modułowe komory 45 × 25 × 20 ft, połączone |
| Podłoga | Zdejmowany spód mocowany na rzep |
| Dostęp do zbiornika | Wózek szynowy (kompatybilny z torem) |
| Zastosowanie | Malowanie natryskowe dużego zbiornika ciśnieniowego |
Wartość przybliżona. Produkt dmuchany wykonany ręcznie, wymiary mogą się różnić w zależności od ciśnienia powietrza i warunków ustawienia. Decyduje produkt otrzymany przez klienta.
Dlaczego takie podejście
- Integralność konstrukcyjna w dużej skali. Długie jednokomorowe kabiny pneumatyczne zawodzą w połowie długości, ponieważ jedna kolumna powietrza nie utrzymuje naprężenia na 90 stóp. Podział rozpiętości na dwie niezależne komory zamienia słabość konstrukcyjną w punkt podparcia.
- Inżynieria zorientowana na proces. Zamiast prosić klienta o zmianę procesu, dostosowaliśmy kabinę do jego istniejącego systemu transportu materiałów z wózkami szynowymi.
- Modułowa ochrona inwestycji. Dwuczęściowa konstrukcja może być rekonfigurowana, przemieszczana lub wymieniana osobno — chroniąc długoterminową inwestycję klienta.
Wyniki
Poniższe wartości to własne szacunki operacyjne klienta, przekazane nam. Opisują proces tego klienta i nie stanowią gwarancji wydajności dla innych zastosowań.
- Czas cyklu. Powłoka nakładana na miejscu eliminuje transport i podnoszenie dużych zbiorników, skracając całkowity czas cyklu o około 35% (szacunek klienta).
- Koszt. Około jedna czwarta koszt stałej kabiny stalowo-betonowej — około 75% niższy koszt początkowy, bez pozwoleń i długoterminowej konserwacji (szacunek klienta).
- Ograniczanie rozprzestrzeniania. W pełni uszczelniona obudowa z wyjmowaną podłogą zatrzymuje nadmiar natrysku i pył, zapewniając czyste powłoki.
- Elastyczność. Modułowa dwuczęściowa konstrukcja umożliwia demontaż, przechowywanie i przemieszczanie, uwalniając powierzchnię podłogi, gdy kabina nie jest używana.
Co wyróżniało tę realizację. Problemem nie było „zrobić większą kabinę” — lecz dwie decyzje konstrukcyjne podjęte łącznie: podzielić przęsło, aby żadna pojedyncza komora nie przenosiła 90 stóp, oraz usunąć podłogę, aby istniejący system szynowy klienta nadal działał. Oba rozwiązania służyły temu samemu celowi: dostosować kabinę do procesu, a nie proces do kabiny.
Czego ten przypadek nie twierdzi
Powiedziane wprost. Klient nie jest wymieniony z nazwy; opisano go wyłącznie przez branżę. Wskaźniki czasu cyklu i kosztów to własne szacunki operacyjne klienta, a nie audytowane pomiary, i dotyczą konkretnie tego procesu. To realizacja inżynierska na zamówienie, a nie rozmiar katalogowy — jeśli geometria zbiornika i sposób dostępu są inne, projekt również będzie inny.
Względem czego weryfikowana jest ta realizacja
Kabina ciśnieniowa o długości 90 stóp jest miejscem pracy, zanim staje się produktem, a przepisy, którym podlega, to federalne przepisy dotyczące wykańczania natryskowego, a nie specyfikacja dostawcy. Dwa twierdzenia na tej stronie — zamknięta obudowa powłokowa oraz tor szynowy przebiegający przez obszar roboczy — są poniżej każde osobno odniesione do klauzuli, która je reguluje. Tam, gdzie klauzula zakłada coś, czym ta konstrukcja nie jest, mówimy to wprost, zamiast parafrazować ją na zgodność.
- OSHA 29 CFR 1910.107(b)(5)(i) — dolny limit przepływu powietrza i dlaczego na tej stronie nie pojawia się żadna wartość CFM. „Średnia prędkość powietrza na otwartej powierzchni kabiny (lub przekroju kabiny podczas operacji natrysku) nie może być mniejsza niż 100 stóp liniowych na minutę.” Jest to średnia w przekroju poprzecznym, a ta komora ma wymiary 25 × 20 = 500 stóp kwadratowych w tej sekcji. Przepływ powietrza i obszar, który pokonuje, są zatem jednym obliczeniem (prędkość = CFM ÷ powierzchnia czołowa), dlatego nie publikujemy żadnej z tych wartości osobno: obwód odciągowy dla zadania powlekania zbiornika jest określany indywidualnie dla każdego projektu, a gdy wartość zostanie opublikowana, będzie jej towarzyszyć powierzchnia.
- OSHA 1910.107(b)(1) — konstrukcja, zgodnie z opisem, oraz kierunek przepływu powietrza. Kabiny muszą być „w znacznej części wykonane ze stali… lub z betonu albo muru, z tym że aluminium lub inny odpowiednio trwały materiał niepalny może być stosowany do natrysku przerywanego lub o małej objętości”, oraz muszą być „zaprojektowane tak, aby kierować strumienie powietrza w stronę wylotu wywiewnego”. Czytając dosłownie, obudowa z tkaniny nie odpowiada temu, co opisuje to zdanie o konstrukcji — zatem ta część (b)(1) jest kwestią dla organu przeciwpożarowego i ubezpieczyciela operatora, a nie twierdzeniem, które dostawca kabiny może sformułować w jego imieniu, oraz naszej stronie Zaufanie określa to w ten sam sposób. Połowa dotycząca kierunku jest wymogiem projektowym, który ta konstrukcja spełnia: przepływ w stronę wylotu wyciągowego utrzymuje ruch par rozpuszczalnika wzdłuż zbiornika, zamiast gromadzenia się wokół niego. Ponieważ obudowa jest tekstylna, właściwą metodą badania palności jest NFPA 701, „Standard Methods of Fire Tests for Flame Propagation of Textiles and Films” — cytowane według oznaczenia, ponieważ jego treść znajduje się za logowaniem i nie cytujemy danych z normy, której nie przeczytaliśmy.
- OSHA 1910.107(c)(9)(i) — uziemienie, które ta konstrukcja określa w sposób konkretny. „Wszystkie metalowe części kabin lakierniczych, przewodów wyciągowych i systemów rurowych… muszą być prawidłowo uziemione elektrycznie w sposób skuteczny i trwały.” Wózek szynowy oznacza, że stalowa prowadnica i stalowy wózek poruszają się wewnątrz strefy natrysku. Połączenie tego odcinka prowadnicy z punktem uziemienia budynku jest częścią instalacji, a nie akcesorium, i jest jednym z powodów, dla których interfejs prowadnicy został ustalony przed produkcją, a nie w dniu dostawy.
- OSHA 1910.107(b)(8), (b)(9) i (c)(2) — co musi znajdować się wokół obudowy o takim rozmiarze. Każda kabina musi być oddzielona od innych operacji odległością nie mniejszą niż 3 ft lub przegrodą; wolną przestrzeń nie mniejszą niż 3 ft ze wszystkich stron należy utrzymywać wolną od składowania i konstrukcji palnych; a w strefie natrysku ani w odległości 20 ft od niej nie może znajdować się otwarty ogień ani urządzenia iskrzące, chyba że oddzielono je przegrodą. Komora o długości 90 ft zajmuje dużą część hali, dlatego otaczający układ przestrzenny ustalono przed budową, a nie wokół niej po fakcie.
- 40 CFR § 63.11173(e)(2)(i) — czym faktycznie mierzone jest roszczenie dotyczące zamknięcia. Filtry kabiny muszą wykazać „co najmniej 98 procent wychwytywania mgły lakierniczej” zgodnie z procedurą „spójną z normą ANSI/ASHRAE Standard 52.2-2017”. Zatrzymywanie zanieczyszczeń to właściwość wydajności filtra, a nie tkaniny: opisana powyżej zdejmowana podłoga jest środkiem ograniczającym rozprzestrzenianie, natomiast zespół filtrów jest tym elementem, który bada ten przepis. To, czy dany przepis obejmuje konkretną operację lakierowania kadłubów, ustala państwowa lub lokalna agencja ds. jakości powietrza właściwa dla operatora.
- OSHA 1910.107(b)(5)(ii) oraz 1910.106(d)(3)(i) — materiały eksploatacyjne i przechowywany rozpuszczalnik. Zużyte wkłady filtracyjne i rolki należy „natychmiast usunąć w bezpieczne, odpowiednio oddalone miejsce” lub przechowywać w metalowym pojemniku wypełnionym wodą i zutylizować po zakończeniu dnia pracy; szafa magazynowa może pomieścić nie więcej niż 60 galonów cieczy palnych kategorii 1, 2 lub 3 — 120 galonów kategorii 4. Przemysłowe malowanie powłokowe zużywa filtry i rozpuszczalnik w tempie, jakiego kabina hobbystyczna nigdy nie osiąga, a oba przepisy są obowiązkami porządkowymi, które skalują się wraz z zakresem prac.
Źródła sprawdzone 1 października 2026: OSHA 29 CFR 1910.107 (konstrukcja, kierunek przepływu powietrza, uziemienie, prześwit, utylizacja wkładów filtracyjnych); OSHA 29 CFR 1910.106 (magazynowanie cieczy palnych); Cornell LII 40 CFR § 63.11173 (98 procent wychwytywania nadmiaru natrysku, procedura ANSI/ASHRAE 52.2-2017); NFPA 701 (rozprzestrzenianie płomienia, tekstylia i folie — cytowane według oznaczenia).
Potrzebujesz kabiny zaprojektowanej pod Twój proces pracy?
Prześlij nam swoje wymiary, sposób dostępu i wymagania dotyczące powłoki — zaprojektujemy indywidualne rozwiązanie dopasowane do Twojego procesu.