Étude de cas · Ingénierie sur mesure
Revêtement de réservoirs sous pression : cabine gonflable modulaire à double chambre de 90 pieds
Un client fidèle est revenu avec une exigence bien plus difficile : des appareils à pression de taille réelle qui devaient être revêtus dans un environnement propre et confiné — et acheminés par rail. Californie, États-Unis.
Profil du client
| Secteur | Fabrication de réservoirs sous pression |
| Emplacement | Californie, États-Unis |
| Type de client | Client fidèle — a précédemment acheté une cabine Sewinfla plus petite |
| Application | Revêtement par pulvérisation industriel de récipients sous pression grand format |
Le défi — deux contraintes qui excluaient toute cabine standard du commerce
1. Portée extrême
La cabine devait atteindre 90 pieds de longueur pour enfermer la cuve et l'ensemble de l'espace de revêtement. Une chambre gonflable unique de cette longueur s'affaisse et s'effondre en son milieu sous sa propre charge structurelle.
2. Accès par chariot sur rail
Les pièces ne pouvaient être ni levées ni positionnées manuellement. Elles devaient rouler dans la cabine sur un chariot monté sur rail — ce qui signifiait qu'un plancher intégré conventionnel obstruerait le rail.
La contrainte. Une cabine standard longue à chambre unique cède structurellement à mi-portée, et un plancher intégré standard bloque la voie ferrée que le client utilise déjà pour déplacer les appareils. Les deux problèmes devaient être résolus dans la même construction, sans demander au client de modifier son processus de manutention.
Notre solution sur mesure
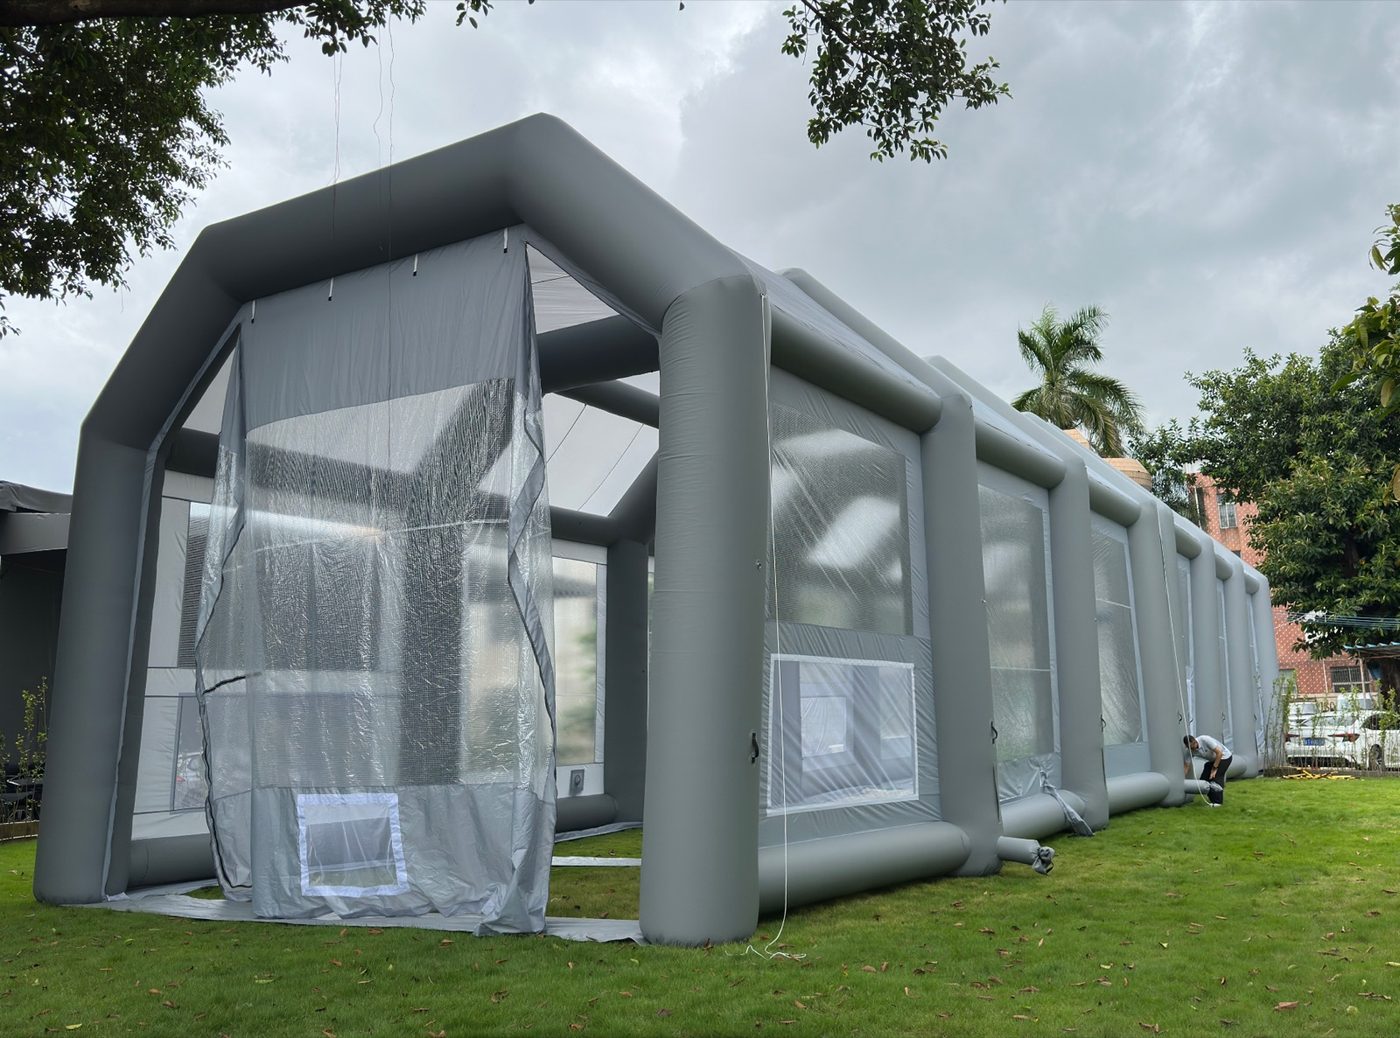
Une construction spécialement conçue 90 × 25 × 20 pi (27,4 × 7,6 × 6,1 m) cabine de pulvérisation gonflable avec deux décisions de conception déterminantes.
Conception 1 — Construction modulaire à double chambre (2 sections de 45 pi)
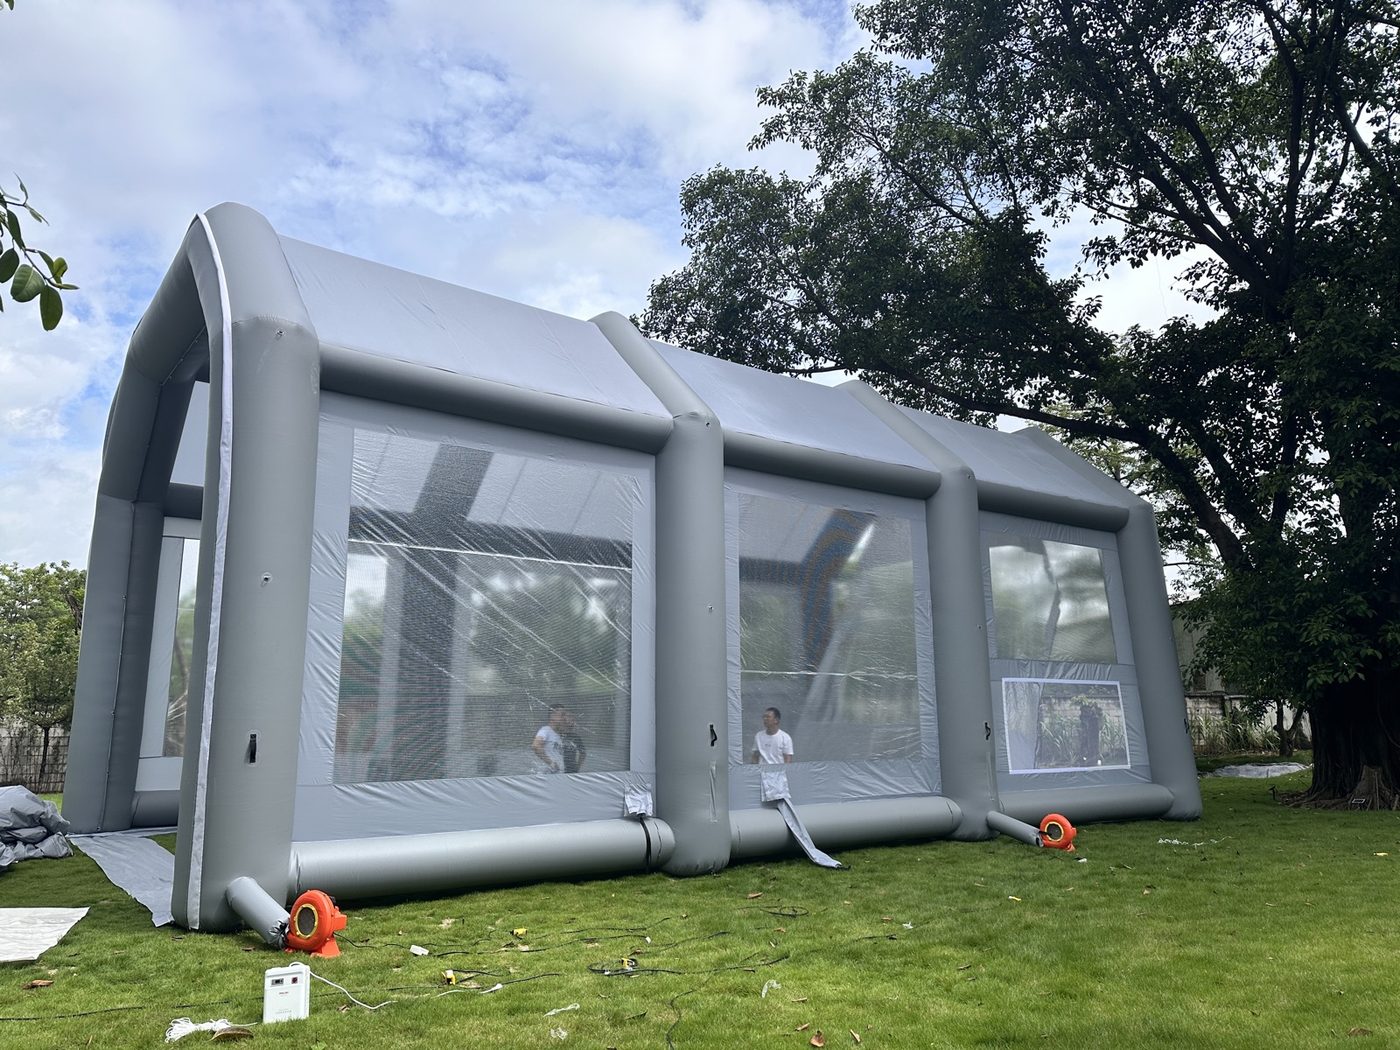
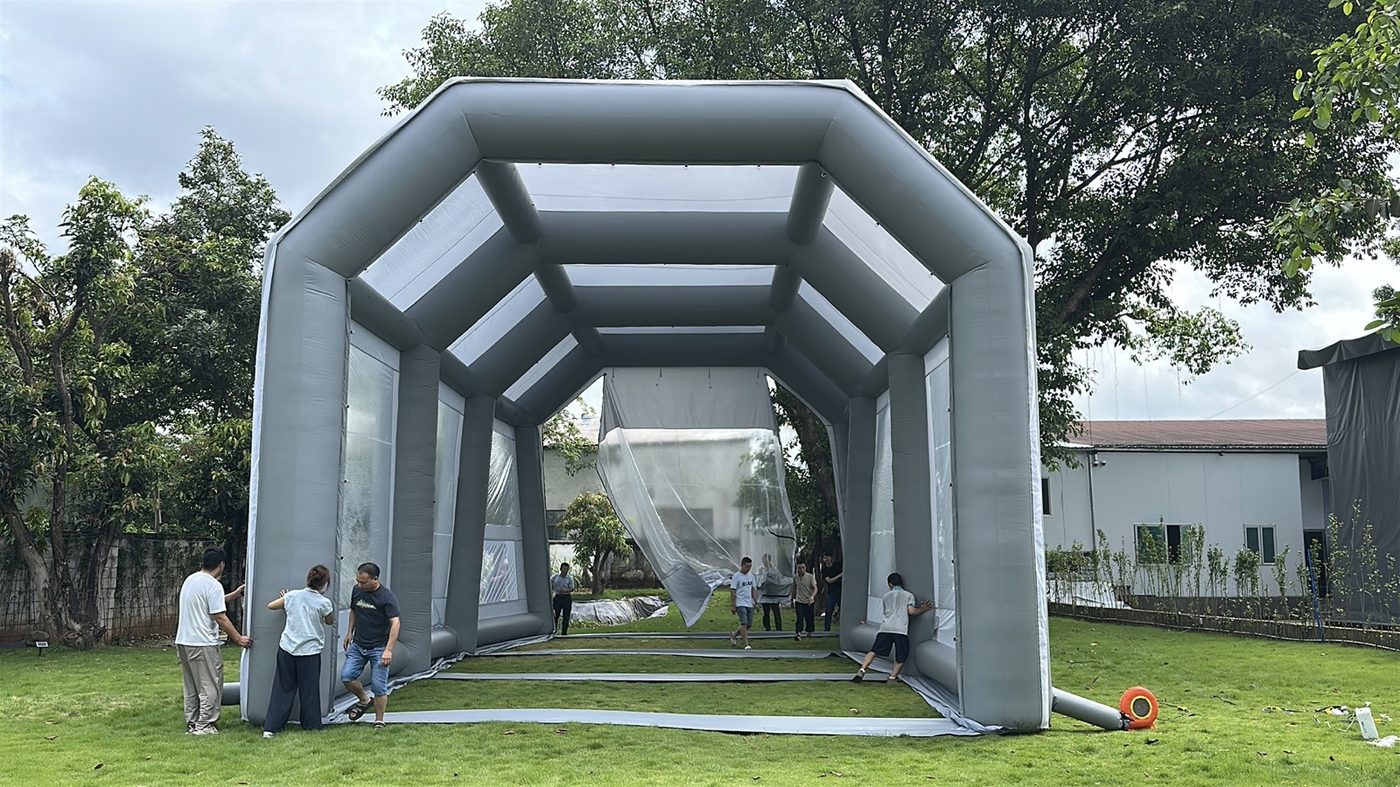
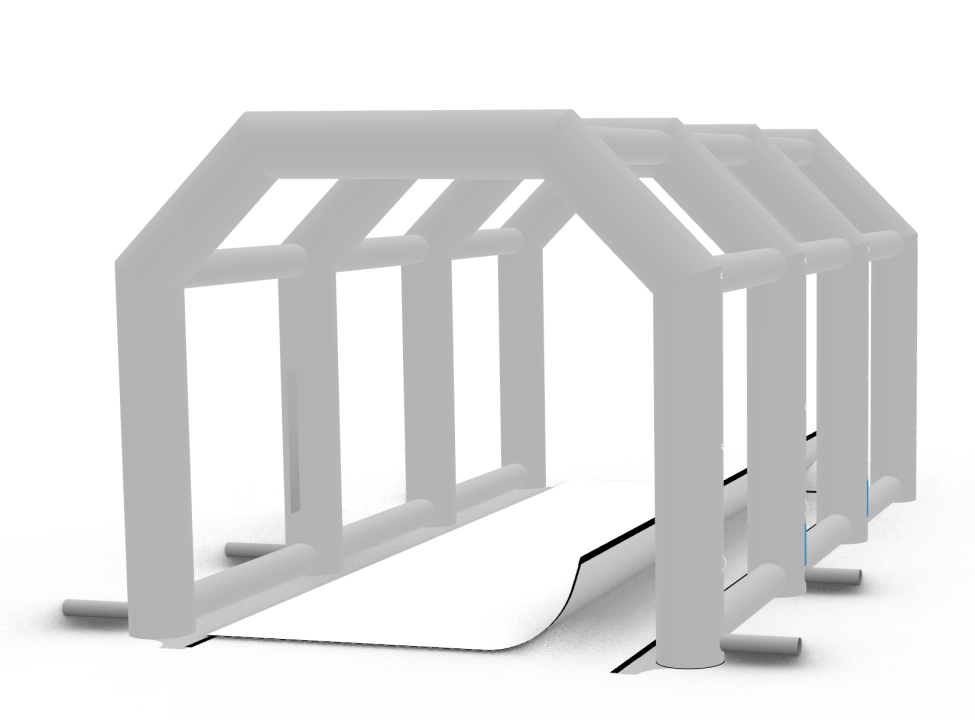
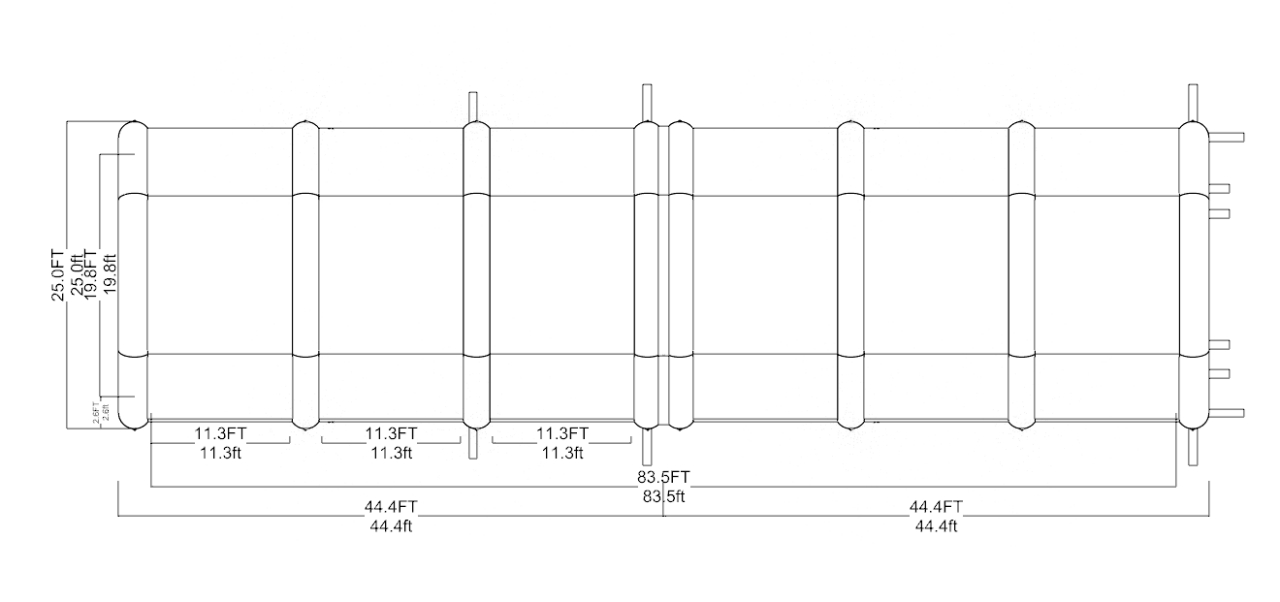
Plutôt qu'une chambre unique de 90 pieds, la cabine est construite en deux sections indépendantes de 45 × 25 × 20 ft assemblées. Chaque section est une structure complète et autoportante avec ses propres colonnes d'air et son cadre porteur.
- Aucune portée non supportée sur toute la longueur de 90 pieds.
- Chaque section porte sa propre charge structurelle, maintenant le plafond tendu et entièrement soutenu d'un bout à l'autre.
- La couture assemblée devient un nœud structurel naturel — renforçant exactement le point médian où une chambre unique et longue serait la plus fragile.
Conception 2 — Fond Velcro amovible
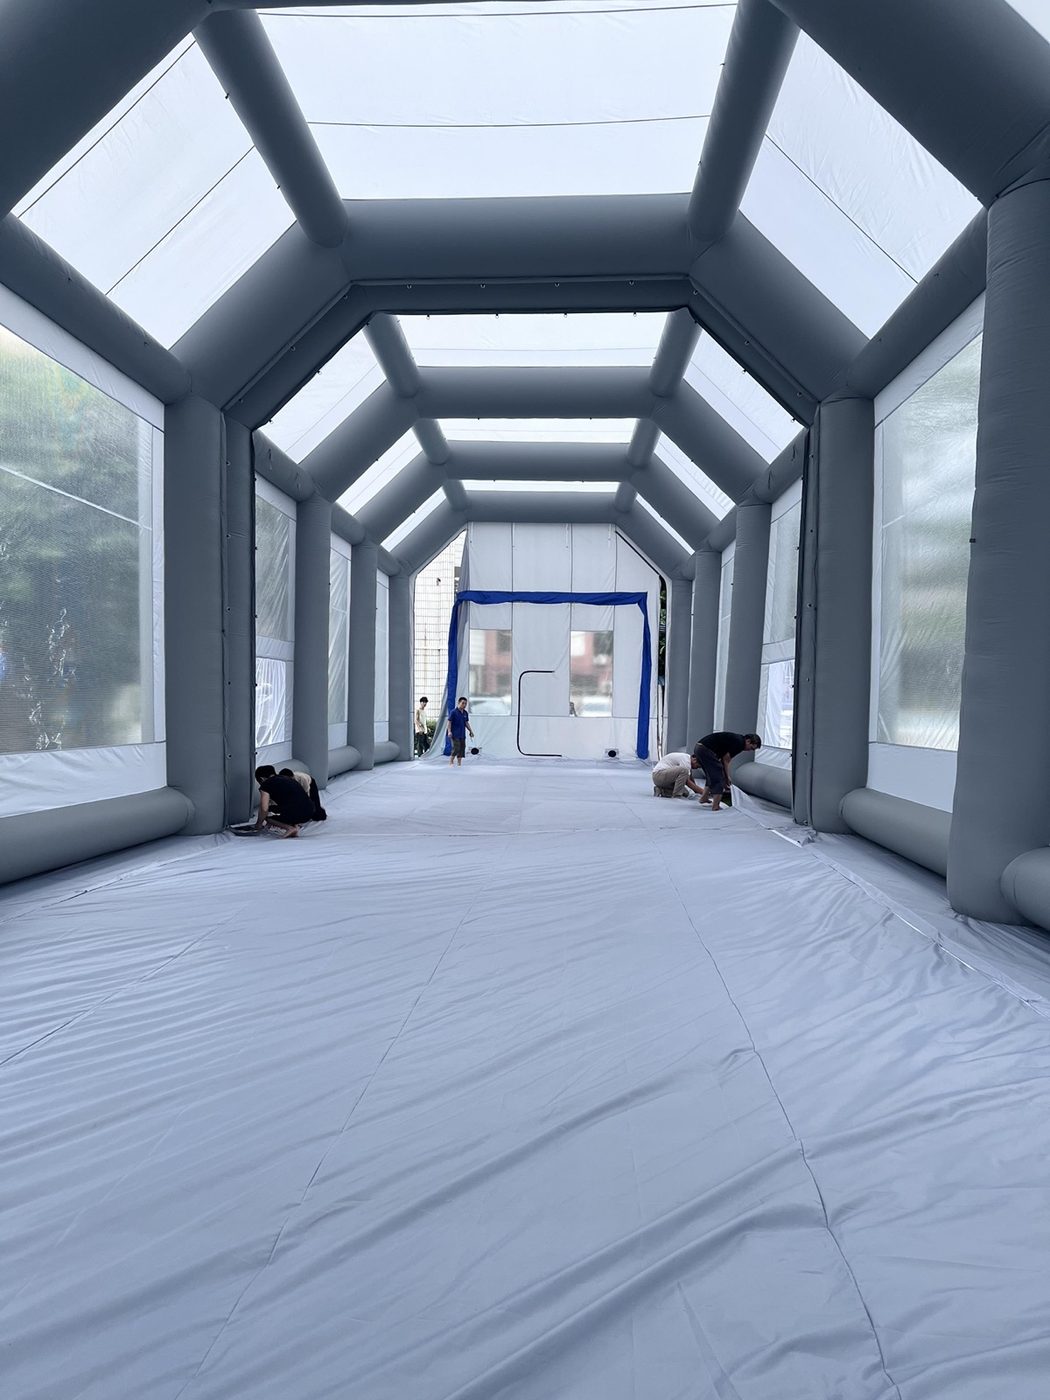
Le plancher intégré standard est remplacé par un fond amovible fixé par Velcro, conçu spécifiquement pour le système de rails du client.
- Le rail traverse la cabine sans interruption, de sorte que les pièces entrent et sortent sur le chariot sans levage ni obstruction.
- Le fond se ferme hermétiquement pour contenir les brouillards de pulvérisation et la poussière pendant l'application, et s'ouvre pour l'accès des rails et le nettoyage.
- La fixation par Velcro rend la cabine adaptable — fermée lors de l'application du revêtement, ouverte pour le passage des rails — sans compromettre le confinement.
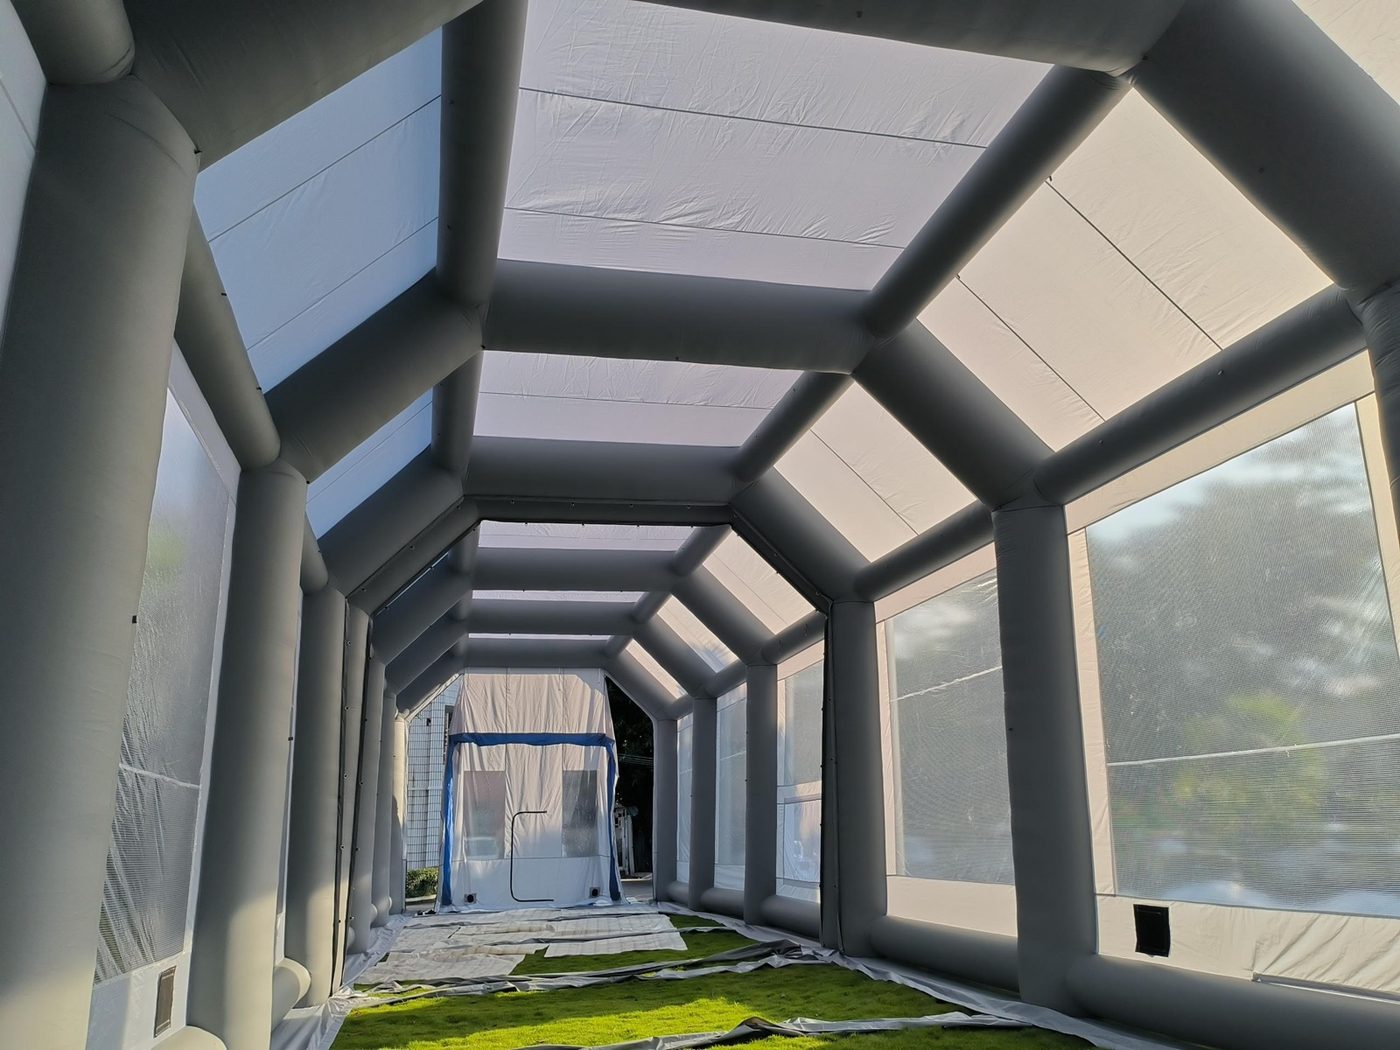
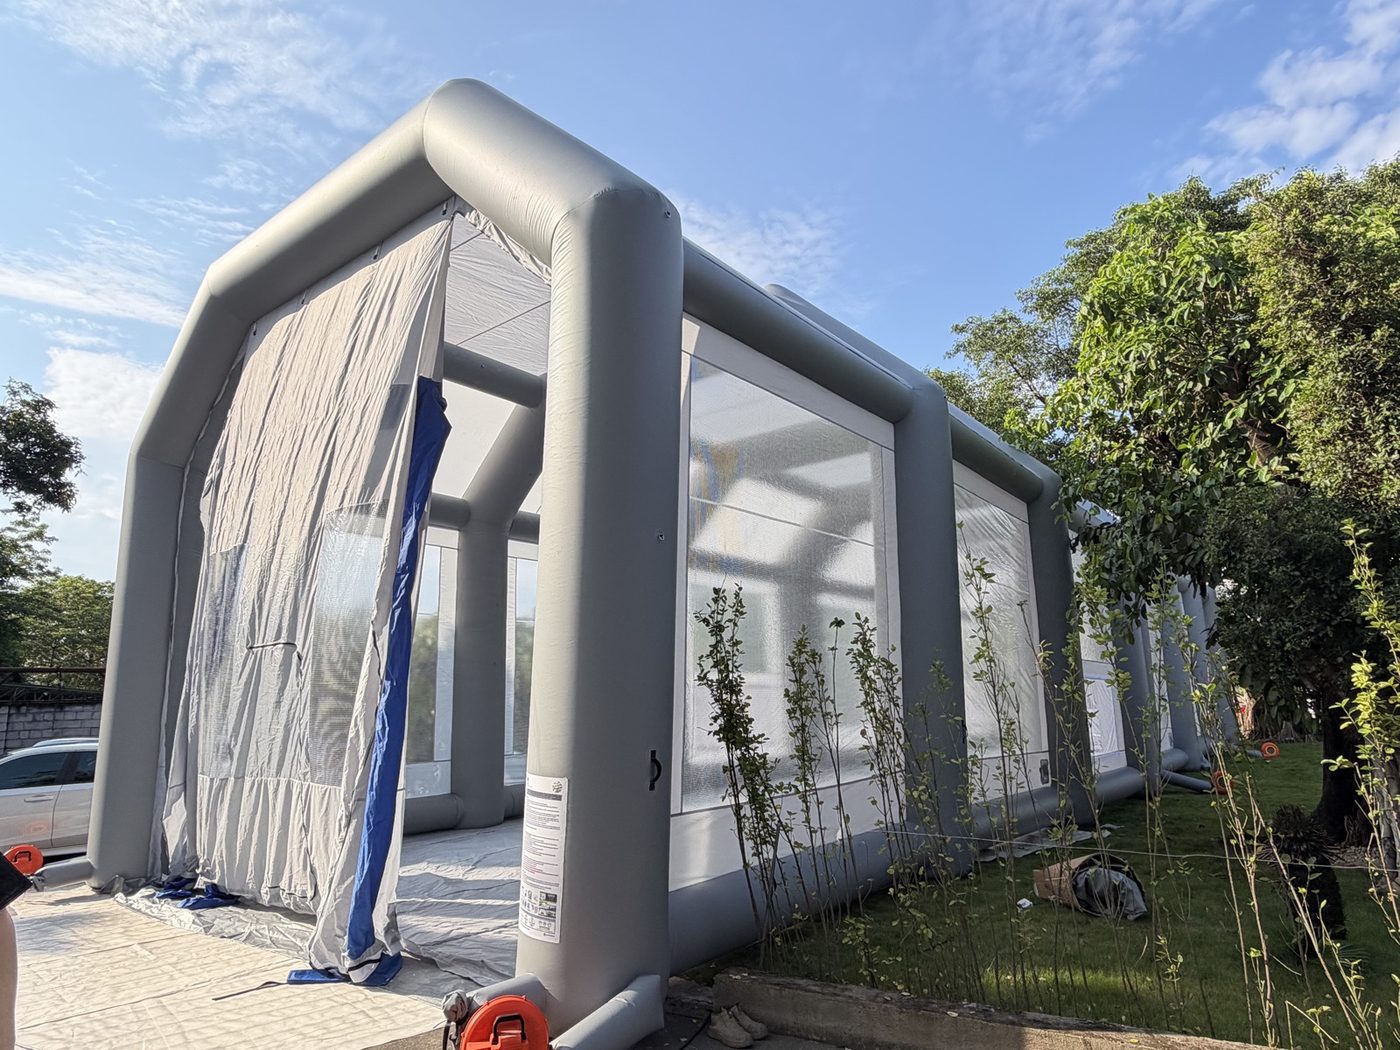
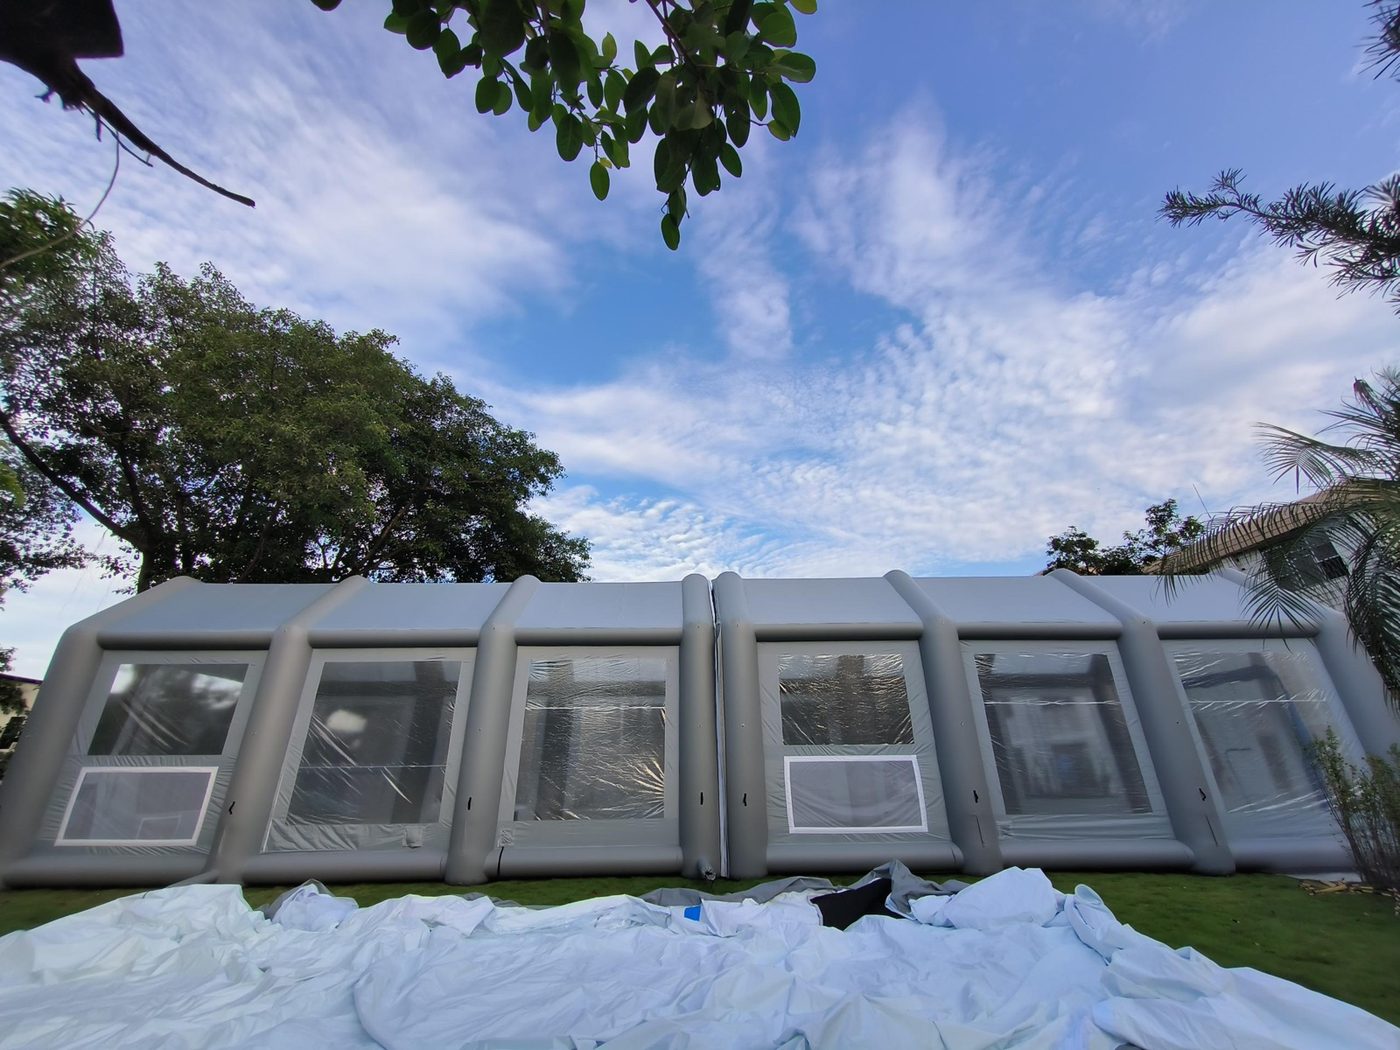
Photographies d'essais en usine
Prises lors des essais en usine, lorsque la cabine terminée a été montée et inspectée avant emballage. Elles documentent la structure telle que construite — et non le site d'exploitation du client.
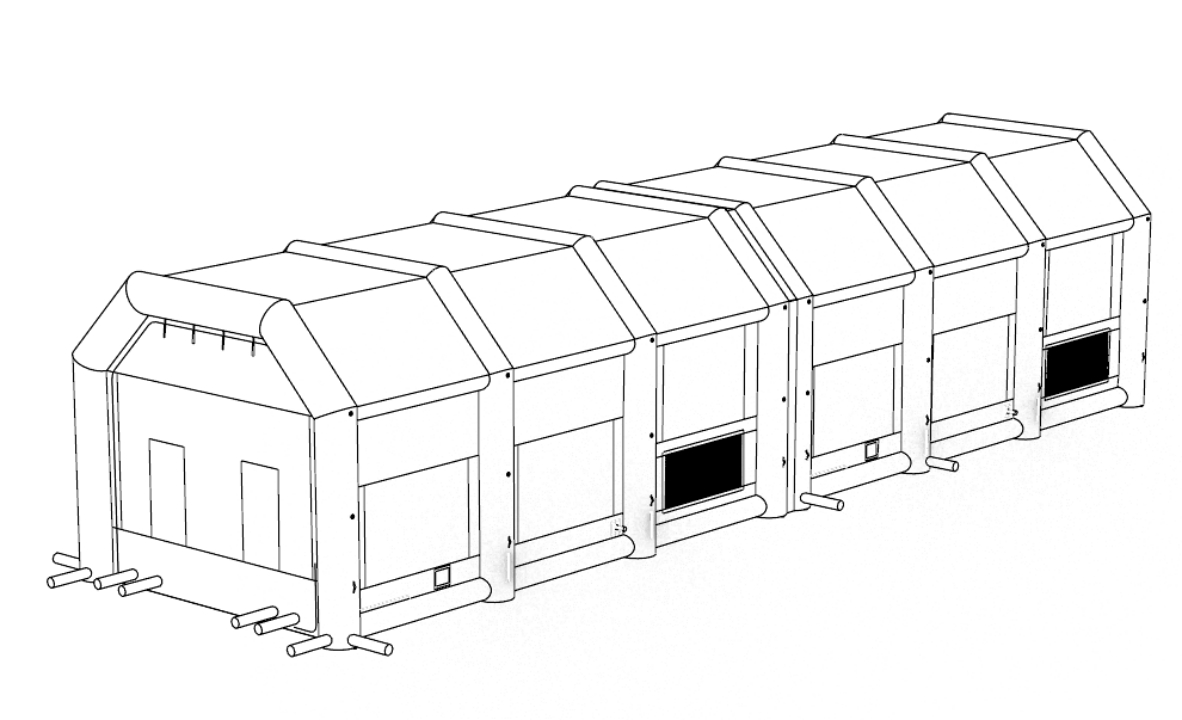
Modèles de conception
Modèles d'ingénierie de production de cette configuration — pas des photographies de la cabine installée.
Spécifications
| Dimensions hors tout | 90 × 25 × 20 pi (27,4 × 7,6 × 6,1 m) |
| Construction | Deux chambres modulaires de 45 × 25 × 20 pieds, assemblées |
| Sol | Fond amovible fixé par Velcro |
| Accès des pièces | Chariot monté sur rail (compatible avec voie) |
| Application | Revêtement par pulvérisation de grands récipients sous pression |
Approximatif. Produit gonflable fabriqué à la main, peut varier selon la pression d'air et les conditions de gonflage. Le produit reçu prévaut.
Pourquoi cette approche
- Intégrité structurelle à grande échelle. Les cabines gonflables à chambre unique longue échouent au point médian car une seule colonne d'air ne peut maintenir la tension sur 90 pieds. Diviser la portée en deux chambres indépendantes transforme une faiblesse structurelle en point d'appui.
- Une ingénierie centrée sur le flux de travail. Plutôt que de demander au client de modifier son procédé, nous avons adapté la cabine à son système existant de manutention par chariots sur rails.
- Protection de l'investissement modulaire. La conception en deux sections peut être reconfigurée, déplacée ou remplacée individuellement — protégeant l'investissement à long terme du client.
Résultats
Les chiffres ci-dessous sont les estimations opérationnelles du client lui-même, telles qu'il nous les a rapportées. Ils décrivent le flux de travail de ce client et ne constituent pas une garantie de performance pour d'autres applications.
- Temps de cycle. Le revêtement sur site élimine le transport et le levage de grands réservoirs, réduisant le temps de cycle total d'environ 35% (estimation du client).
- Coût. Environ un quart le coût d'une cabine permanente en acier et béton — environ 75 % moins cher au départ, sans permis ni maintenance à long terme (estimation client).
- Confinement. Une enceinte entièrement scellée avec plancher amovible maintient la surpulvérisation et la poussière confinées pour un revêtement propre.
- Flexibilité. La structure modulaire en deux sections se démonte, se stocke et se déplace, libérant de l'espace au sol lorsqu'elle est inutilisée.
Ce qui a rendu cette réalisation différente. Le problème n'était pas de « faire une cabine plus grande » — mais deux décisions structurelles prises ensemble : diviser la portée afin qu'aucune chambre unique ne supporte 90 pieds, et supprimer le plancher afin que le système de rails existant du client continue de fonctionner. Les deux servaient le même objectif : adapter la cabine au flux de travail, et non le flux de travail à la cabine.
Ce que ce cas ne prétend pas
Dit clairement. Le client n'est pas nommé ; il est décrit uniquement par son secteur d'activité. Les chiffres de temps de cycle et de coût sont les estimations opérationnelles du client lui-même, et non des mesures auditées, et sont spécifiques à ce flux de travail. Il s'agit d'une construction d'ingénierie sur mesure et non d'une taille de catalogue — si la géométrie de vos pièces et votre méthode d'accès diffèrent, la conception différera également.
Ce contre quoi cette réalisation est vérifiée
Une cabine de 90 pi pour appareils à pression est un lieu de travail avant d'être un produit, et les règles auxquelles elle répond sont les règles fédérales de finition par pulvérisation, non la spécification d'un fournisseur. Deux affirmations sur cette page — une enceinte de revêtement confinée, et une voie ferrée traversant la zone de travail — sont chacune examinées ci-dessous au regard de la clause qui les régit. Lorsqu'une clause présuppose une chose que cette construction n'est pas, nous le disons plutôt que de la paraphraser pour la faire concorder.
- OSHA 29 CFR 1910.107(b)(5)(i) — le plancher de débit d'air, et pourquoi aucun chiffre CFM n'apparaît sur cette page. « La vitesse d'air moyenne sur la face ouverte de la cabine (ou la section transversale de la cabine pendant les opérations de pulvérisation) ne doit pas être inférieure à 100 pieds linéaires par minute. » C'est une moyenne sur la section transversale, et cette enceinte mesure 25 × 20 = 500 pi² sur cette section. Le débit d'air et la surface qu'il traverse constituent donc un seul calcul (vitesse = CFM ÷ surface frontale), c'est pourquoi nous ne publions aucun de ces chiffres isolément : le circuit d'extraction pour une opération de revêtement de cuve est défini au cas par cas, et lorsque le chiffre est publié, il est accompagné de la surface.
- OSHA 1910.107(b)(1) — la construction, telle que décrite, et la direction du débit d'air. Les cabines doivent être « substantiellement construites en acier… ou en béton ou maçonnerie, sauf que l'aluminium ou un autre matériau substantiel incombustible peut être utilisé pour la pulvérisation intermittente ou à faible volume », et doivent être « conçues pour balayer les courants d'air vers la sortie d'échappement ». Lu littéralement, une enceinte en tissu ne correspond pas à ce que décrit cette phrase de construction — cette moitié de (b)(1) relève donc de l'autorité incendie et de l'assureur de l'exploitant, et non d'une allégation qu'un fournisseur de cabine peut formuler en son nom, et notre page Confiance l'énonce de la même manière. La composante directionnelle est une exigence de conception à laquelle cette réalisation répond : le balayage vers la sortie d'extraction maintient les vapeurs de solvant en mouvement au-delà de la cuve au lieu de les laisser s'accumuler autour. L'enveloppe étant textile, la méthode d'essai d'inflammabilité applicable est NFPA 701, « Standard Methods of Fire Tests for Flame Propagation of Textiles and Films » — cité par désignation, car son texte se trouve derrière un identifiant et nous ne citons pas de chiffres d'une norme que nous n'avons pas lue.
- OSHA 1910.107(c)(9)(i) — la mise à la terre, que cette réalisation rend spécifique. « Toutes les pièces métalliques des cabines de pulvérisation, des conduits d'extraction et des systèmes de tuyauterie… doivent être correctement mises à la terre électriquement de manière efficace et permanente. » Un chariot monté sur rail implique qu'un rail en acier et un châssis en acier circulent à l'intérieur de la zone de pulvérisation. Le raccordement de ce tronçon de rail au point de terre du bâtiment fait partie de l'installation plutôt que d'un accessoire, et c'est l'une des raisons pour lesquelles l'interface du rail a été fixée avant la production plutôt que le jour de la livraison.
- OSHA 1910.107(b)(8), (b)(9) et (c)(2) — ce qui doit entourer une enceinte de cette taille. Chaque cabine doit être séparée des autres opérations par au moins 3 pieds ou par une cloison ; un espace libre d'au moins 3 pieds sur tous les côtés doit être maintenu exempt de stockage et de construction combustible ; et aucune flamme nue ni équipement produisant des étincelles ne peut se trouver dans une zone de pulvérisation, ni à moins de 20 pieds de celle-ci, sauf séparation par une cloison. Une chambre de 90 pieds occupe une grande part d'une travée, c'est pourquoi l'agencement environnant a été établi avant la construction plutôt qu'autour de celle-ci après coup.
- 40 CFR § 63.11173(e)(2)(i) — par quoi la prétention de confinement est réellement mesurée. Les filtres de cabine doivent démontrer « une capture d'au moins 98 pour cent des surpulvérisations de peinture », selon une procédure « conforme à la norme ANSI/ASHRAE 52.2-2017 ». Le confinement est une allégation de performance des filtres, non une propriété du tissu : le plancher amovible décrit ci-dessus est une mesure de confinement, tandis que le banc de filtres est l'élément testé par la clause. La question de savoir si la règle s'applique à une opération de revêtement de navire donnée relève de la compétence de l'agence étatique ou locale de la qualité de l'air de l'exploitant.
- OSHA 1910.107(b)(5)(ii) et 1910.106(d)(3)(i) — les consommables et le solvant stocké. Les tampons et rouleaux de filtre usagés doivent être « immédiatement retirés vers un emplacement sûr et bien isolé » ou conservés dans un récipient métallique rempli d'eau et éliminés à la fin de la journée d'exploitation ; et une armoire de stockage ne peut contenir plus de 60 gallons de liquides inflammables de catégorie 1, 2 ou 3 — 120 gallons de catégorie 4. Une opération de revêtement industriel consomme filtres et solvant à un rythme qu'une cabine de loisir ne connaît jamais, et ces deux règles sont des obligations d'entretien qui évoluent avec le travail.
Sources vérifiées le 1er octobre 2026 : OSHA 29 CFR 1910.107 (construction, sens du flux d'air, mise à la terre, dégagement, élimination du média filtrant) ; OSHA 29 CFR 1910.106 (stockage de liquides inflammables) ; Cornell LII 40 CFR § 63.11173 (capture de surpulvérisation à 98 pour cent, procédure ANSI/ASHRAE 52.2-2017) ; NFPA 701 (propagation de flamme, textiles et films — cité par désignation).
Besoin d'une cabine conçue autour de votre flux de travail ?
Envoyez-nous vos dimensions, votre méthode d'accès et vos exigences de revêtement — nous concevrons une solution sur mesure adaptée à votre procédé exact.