Rifinitura per aviazione generale: cabina gonfiabile da 60 piedi per aeromobili leggeri
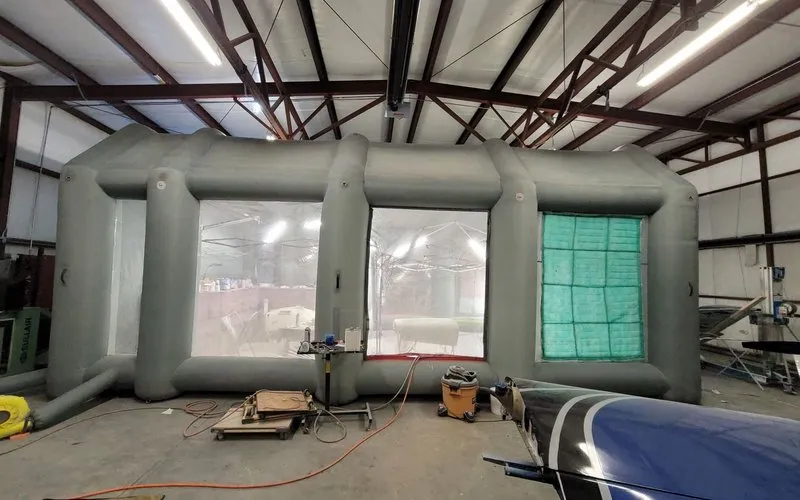
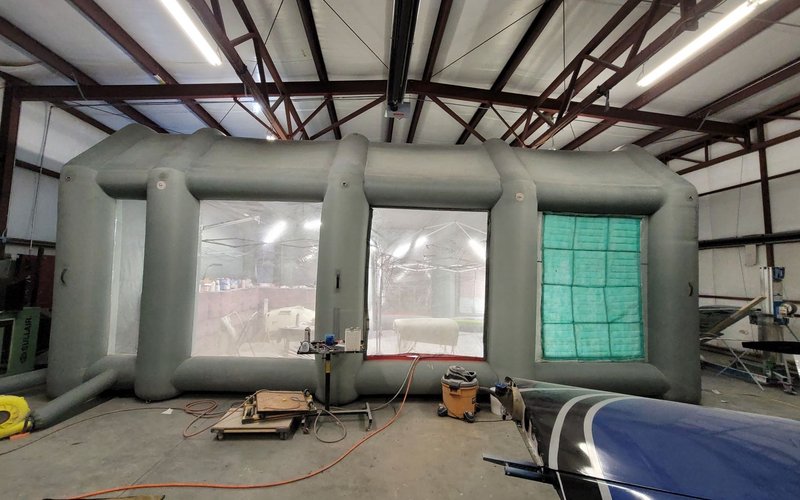
Quando un operatore dell'aviazione generale del Midwest ha avuto bisogno di ampliare la propria capacità annua di verniciatura senza impegnarsi in infrastrutture permanenti per l'hangar, si è rivolto a Sewinfla per una cabina gonfiabile dimensionata per le riverniciature di Cessna 180/210, Piper Comanche e Beechcraft Bonanza. Giugno 2026.

La sfida
Il Cliente A gestisce un'azienda di rifinitura per aviazione generale presso un aeroporto regionale del Midwest (FAA Class D, singola pista da 5.000 ft). L'attività è specializzata in velivoli a pistoni monomotore — serie Cessna 180/210, Piper Comanche e Cherokee Six, Beechcraft Bonanza e occasionali Mooney serie M20. Volume annuo: 18–24 rifiniture complete di aeromobili, più 30–40 riverniciature parziali (tipicamente un pannello o un'estremità alare danneggiati).
La cabina fissa esistente da 40 piedi era originariamente un magazzino convertito, con una porta a saracinesca che a malapena riusciva a contenere un Cessna con impennaggio alto. Gli aeromobili bimotore più grandi (Cessna 310, Piper Navajo) dovevano essere parzialmente smontati per entrare. L'aeromobile veniva trainato all'interno, le ali parzialmente rimosse per l'accesso e riassemblate dopo la verniciatura: un costo di manodopera di $3.500–5.000 per progetto che l'operatore trasferiva al cliente.
La soluzione ingegneristica
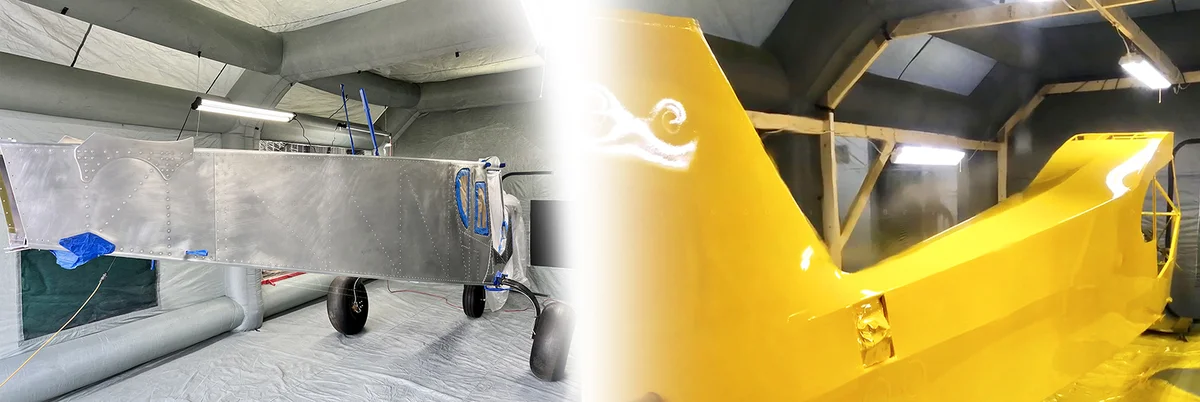
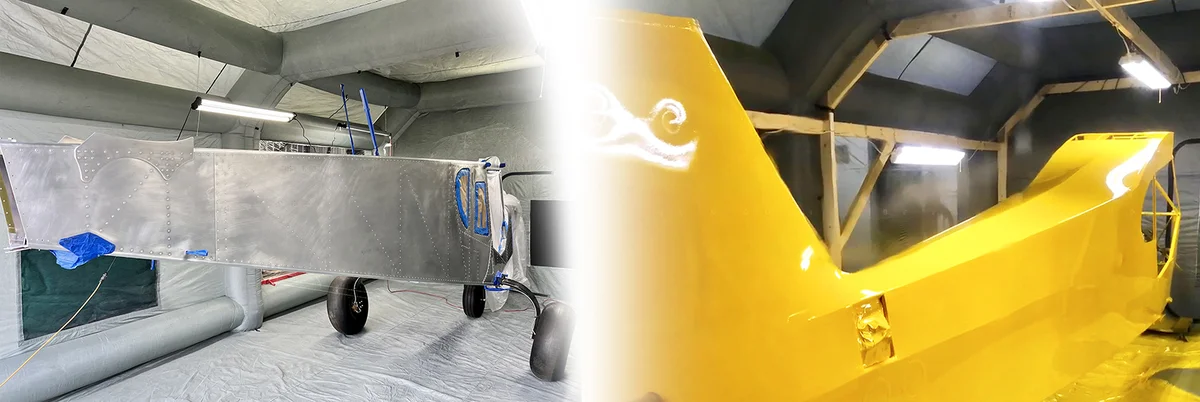
Sewinfla ha progettato una cabina gonfiabile personalizzata da 60×30×22 ft che poteva essere installata all'interno dell'hangar secondo necessità, per poi essere sgonfiata e arrotolata contro la parete di fondo per liberare lo spazio a pavimento destinato allo stoccaggio tra un progetto e l'altro. Cinque decisioni ingegneristiche hanno guidato il progetto:
1. Dimensionamento per il gioco alle estremità alari
La cabina è stata dimensionata per ospitare un Beechcraft Bonanza A36 (apertura alare 33,5 piedi, altezza 11,5 piedi fino alla sommità dello stabilizzatore verticale) con 2 piedi di spazio libero su ciascuna estremità alare e 1,5 piedi di spazio libero in altezza per l'accesso alla verniciatura. Ciò ha consentito al Cliente A di servire il 95% della flotta dell'aviazione generale senza smontaggio. I Cessna 310 e i Piper Navajo bimotore (apertura alare 36,5 piedi) entrano con ali livellate e cono di coda rimosso: un risparmio di smontaggio parziale di $1.800 per ogni intervento su bimotore.
2. Modalità a pressione negativa
La rifinitura di aeromobili richiede il funzionamento della cabina in pressione negativa per impedire che particolato di vernice e vapori di solvente fuoriescano nell'hangar circostante (dove sono ricoverati aeromobili di altri clienti). La cabina è stata configurata con doppi ventilatori da 950 CFM che aspirano l'aria attraverso gli stadi di filtrazione e la espellono tramite un condotto da 12 pollici instradato attraverso la parete dell'hangar verso l'esterno. OSHA 1910.107(b)(5)(i) fissa il riferimento a una velocità media di 100 piedi lineari/min sulla faccia aperta o attraverso la sezione trasversale della cabina durante la spruzzatura. Il pacchetto a doppio ventilatore sposta 1.900 CFM totali; 1.900 CFM attraversano 19 piedi quadrati di faccia a quella velocità (1.900 ÷ 100 = 19), quindi l'area della faccia di espulsione è il valore da rispettare in qualsiasi installazione.
3. Sistema di ancoraggio al pavimento dell'hangar
I normali ancoraggi a terra (picchetti) non funzionano su un pavimento in cemento di un hangar. Sewinfla ha specificato un sistema di ancoraggio rimovibile che utilizza 4 basi in piastra d'acciaio da 25 lb per angolo, con cinghie a sgancio rapido. Tempo di installazione per ancoraggio: 90 secondi. Le piastre si ripongono su un supporto a parete quando la cabina è sgonfia. Peso totale degli ancoraggi: 100 lbs per angolo, 400 lbs totali — gestibile per un'installazione a due persone ma sufficiente a trattenere la cabina in caso di raffiche di 25 mph dalle porte dell'hangar.
4. Sezione del pavimento dissipativa statica
La verniciatura di aeromobili comporta solventi infiammabili (toluene, MEK, acetone) ad alte concentrazioni di vapore. La cabina è stata dotata di una sezione di pavimento dissipativa statica di 12×8 ft posizionata sotto l'area di lavoro dell'aeromobile, collegata a un dispersore di terra dell'hangar. Questo elimina il rischio di scarica elettrostatica dovuto a scarpe con suola in gomma sul telo di pavimento standard in PVC.
5. Specifiche di illuminazione per la corrispondenza cromatica
La verniciatura di aeromobili richiede illuminazione a correzione cromatica 6500K D65 per una corrispondenza cromatica accurata — la FAA richiede che tutti gli schemi di verniciatura corrispondano esattamente al type certificate data sheet. Sewinfla ha installato 8 pannelli LED IP65 da 150 W a 6500K, fornendo oltre 150 piedi-candela sulla linea centrale della fusoliera. L'illuminazione è posizionata per ridurre al minimo le ombre sulle superfici alari e di coda, che sono le aree verniciate più visibili.
Confronto dei flussi di lavoro: prima e dopo
Flusso di lavoro prima della cabina Sewinfla
Aeromobile monomotore (es. Cessna 182)
- Rimozione dell'ala: 4 ore
- Rimozione della coda: 2 ore
- Preparazione vernice + verniciatura: 18 ore
- Cura + riassemblaggio: 16 ore
- Totale: 40 ore, $3.500 di manodopera
Aeromobile bimotore (es. Cessna 310)
- Rimozione dell'ala: 8 ore
- Rimozione della coda: 3 ore
- Carenature motore rimosse: 4 ore
- Preparazione vernice + verniciatura: 24 ore
- Cura + riassemblaggio: 28 ore
- Totale: 67 ore, $5.800 di manodopera
Flusso di lavoro con cabina Sewinfla 60×30×22
Aeromobile monomotore (es. Cessna 182)
- Smontaggio: 0 ore (l'aeromobile entra completamente)
- Preparazione vernice + verniciatura: 14 ore
- Cura + riassemblaggio: 0 ore (verniciato nella configurazione finale)
- Totale: 14 ore, $0 di manodopera per smontaggio
Aeromobile bimotore (es. Cessna 310)
- Piegatura dell'ala o rimozione dell'estremità: 2 ore
- Rimozione della coda: 2 ore
- Preparazione vernice + verniciatura: 20 ore
- Cura + riassemblaggio: 4 ore
- Totale: 28 ore, $1.800 di manodopera
Ingegnerizzazione della ventilazione per rivestimenti aeronautici
I rivestimenti aeronautici sono chimicamente distinti da quelli automobilistici. Il sistema a due strati (primer epossidico + finitura poliuretanica) genera profili VOC specifici che richiedono un'attenta selezione dei filtri:
| Fase di rivestimento | Solventi principali | Preoccupazione per il carico del filtro | Soglia di sostituzione |
|---|---|---|---|
| Primer epossidico (cromato o non cromato) | Xilene, MEK, toluene | Carico elevato di COV, rapida saturazione del carbonio | Filtro a carboni attivi: 60–80 ore di spruzzatura |
| Strato di finitura in poliuretano (Imron, Awlgrip) | Isocianati, esteri, eteri glicolici | L'adsorbimento degli isocianati è fondamentale per la sicurezza del verniciatore | Filtro a carboni attivi: 80–100 ore di spruzzatura |
| Trasparente (alta brillantezza) | Acetato di butile, idrocarburi aromatici | Carico di COV inferiore rispetto alla mano di fondo | Filtro a carboni attivi: 100–120 ore di spruzzatura |
| Residui di sverniciatore (rimozione chimica della vernice) | Cloruro di metilene, composti fenolici | Saturazione del prefiltro da aerosol di sverniciatore | Prefiltro: 30–40 ore di verniciatura |
Gli isocianati rappresentano il rischio critico. Sono sensibilizzanti respiratori: una singola sovraesposizione può causare asma permanente nei verniciatori sensibili. Lo stadio di filtrazione a carbone attivo non è opzionale per i lavori aeronautici; è la linea di demarcazione tra un ambiente di lavoro sicuro e un problema di salute occupazionale permanente. Sewinfla ha specificato carbone di grado industriale (non di grado consumer) per questa cabina, con un contenuto di carbone del 50% in peso (rispetto al 15–25% tipico dei filtri di grado consumer).
La costruzione e la consegna
Le specifiche personalizzate sono state confermate il 21 maggio 2026. Il box è stato spedito dalla fabbrica Sewinfla il 4 giugno — 14 giorni dall'ordine alla consegna. La squadra di terra di 3 persone del Cliente A ha completato la prima installazione in 2 ore e 45 minuti, inclusi il montaggio degli ancoraggi, il collegamento del ventilatore, il posizionamento del pavimento dissipativo statico e la calibrazione dell'illuminazione.
Primo lavoro di produzione: un Beechcraft Bonanza V-tail del 1968 che richiedeva una rifinitura completa fino al metallo nudo. L'aeromobile non era stato verniciato per 22 anni; la finitura esistente era fortemente ossidata con più strati di ritocchi. Utilizzo totale della cabina per il progetto: 16 giorni lavorativi su quattro settimane, con tempi di essiccazione intermittenti tra gli strati. Durante le finestre di essiccazione (4–6 ore tra gli strati), l'aeromobile veniva sgonfiato e arrotolato contro la parete dell'hangar, consentendo all'operatore di utilizzare lo spazio a pavimento per altri lavori.
Economia del primo anno
L'operatore ha completato 22 riverniciature complete di aeromobili e 34 riverniciature parziali nei primi 12 mesi di attività della cabina:
| Voce di costo / ricavo | Totale anno 1 |
|---|---|
| Acquisto cabina (specifica aeronautica personalizzata) | $18,400 |
| Sostituzioni filtro (12 mesi di attività) | $3,240 |
| Elettricità (stimata $0,14/kWh × 1.800 ore) | $756 |
| Costo totale della cabina nel primo anno | $22,396 |
| Meno: costo del pavimento dell'hangar evitato rispetto a un'installazione permanente (1.800 piedi quadrati × $8/piede quadrato/anno) | −$14,400 |
| Costo netto della cabina nel primo anno | $7,996 |
| 22 completi × $14.500 di ricavi medi per rifinitura | $319,000 |
| 34 parziali × $3.200 di ricavi medi per intervento parziale | $108,800 |
| Ricavo totale attribuibile alla cabina | $427,800 |
| Margine attribuibile alla cabina (38% del fatturato) | $162,564 |
| Ritorno netto del primo anno | $154,568 (840% sul booth da $18.400) |
| Dati operativi riportati dal cliente. I totali e le percentuali sopra riportati sono il risultato aritmetico degli input elencati, non bilanci certificati. | |
Cosa ha reso diverso questo progetto
La rifinitura di aeromobili presenta requisiti unici che determinano specifiche decisioni progettuali della cabina. Tre fattori hanno determinato il successo di questa installazione:
- Ancoraggio al pavimento dell'hangar. I normali ancoraggi a picchetto non funzionano sul cemento dell'hangar. Il sistema di ancoraggio rimovibile a piastre d'acciaio consente un'installazione e uno smontaggio in 90 secondi, fornendo al contempo una forza di tenuta sufficiente per la cabina in tutte le condizioni operative.
- Pavimento dissipativo statico. Vapori di solventi infiammabili + scarpe con suola in gomma + pavimento standard in PVC = rischio di scarica elettrostatica. La sezione di pavimento dissipativa statica incollata da 12×8 ft elimina questo rischio senza compromettere la portabilità della cabina.
- Illuminazione a correzione cromatica D65. Gli schemi di verniciatura aeronautici devono corrispondere esattamente ai dati del type certificate. L'illuminazione LED 6500K D65 consente al verniciatore di verificare la corrispondenza cromatica rispetto al campione colore del produttore durante l'applicazione, non dopo l'indurimento.
Riutilizzo della cabina nella bassa stagione
Il mercato dell'aviazione generale del Midwest è stagionale: i voli raggiungono il picco da maggio a ottobre e rallentano da novembre ad aprile. Durante la bassa stagione, la cabina viene sgonfiata e immagazzinata, liberando 1.800 piedi quadrati di pavimento dell'hangar per aeromobili in stoccaggio a freddo (ricavo: $1,20/piede quadrato/mese = $2.160/mese o $12.960 nei 6 mesi di bassa stagione). Una cabina fissa tradizionale avrebbe lasciato questo spazio permanentemente impegnato.
Uso aggiuntivo fuori stagione: la cabina è stata riconfigurata (diversa disposizione degli ancoraggi) e utilizzata per la rifinitura di mobili — un'attività secondaria avviata dall'operatore nel 2026 per diversificare i ricavi. I mobili non richiedono l'intera lunghezza di 60 ft, quindi la cabina è stata gonfiata a una lunghezza parziale (30 ft) per questi lavori più piccoli. Questo caso d'uso non rientra nelle specifiche originali di Sewinfla, ma il design modulare lo ha reso possibile senza modifiche.
Punti salienti del processo produttivo
- Giorno 1–4: Conferma delle specifiche, revisione del disegno CAD con il Cliente A, selezione di hardware specifico per l'aviazione.
- Giorno 5–9: Taglio dei materiali, saldatura del PVC, assemblaggio dell'alloggiamento dei filtri, installazione del cablaggio dell'illuminazione.
- Giorno 10–12: Fabbricazione e incollaggio del pavimento dissipativo statico.
- Giorno 13: Controllo qualità — test di gonfiaggio di 24 ore, verifica dell'illuminazione, test ciclico delle cerniere lampo, ispezione delle cuciture.
- Giorno 14: Imballaggio e casse, ritiro da parte del vettore merci del Cliente A.
- Giorno 17: Consegna all'hangar del Midwest.
- Giorno 17: Installazione da parte della squadra del Cliente A (con supporto telefonico del team di ingegneria Sewinfla).
- Giorno 18: Prima verniciatura.
Supporto continuativo
Sewinfla fornisce supporto continuativo per le cabine personalizzate, tra cui:
- Abbonamento annuale ai filtri: Consegna programmata di set di prefiltri, filtri al carbone e filtri di scarico dimensionati per la cabina.
- Programma di sostituzione dell'illuminazione: Kit di pannelli LED preimballati per componenti soggetti a usura (ogni 5–7 anni).
- Supporto tecnico telefonico: Linea diretta con il team di ingegneria che ha costruito il box per la risoluzione dei problemi.
- Servizi di riconfigurazione: Se l'operatore necessita di modificare la cabina (cambiare dimensioni, aggiungere una seconda porta, aggiornare i filtri), il team di ingegneria originale gestisce la modifica.
Cosa è stato verificato in questa realizzazione
Una cabina per aeromobili risponde a due diversi regolamenti, e solo uno di essi è di competenza progettuale di un fornitore di cabine. Il luogo di lavoro all'interno dell'involucro è regolato dalla legge federale: flusso d'aria, costruzione, spazi liberi, messa a terra e smaltimento dei filtri rientrano tutti nelle norme OSHA sulla finitura a spruzzo. Il sistema di finitura sulla cellula è una questione separata, disciplinata dalla documentazione di manutenzione dell'aeromobile stesso e dalla prassi di riparazione accettata. Questa realizzazione è stata progettata in conformità al primo insieme di norme e deliberatamente tenuta fuori dal secondo.
- OSHA 1910.107(b)(5)(i) — il valore di portata d'aria su cui sono stati dimensionati il ventilatore e il banco filtri. “La velocità media dell'aria sulla faccia aperta della cabina (o sulla sezione trasversale della cabina durante le operazioni di verniciatura) non deve essere inferiore a 100 piedi lineari al minuto.” Un volume di 60×30×22 ft corrisponde a 1.800 piedi quadrati di sezione trasversale e la clausola è un media su tutta quella sezione — motivo per cui il pacchetto ventilatore e il banco filtri sono stati specificati come coppia abbinata anziché come voci separate.
- OSHA 1910.107(b)(1) e (b)(2) — costruzione e superfici interne. Le cabine devono essere «progettate per convogliare le correnti d'aria verso lo scarico», con interni «lisci e continui, senza bordi… per evitare l'accumulo di residui». Il convogliamento direzionale è ciò che porta l'overspray di primer e finitura — e il suo contenuto di isocianati — fuori dalla zona respiratoria del verniciatore invece di lasciarlo ricircolare; il rivestimento continuo è il motivo per cui questo involucro non ha strutture esposte su cui si depositi la polvere di primer.
- OSHA 1910.107(c)(9)(i) — messa a terra. “Tutte le parti metalliche delle cabine di verniciatura, dei condotti di scarico e dei sistemi di tubazioni… devono essere adeguatamente messe a terra elettricamente in modo efficace e permanente.” Il pavimento di un hangar è una lastra isolante, quindi il collegamento equipotenziale fa parte dell'installazione e non è un accessorio: la sezione di pavimento dissipativa statica, i telai dei ventilatori e i condotti di scarico sono tutti collegati al punto di terra dell'hangar.
- OSHA 1910.107(b)(8), (b)(9) e (c)(2) — ciò che lo circonda. Ogni box deve essere separato dalle altre operazioni da non meno di 3 ft o da una parete divisoria; uno spazio libero di non meno di 3 ft su tutti i lati deve essere mantenuto privo di stoccaggio o costruzioni combustibili; e le apparecchiature elettriche entro 20 ft da un'area di spruzzatura, se non separate da pareti, non devono produrre scintille in condizioni operative normali. Il movimento degli aeromobili e lo stoccaggio in hangar sono esattamente il motivo per cui il layout è stato definito prima della produzione anziché il giorno della consegna.
- OSHA 1910.107(b)(5)(ii) — cosa accade al materiale filtrante successivamente. I pannelli filtranti e i rotoli scartati "devono essere immediatamente rimossi in un luogo sicuro e ben separato…e smaltiti al termine dell'operazione giornaliera". In una riverniciatura di queste dimensioni il banco filtrante è un consumabile programmato con una fase di smaltimento, non un componente installato e dimenticato — vedi la guida alla sostituzione per gli intervalli in cui opera questa cabina.
- Isocianati e OSHA 1910.134 — la regola sanitaria alla base dello stadio a carbone attivo. Gli strati di finitura in poliuretano (la classe di prodotti Imron/Awlgrip) contengono isocianati. L'OSHA riporta che gli isocianati "includono composti classificati come potenziali cancerogeni umani" e che "gli effetti principali delle esposizioni pericolose sono l'asma professionale e altri problemi polmonari, nonché l'irritazione di occhi, naso, gola e pelle". Un programma di protezione respiratoria conforme alla norma 1910.134 è il controllo primario; lo stadio a carbone attivo è un secondo livello, non un suo sostituto.
- 40 CFR Part 63 Subpart GG — gli standard per i rivestimenti aerospaziali, ove applicabili. La Sottoparte GG contiene norme separate per l'applicazione di primer, finitura e rivestimenti speciali (§ 63.745) e per la sverniciatura (§ 63.746) — entrambe le fasi attraversate da questo aeromobile. Se un determinato laboratorio sia una fonte principale ai sensi della Sottoparte GG o una fonte di area ai sensi della regola 6H (40 CFR § 63.11173) è una determinazione di competenza dell'agenzia per la qualità dell'aria del tuo stato. Non è una determinazione che spetta a un fornitore di booth, e noi non la forniamo.
- FAA AC 43.13-1B — la metà a cui non rispondiamo. La prassi accettata di finitura e riparazione per la cellula — il materiale della circolare “Safety Tips for Dope/Paint” e “Coating Application Defects” — insieme al manuale di manutenzione dell'aeromobile stesso, stabilisce se un sistema di finitura è accettabile. La cabina controlla dove lavora il verniciatore; non ha nulla a che fare con la documentazione di aeronavigabilità, e nulla in questa pagina deve essere interpretato come un'affermazione al riguardo.
Fonti verificate il 27 settembre 2026: OSHA 29 CFR 1910.107 (costruzione, flusso d'aria, messa a terra, distanze di sicurezza, smaltimento del materiale filtrante); OSHA 29 CFR 1910.106 (stoccaggio di liquidi infiammabili); OSHA Isocianati; OSHA 29 CFR 1910.134 (protezione respiratoria); Cornell LII 40 CFR Part 63 Subpart GG; FAA AC 43.13-1B.
Pronto per una cabina aeronautica personalizzata?
Se stai rifinendo aeromobili in un ambiente hangar e necessiti di una specifica personalizzata della cabina, contatta il nostro team di ingegneria per una consulenza dimensionale. Esamineremo le dimensioni tipiche dei tuoi aeromobili, il layout dell'hangar e la chimica dei rivestimenti, e forniremo un preventivo a prezzo fisso entro 48 ore.
Richiedi un preventivo di ingegnerizzazione personalizzata →
⚠ Avvertenza: Le specifiche dei box personalizzati variano in base alle dimensioni dell'aeromobile, ai vincoli dell'hangar e alla chimica del rivestimento. I dati in questo caso di studio riflettono l'applicazione specifica del Cliente A e non devono essere interpretati come prestazioni garantite per altre installazioni. Le dimensioni del box sono approssimative; trattandosi di un prodotto gonfiabile realizzato a mano, le misure effettive possono variare in base alla pressione dell'aria, al livello di gonfiaggio e alle condizioni di installazione. Prevale il prodotto fisico ricevuto.
LE DIMENSIONI SONO APPROSSIMATIVE. Ogni box Sewinfla è un prodotto gonfiabile realizzato a mano; le dimensioni misurate variano con la pressione dell'aria e le condizioni di installazione. Il prodotto fisico come ricevuto prevale su qualsiasi dato pubblicato.