一般航空機の塗装:軽飛行機向け60フィートインフレータブルブース
中西部の一般航空オペレーターが、恒久的なハンガー設備に投資することなく年間塗装能力を拡大する必要に迫られたとき、Cessna 180/210、Piper Comanche、Beechcraft Bonanzaの再塗装に対応するサイズのインフレータブルブースについてSewinflaに相談しました。2026年6月。

課題
クライアントAは中西部の地方空港(FAAクラスD、単一5,000 ft滑走路)で一般航空機の塗装仕上げ事業を営んでいる。事業は単発ピストン機に特化しており、Cessna 180/210シリーズ、Piper ComancheおよびCherokee Six、Beechcraft Bonanza、時折Mooney M20シリーズを手がける。年間処理量:18~24機の全面塗装仕上げに加え、30~40件の部分再塗装(通常は損傷した1パネルまたは翼端)。
既存の40フィート固定式ブースは元々、Cessnaのハイテールがかろうじて収まるロールアップドア付きの改造倉庫でした。より大型の双発機(Cessna 310、Piper Navajo)は収めるために部分分解が必要でした。航空機は牽引して搬入され、アクセスのために翼を部分的に取り外し、塗装後に再組み立てされていました。これは1プロジェクトあたり3,500~5,000ドルの人件費で、オペレーターが顧客に転嫁していました。
エンジニアリングソリューション
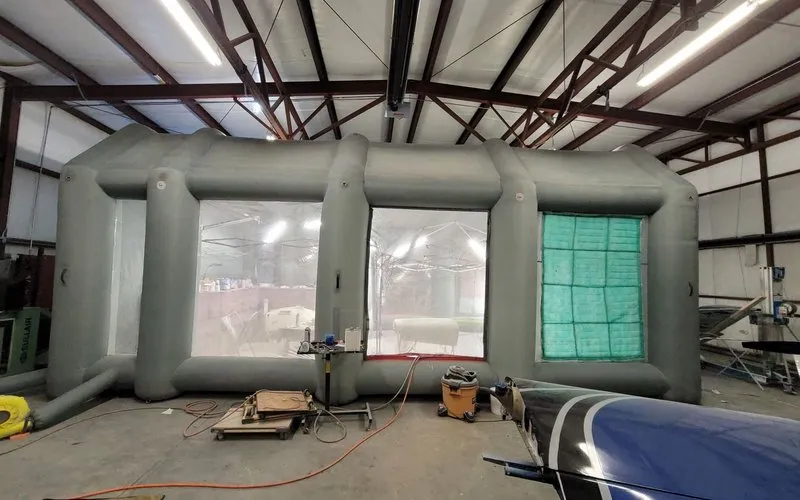
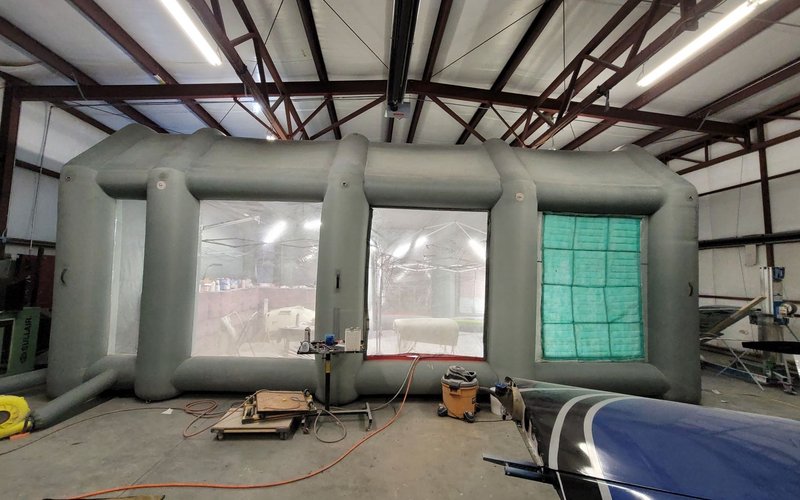
Sewinflaは、必要に応じて格納庫内に設置でき、プロジェクト間には空気を抜いて奥の壁に沿って巻き取り、床スペースを保管用に確保できるカスタム60×30×22 ftインフレータブルブースを設計しました。設計を導いた5つのエンジニアリング上の決定:
1. ウイングチップクリアランスのためのサイジング
ブースは、Beechcraft Bonanza A36(翼幅33.5フィート、垂直尾翼頂部までの高さ11.5フィート)に適合するようサイズ設定され、各翼端に2フィートのクリアランス、塗装アクセス用に頭上1.5フィートのクリアランスを確保しました。これによりクライアントAは、分解せずに一般航空機の95%を整備できました。双発のCessna 310およびPiper Navajo(翼幅36.5フィート)は、翼を水平にしテールコーンを取り外せば収まります。双発機1件あたり1,800ドルの部分分解コスト削減となります。
2. 負圧モード
航空機の塗り直しでは、塗料粒子や溶剤蒸気が周囲の格納庫(他の顧客の航空機が保管されている場所)に漏れ出さないよう、負圧ブース運用が必要です。ブースはデュアル950 CFMブロワーで構成され、フィルター段を通して空気を引き込み、格納庫の壁を通して屋外へ導かれる12インチダクトポートから排気しました。OSHA 1910.107(b)(5)(i)は、吹付け中に開放面全体またはブース断面を通過する平均風速100リニアft/分を基準としています。デュアルブロワーパッケージは合計1,900 CFMを移動させ、1,900 CFMはその風速で19 sq ftの面を通過します(1,900 ÷ 100 = 19)。したがって、排気面の面積がどの設置においても押さえるべき数値です。
3. ハンガーフロア用アンカーシステム
標準的なブース用アンカー(地面固定杭)はハンガーのコンクリート床では機能しません。Sewinflaは、各コーナーに4× 25 lbの鋼板ベースを使用し、クイックリリースストラップを組み合わせた取り外し可能なアンカーシステムを採用しました。アンカー1本あたりの設置時間は90秒です。ブースを収縮させた際、鋼板は壁掛けラックに収納できます。アンカーの総重量は1コーナーあたり100 lbs、合計400 lbsで、2人での設置が可能でありながら、25 mphのハンガードア風に耐える保持力を備えています。
4. 静電気散逸フロアセクション
航空機塗装は高蒸気濃度の可燃性溶剤(トルエン、MEK、アセトン)を伴います。ブースには航空機作業エリア下に12×8 ftの静電気散逸性フロアセクションを設置し、格納庫の接地棒にボンディングしました。これにより、標準的なPVCドロップクロス床の上でゴム底靴を履くことで生じる静電気放電リスクを排除します。
5. 色合わせのための照明仕様
航空機塗装では正確な色合わせのために6500K D65色補正照明が必要です — FAAはすべての塗装スキームが型式証明データシートと正確に一致することを要求しています。Sewinflaは6500Kの8× 150W IP65 LEDパネルを設置し、胴体中心線で150+ フートキャンドルを提供しました。照明は最も目立つ塗装エリアである主翼および尾翼表面の影を最小限に抑えるよう配置されています。
ワークフロー比較:導入前 vs 導入後
Sewinflaブース導入前のワークフロー
単発機(例:セスナ 182)
- 翼取り外し:4時間
- 尾翼取り外し:2時間
- 塗装準備+吹付:18時間
- 硬化+再組み立て:16時間
- 合計:40時間、人件費3,500ドル
双発機(例:Cessna 310)
- 翼取り外し:8時間
- 尾翼取り外し:3時間
- エンジンカウリング取り外し:4時間
- 塗装準備+吹付:24時間
- 硬化+再組み立て:28時間
- 合計:67時間、人件費5,800ドル
Sewinfla 60×30×22 ブース導入後のワークフロー
単発機(例:セスナ 182)
- 分解:0時間(航空機全体が収まる)
- 塗装準備+吹付:14時間
- 硬化+再組み立て:0時間(最終構成で塗装)
- 合計:14時間、分解人件費0ドル
双発機(例:Cessna 310)
- 翼折りたたみまたは翼端取り外し:2時間
- 尾翼取り外し:2時間
- 塗装準備+吹付:20時間
- 硬化+再組み立て:4時間
- 合計:28時間、人件費1,800ドル
航空用コーティングのための換気エンジニアリング
航空用コーティングは自動車用とは化学的に異なります。2コートシステム(エポキシプライマー+ポリウレタントップコート)は特定のVOCプロファイルを生成するため、慎重なフィルター選定が必要です:
| コーティング段階 | 主要溶剤 | フィルター目詰まりの懸念 | 交換の目安 |
|---|---|---|---|
| エポキシプライマー(クロム酸系または非クロム酸系) | キシレン、MEK、トルエン | 高VOC負荷、急速なカーボン飽和 | カーボンフィルター:60~80噴霧時間 |
| ポリウレタントップコート(Imron、Awlgrip) | イソシアネート、エステル、グリコールエーテル | イソシアネートの吸着は塗装者の安全にとって極めて重要 | カーボンフィルター:80~100噴霧時間 |
| クリアコート(高光沢) | 酢酸ブチル、芳香族炭化水素 | ベースコートより低いVOC負荷 | カーボンフィルター:100~120噴霧時間 |
| 剥離剤残留物(化学塗料除去) | 塩化メチレン、フェノール化合物 | ストリッパーエアロゾルによるプレフィルターの飽和 | プレフィルター:吹付30~40時間 |
イソシアネートは最重要の懸念事項です。これらは呼吸器感作性物質であり、一度の過剰曝露で感受性の高い塗装作業者に永続的な喘息を引き起こす可能性があります。活性炭フィルター段階は航空機作業において省略できません。安全な作業環境と永続的な職業健康問題とを分ける分岐点だからです。Sewinflaはこのブースに工業グレードの活性炭(消費者向けグレードではない)を採用し、重量比50%の炭素含有率としています(消費者向けグレードのフィルターに典型的な15~25%に対して)。
製作と納品
カスタム仕様は2026年5月21日に確定しました。ブースは6月4日にSewinfla工場から出荷され、受注から納品まで14日でした。Client A様の3名の地上クルーが、アンカー設置、ブロワー接続、静電気拡散性フロアの設置、照明の調整を含む初回設営を2時間45分で完了しました。
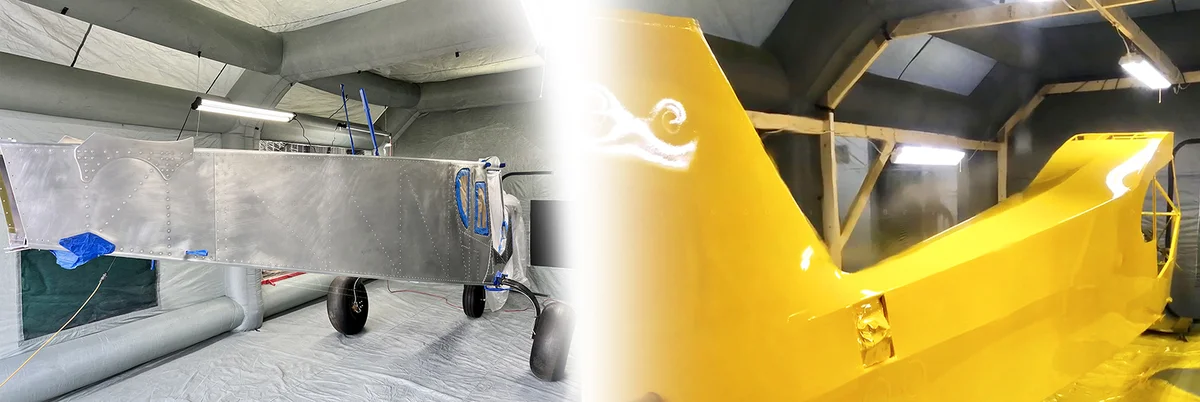
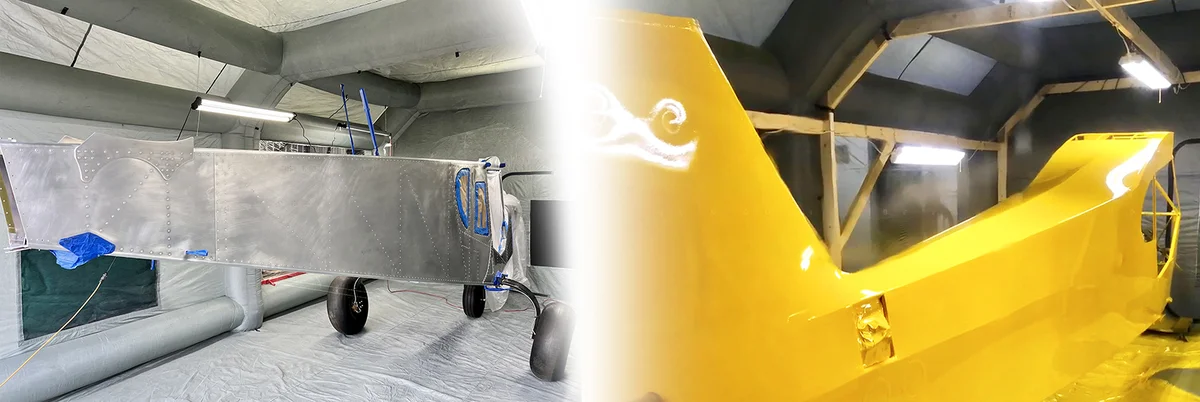
初回の実務案件:1968年製ビーチクラフト ボナンザ Vテールの完全なベアメタル剥離塗装。この機体は22年間塗装されておらず、既存の塗膜はひどく酸化し、複数のタッチアップ層が重なっていた。プロジェクト全体のブース使用期間:4週間にわたる16営業日、各コート間には断続的な硬化時間を確保。硬化時間中(コート間4~6時間)はブースを収縮させて格納庫の壁に立てかけ、オペレーターが床面積を他の作業に活用できるようにした。
初年度の経済性
オペレーターはブース運用開始から最初の12か月間で、航空機の全面再塗装22件と部分再塗装34件を完了しました:
| コスト/収益項目 | 初年度合計 |
|---|---|
| ブース購入(カスタム航空仕様) | $18,400 |
| フィルター交換(12か月稼働) | $3,240 |
| 電気代(推定$0.14/kWh × 1,800時間) | $756 |
| 初年度ブース総コスト | $22,396 |
| 削減額:恒久設置と比較して回避される格納庫床コスト(1,800 sq ft × $8/sq ft/年) | −$14,400 |
| 初年度ブース純コスト | $7,996 |
| 22台のフル施工 × 平均$14,500の補修売上 | $319,000 |
| 34台の部分施工 × 平均$3,200の部分売上 | $108,800 |
| ブース起因の総収益 | $427,800 |
| ブース起因の利益率(売上高の38%) | $162,564 |
| 初年度純回収額 | $154,568 ($18,400のブースに対して840%) |
| クライアント報告による運用数値。上記の合計および割合は記載された入力値の算術結果であり、監査済みの会計帳簿ではない。 | |
このプロジェクトが特別だった理由
航空機の塗り直しには独自の要件があり、それが具体的なブース設計の決定を導きます。この導入の成功を形作った3つの要因:
- 格納庫床への固定。 標準的な地面固定杭アンカーはハンガーのコンクリートでは機能しません。取り外し可能な鋼板アンカーシステムにより、90秒での設置・撤収が可能で、あらゆる運用条件下でブースを保持するのに十分な保持力を発揮します。
- 静電気拡散性床材。 可燃性溶剤蒸気+ゴム底靴+標準的なPVC床=静電気放電のリスク。12×8 ftの導電性静電気拡散床セクションが、ブースの可搬性を損なうことなくこのリスクを排除する。
- D65色補正照明。 航空機の塗装スキームは型式証明データと正確に一致しなければなりません。6500K D65 LED照明により、塗装作業者は硬化後ではなく施工中にメーカーの色見本と色合わせを検証できます。
オフシーズンに向けたブースの再利用
中西部の一般航空市場は季節性があり、飛行のピークは5月から10月、11月から4月は減速します。閑散期にはブースを収縮させて保管し、1,800平方フィートのハンガー床を冷蔵保管航空機用に解放します(収益:1.20ドル/平方フィート/月=2,160ドル/月、または6か月のオフシーズンで12,960ドル)。従来の固定式ブースでは、この床面積が恒久的に占有されたままでした。
追加のオフシーズン用途:ブースは再構成(アンカーの配置変更)され、家具の塗り直しに使用されました — これは収益の多様化のために運営者が2026年に始めた副業です。家具は60 ftの全長を必要としないため、これらの小規模作業ではブースを部分的な長さ(30 ft)に膨らませました。この用途はSewinflaの当初の仕様にはありませんが、モジュール式設計により改造なしで対応できました。
製造プロセスのハイライト
- 1~4日目: 仕様確認、クライアントAとのCAD図面レビュー、航空機専用ハードウェアの選定。
- 5~9日目: 材料切断、PVC溶接、フィルターハウジング組立、照明ハーネス取付。
- 10~12日目: 静電気拡散性床材の製作と接着。
- 13日目: 品質管理 — 24時間膨張テスト、照明検証、ファスナーサイクルテスト、縫い目検査。
- 14日目: 梱包および木枠詰め、Client Aの運送業者による引き取り。
- 17日目: 中西部の格納庫へ納品。
- 17日目: クライアントAのクルーによる設置(Sewinflaエンジニアリングチームの電話サポート付き)。
- 18日目: 初回塗装。
継続サポート
Sewinflaはカスタムブースに対して以下の継続的サポートを提供しています:
- 年間フィルターサブスクリプション: プレフィルター、カーボンフィルター、排気フィルターセットをブースに合わせてサイズ調整し、定期配送。
- 照明交換プログラム: 摩耗が生じる項目向けのプレパッケージLEDパネルキット(5~7年ごと)。
- 電話によるエンジニアリングサポート: トラブルシューティングのために、ブースを製作したエンジニアリングチームへ直接連絡。
- 再構成サービス: オペレーターがブースを改造する必要がある場合(寸法変更、2つ目のドア追加、フィルターのアップグレード)、元のエンジニアリングチームが改造を担当する。
本製作の検証基準
航空機用ブースは2つの異なる規則集に従い、そのうちブース供給者が設計対象とするのは1つだけです。 囲い内部の作業環境は連邦法の対象です。気流、構造、クリアランス、接地、フィルター廃棄はすべてOSHAのスプレー仕上げ規則に含まれます。機体の仕上げシステムは別問題であり、航空機自体の整備文書と認められた修理慣行によって答えが出ます。本製作は前者の規則群に照らして設計され、後者には意図的に踏み込んでいません。
- OSHA 1910.107(b)(5)(i) — ブロワーとフィルターバンクのサイズ設定の基準となった風量値。 「ブースの開放面(または塗装作業中のブース断面)における平均風速は、毎分100リニアフィート以上でなければならない。」60×30×22 ft のエンベロープは断面積1,800平方フィートであり、この条項は そのセクション全体の平均 — だからこそ、ブロワーパッケージとフィルターバンクは個別の品目ではなく、適合したペアとして指定されたのです。
- OSHA 1910.107(b)(1) および (b)(2) — 構造および内装表面。 ブースは「気流を排気口に向かって掃引するよう設計」され、内部は「縁のない滑らかで連続した表面…残留物の溜まりを防ぐ」ものでなければならない。方向性のある掃引により、プライマーやトップコートのオーバースプレー、およびそのイソシアネート含有量が、再循環するのではなく塗装作業者の呼吸域から排出される。連続ライナーにより、この囲いにはプライマー粉塵が堆積する露出フレーミングが存在しない。
- OSHA 1910.107(c)(9)(i) — 接地。 「塗装ブース、排気ダクト、配管システムのすべての金属部品は…効果的かつ恒久的な方法で適切に電気接地されなければならない。」ハンガー床は絶縁性のスラブであるため、ボンディングは付属品ではなく設置の一部です。静電気散逸性の床セクション、ブロワーフレーム、排気ダクトはすべてハンガーのアースポイントにボンディングされます。
- OSHA 1910.107(b)(8)、(b)(9) および (c)(2) — その周囲に何があるか。 各ブースは、他の作業から3 ft以上離すか、仕切りによって分離しなければなりません。また、四方に3 ft以上の空間を確保し、保管物や可燃性構造物を置かないこと。さらに、噴霧エリアから20 ft以内の電気設備は、仕切りがない限り、通常の運転条件下で火花を発生してはなりません。航空機の移動や格納庫内の保管があるからこそ、レイアウトは納品日ではなく生産前に確定されました。
- OSHA 1910.107(b)(5)(ii) — その後フィルターメディアがどうなるか。 廃棄されたフィルターパッドおよびロールは「直ちに安全で十分に離れた場所へ移動し…その日の作業終了時に廃棄」しなければなりません。この規模の再塗装では、フィルターバンクは廃棄工程を伴う計画的な消耗品であり、取り付けたまま忘れてよい部品ではありません — 次を参照: 交換ガイド このブースが稼働するインターバルについて。
- イソシアネート および OSHA 1910.134 — カーボンステージの背景にある健康規則。 ポリウレタントップコート(Imron/Awlgripクラスの製品)にはイソシアネートが含まれています。OSHAは、イソシアネートが「潜在的なヒト発がん性物質に分類される化合物を含む」こと、また「有害曝露の主な影響は職業性喘息やその他の肺疾患、さらに目・鼻・喉・皮膚の刺激である」と記録しています。1910.134に基づく呼吸保護プログラムが主要な管理策であり、活性炭段階は第二の層であって、その代替ではありません。
- 40 CFR Part 63 Subpart GG — 該当する場合の航空宇宙塗装規格。 Subpart GGには、プライマー、トップコート、特殊コーティングの塗布に関する基準(§ 63.745)と、塗膜除去に関する基準(§ 63.746)が別途規定されています。これは本航空機が経た両工程に該当します。ある工場がSubpart GGの主要発生源に該当するか、6H規則(40 CFR § 63.11173) は、お客様の州の大気質当局による判断です。ブースサプライヤーが下す判断ではなく、当社も下しません。
- FAA AC 43.13-1B — 当社が回答しない半分。 機体の仕上げ・修理に関する承認済み実務慣行 — 本回覧の「ドープ/塗料に関する安全上のヒント」および「コーティング施工上の欠陥」の資料 — ならびに航空機自体の整備マニュアルが、塗装システムの可否を規定します。ブースは塗装作業者が作業する場所を管理するものであり、耐空性文書とは一切関係なく、本ページのいかなる記述もそれに関する表明として読まれるべきではありません。
確認済み情報源 2026年9月27日:OSHA 29 CFR 1910.107 (構造、気流、接地、クリアランス、フィルターメディアの廃棄); OSHA 29 CFR 1910.106 (可燃性液体の保管); OSHA イソシアネート; OSHA 29 CFR 1910.134 (呼吸用保護具); Cornell LII 40 CFR Part 63 Subpart GG; FAA AC 43.13-1B.
カスタム航空機ブースをご検討ですか?
格納庫環境で航空機の塗装を行っており、カスタムブースの仕様が必要な場合は、サイジング相談のために当社のエンジニアリングチームまでご連絡ください。お客様の一般的な航空機寸法、格納庫レイアウト、塗料化学を確認し、48時間以内に固定価格の見積もりを提供いたします。
⚠ 免責事項: カスタムブースの仕様は、航空機の寸法、格納庫の制約、塗料の化学的特性によって異なります。本ケーススタディの数値はClient A様固有の用途を反映したものであり、他の設置において保証される性能として解釈されるべきものではありません。ブース寸法は概算です。手作りインフレータブル製品のため、実際の寸法は空気圧、膨張レベル、設置条件により変動する場合があります。実際にお届けする製品が優先されます。
寸法は概算です。各Sewinflaブースは手作りインフレータブル製品であり、測定寸法は空気圧および設置条件により変動します。実際にお届けする製品が、公表された数値より優先されます。