Lackierung in der allgemeinen Luftfahrt: 60-Fuß-Aufblaskabine für Leichtflugzeuge
Als ein Betreiber der allgemeinen Luftfahrt im Mittleren Westen seine jährliche Lackierkapazität erweitern wollte, ohne sich dauerhaft an feste Hangarinfrastruktur zu binden, wandte er sich an Sewinfla für eine aufblasbare Kabine, dimensioniert für Neulackierungen von Cessna 180/210, Piper Comanche und Beechcraft Bonanza. Juni 2026.

Die Herausforderung
Kunde A betreibt einen Betrieb für die Aufarbeitung von Flugzeugen der allgemeinen Luftfahrt an einem regionalen Flughafen im Mittleren Westen (FAA Class D, eine einzige 5.000-ft-Rollbahn). Der Betrieb ist auf einmotorige Kolbenflugzeuge spezialisiert — Cessna 180/210-Serie, Piper Comanche und Cherokee Six, Beechcraft Bonanza und gelegentlich Mooney M20-Serie. Jährlicher Durchsatz: 18–24 Komplettlackierungen von Flugzeugen plus 30–40 Teillackierungen (typischerweise ein beschädigtes Panel oder eine Flügelspitze).
Die vorhandene feste Kabine mit 40 ft war ursprünglich ein umgebauter Lagerschuppen mit einem Rolltor, das kaum eine Cessna mit hohem Leitwerk aufnehmen konnte. Größere zweimotorige Flugzeuge (Cessna 310, Piper Navajo) mussten teilweise demontiert werden, um hineinzupassen. Das Flugzeug wurde hineingeschleppt, die Flügel teilweise für den Zugang abgenommen und nach dem Lackieren wieder montiert — ein Arbeitsaufwand von $3.500–5.000 pro Projekt, den der Betreiber an den Kunden weitergab.
Die technische Lösung
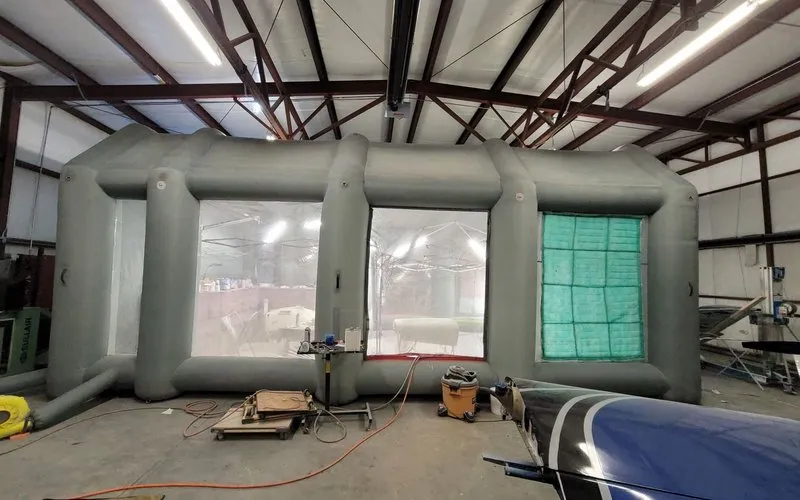
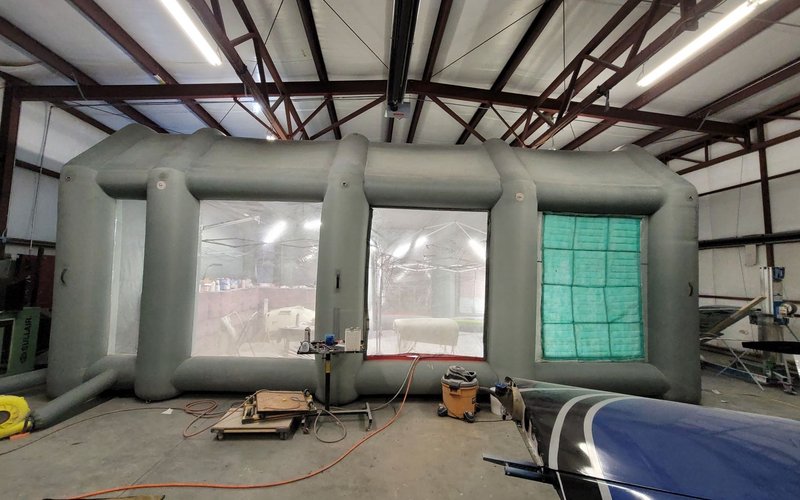
Sewinfla entwickelte eine individuelle aufblasbare Kabine mit 60×30×22 ft, die bei Bedarf im Hangar aufgebaut, anschließend abgelassen und an der Rückwand zusammengerollt werden konnte, um zwischen Projekten Bodenfläche für die Lagerung freizugeben. Fünf Engineering-Entscheidungen prägten das Design:
1. Dimensionierung für den Flügelspitzenabstand
Die Kabine wurde so dimensioniert, dass eine Beechcraft Bonanza A36 (33,5 ft Spannweite, 11,5 ft Höhe bis zur Oberkante des Seitenleitwerks) mit 2 ft Abstand an jeder Flügelspitze und 1,5 ft Überkopfabstand für den Lackierzugang hineinpasst. Dadurch konnte Kunde A 95 % der Flotte der allgemeinen Luftfahrt ohne Demontage warten. Zweimotorige Cessna 310 und Piper Navajo (36,5 ft Spannweite) passen mit waagerechten Flügeln und abgenommenem Heckkonus — eine Einsparung an Teilmontagekosten von $1.800 pro zweimotorigem Auftrag.
2. Unterdruckmodus
Die Flugzeug-Neulackierung erfordert den Betrieb der Kabine mit Unterdruck, um zu verhindern, dass Lackpartikel und Lösemitteldämpfe in den umgebenden Hangar entweichen (in dem die Flugzeuge anderer Kunden untergebracht sind). Die Kabine wurde mit zwei 950-CFM-Gebläsen konfiguriert, die Luft durch die Filterstufen ziehen und über einen 12-Zoll-Kanalanschluss durch die Hangarwand nach außen abführen. OSHA 1910.107(b)(5)(i) legt als Referenz eine mittlere Geschwindigkeit von 100 laufenden ft/min über die offene Stirnfläche bzw. über den Kabinenquerschnitt während des Spritzens zugrunde. Das Doppelgebläse-Paket fördert insgesamt 1.900 CFM; 1.900 CFM durchströmen bei dieser Geschwindigkeit 19 sq ft Stirnfläche (1.900 ÷ 100 = 19), sodass die Abluft-Stirnfläche der Wert ist, der bei jeder Installation einzuhalten ist.
3. Verankerungssystem für den Hangarboden
Standard-Bodenanker (Erdheringe) funktionieren auf einem Hangar-Betonboden nicht. Sewinfla spezifizierte ein entfernbares Ankersystem mit 4× 25-lb-Stahlplatten-Basen pro Ecke und Schnellverschlussgurten. Montagezeit pro Anker: 90 Sekunden. Die Platten werden bei deflationierter Kabine an einem wandmontierten Rack gelagert. Gesamtgewicht der Anker: 100 lbs pro Ecke, 400 lbs insgesamt — handhabbar für den Aufbau durch zwei Personen, aber ausreichend, um die Kabine bei Windereignissen durch Hangartore von 25 mph zu halten.
4. Statisch ableitender Bodenabschnitt
Die Flugzeuglackierung umfasst entflammbare Lösemittel (Toluol, MEK, Aceton) bei hohen Dampfkonzentrationen. Die Kabine wurde mit einem 12×8 ft großen, statisch ableitfähigen Bodenabschnitt unter dem Arbeitsbereich des Flugzeugs ausgestattet, der mit einem Erdungsstab des Hangars verbunden wurde. Dies eliminiert das Risiko statischer Entladung, das von Schuhen mit Gummisohlen auf dem standardmäßigen PVC-Abdeckboden ausgeht.
5. Beleuchtungsspezifikation für Farbabgleich
Die Flugzeuglackierung erfordert farbkorrigierte 6500K-D65-Beleuchtung für eine präzise Farbtonübereinstimmung — die FAA verlangt, dass alle Lackierungen exakt mit dem Type Certificate Data Sheet übereinstimmen. Sewinfla installierte 8× 150W IP65 LED-Panels mit 6500K, die 150+ Foot-Candles auf der Rumpfmittellinie liefern. Die Beleuchtung ist so positioniert, dass Schatten auf den Tragflächen und Leitwerken minimiert werden, den am stärksten sichtbaren Lackierbereichen.
Workflow-Vergleich: Vorher vs. Nachher
Arbeitsablauf vor der Sewinfla-Kabine
Einmotoriges Flugzeug (z. B. Cessna 182)
- Flügelentfernung: 4 Stunden
- Leitwerksabbau: 2 Stunden
- Lackiervorbereitung + Spritzen: 18 Stunden
- Aushärtung + Wiedermontage: 16 Stunden
- Gesamt: 40 Stunden, $3.500 Arbeitskosten
Zweimotoriges Flugzeug (z. B. Cessna 310)
- Flügelentfernung: 8 Stunden
- Leitwerksabbau: 3 Stunden
- Motorverkleidungen ab: 4 Stunden
- Lackiervorbereitung + Spritzen: 24 Stunden
- Aushärtung + Wiedermontage: 28 Stunden
- Gesamt: 67 Stunden, $5.800 Arbeitskosten
Workflow mit Sewinfla 60×30×22 Kabine
Einmotoriges Flugzeug (z. B. Cessna 182)
- Demontage: 0 Stunden (vollständiges Flugzeug passt hinein)
- Lackiervorbereitung + Spritzen: 14 Stunden
- Aushärtung + Wiedermontage: 0 Stunden (in Endkonfiguration lackiert)
- Gesamt: 14 Stunden, $0 Demontagearbeit
Zweimotoriges Flugzeug (z. B. Cessna 310)
- Flügelklappen oder Spitzenentfernung: 2 Stunden
- Leitwerksabbau: 2 Stunden
- Lackiervorbereitung + Spritzen: 20 Stunden
- Aushärtung + Wiedermontage: 4 Stunden
- Gesamt: 28 Stunden, $1.800 Arbeitskosten
Lüftungstechnik für Luftfahrtbeschichtungen
Luftfahrtlacke unterscheiden sich chemisch von Automobillacken. Das Zweischichtsystem (Epoxid-Grundierung + Polyurethan-Decklack) erzeugt spezifische VOC-Profile, die eine sorgfältige Filterauswahl erfordern:
| Beschichtungsphase | Hauptlösungsmittel | Filterbeladung – Bedenken | Austausch-Auslöser |
|---|---|---|---|
| Epoxid-Grundierung (chromatiert oder nicht chromatiert) | Xylol, MEK, Toluol | Hohe VOC-Belastung, schnelle Kohlenstoffsättigung | Aktivkohlefilter: 60–80 Spritzstunden |
| Polyurethan-Decklack (Imron, Awlgrip) | Isocyanate, Ester, Glykolether | Die Isocyanat-Adsorption ist entscheidend für die Sicherheit der Lackierer | Aktivkohlefilter: 80–100 Spritzstunden |
| Klarlack (Hochglanz) | Butylacetat, aromatische Kohlenwasserstoffe | Geringere VOC-Belastung als Grundierung | Aktivkohlefilter: 100–120 Spritzstunden |
| Ablauger-Rückstände (chemische Lackentfernung) | Methylenchlorid, phenolische Verbindungen | Vorfilter-Sättigung durch Abbeizer-Aerosol | Vorfilter: 30–40 Spritzstunden |
Isocyanate sind das entscheidende Problem. Sie sind Atemwegssensibilisatoren – eine einzige Überexposition kann bei empfindlichen Lackierern dauerhaftes Asthma verursachen. Die Aktivkohlefilterstufe ist für die Luftfahrtarbeit nicht optional; sie ist die Grenze zwischen einer sicheren Arbeitsumgebung und einem dauerhaften arbeitsbedingten Gesundheitsproblem. Sewinfla hat für diese Kabine Industriekohle (nicht Verbraucherqualität) mit 50 % Kohlenstoffgehalt nach Gewicht spezifiziert (im Vergleich zu den 15–25 %, die für Filter in Verbraucherqualität typisch sind).
Der Aufbau & die Lieferung
Die individuellen Spezifikationen wurden am 21. Mai 2026 bestätigt. Die Kabine wurde am 4. Juni aus dem Sewinfla-Werk versandt — 14 Tage von der Bestellung bis zur Lieferung. Das dreiköpfige Bodenpersonal von Kunde A schloss die erstmalige Einrichtung in 2 Stunden 45 Minuten ab, einschließlich Verankerung, Gebläseanschluss, Platzierung des statisch ableitfähigen Bodens und Lichtkalibrierung.
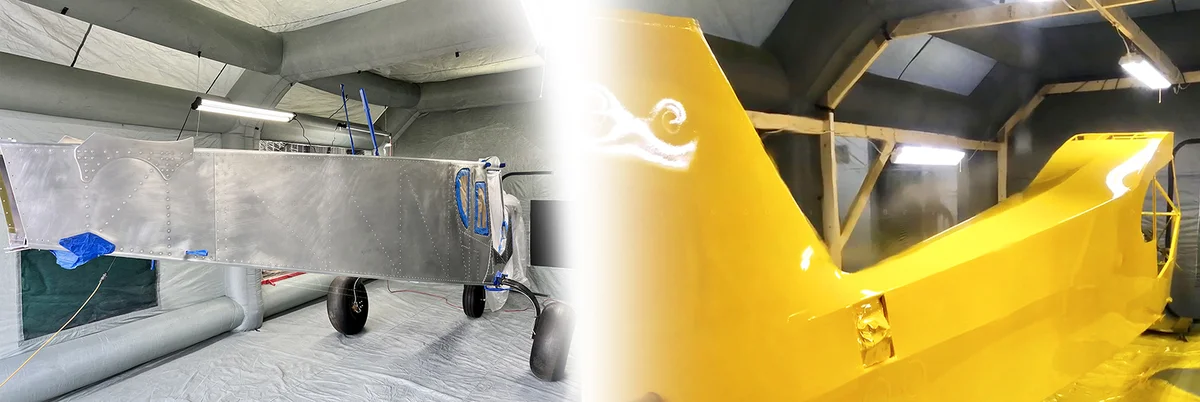
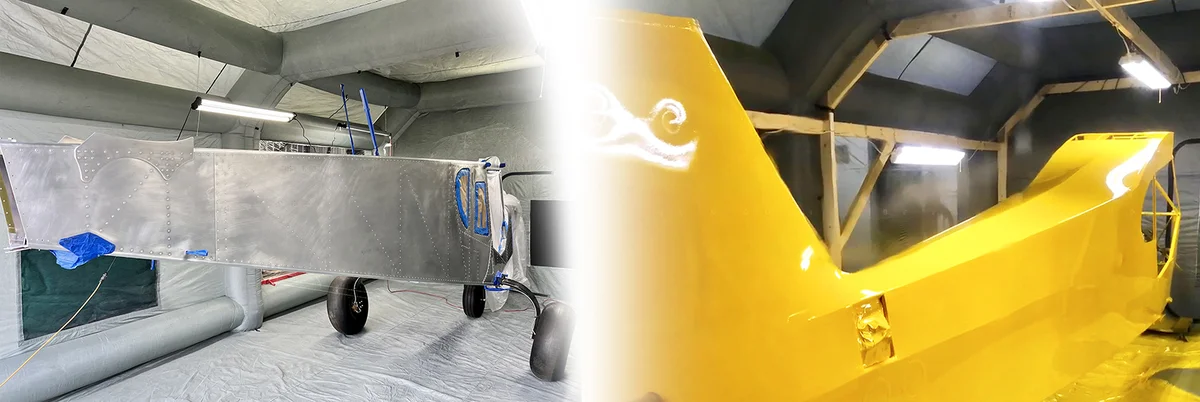
Erster Produktionsauftrag: eine Beechcraft Bonanza V-tail von 1968, die eine komplette Abbeizung bis auf das blanke Metall erforderte. Das Flugzeug war seit 22 Jahren nicht lackiert worden; der vorhandene Lack war stark oxidiert und wies mehrere Ausbesserungsschichten auf. Gesamtnutzung der Kabine für das Projekt: 16 Arbeitstage über vier Wochen, mit zwischenzeitlichen Aushärtezeiten zwischen den Schichten. Während der Aushärtefenster (4–6 Stunden zwischen den Schichten) wurde das Flugzeug abgelassen und an der Hangarwand zusammengerollt, sodass der Bediener die Bodenfläche für andere Arbeiten nutzen konnte.
Wirtschaftlichkeit im ersten Jahr
Der Betreiber führte in den ersten 12 Monaten des Kabinenbetriebs 22 komplette Flugzeug-Neulackierungen und 34 Teillackierungen durch:
| Kosten-/Umsatzposten | Gesamt Jahr 1 |
|---|---|
| Kabinenkauf (kundenspezifische Luftfahrt-Spezifikation) | $18,400 |
| Filterwechsel (12 Monate aktiv) | $3,240 |
| Strom (geschätzt 0,14 $/kWh × 1.800 Std.) | $756 |
| Gesamtkosten der Kabine im ersten Jahr | $22,396 |
| Weniger: vermiedene Hangarbodenkosten im Vergleich zu einer festen Installation (1.800 sq ft × 8 $/sq ft/Jahr) | −$14,400 |
| Netto-Kabinenkosten im ersten Jahr | $7,996 |
| 22 Komplettlackierungen × 14.500 $ durchschnittlicher Refinish-Umsatz | $319,000 |
| 34 Teillackierungen × 3.200 $ durchschnittlicher Teilumsatz | $108,800 |
| Gesamtumsatz, der der Kabine zuzurechnen ist | $427,800 |
| Der Kabine zurechenbare Marge (38 % des Umsatzes) | $162,564 |
| Netto-Rendite im ersten Jahr | $154,568 (840 % auf die 18.400-$-Kabine) |
| Vom Kunden gemeldete Betriebszahlen. Die oben genannten Summen und Prozentsätze sind die arithmetische Auswertung der aufgeführten Eingabewerte, keine geprüften Abschlüsse. | |
Was dieses Projekt anders machte
Die Flugzeug-Neulackierung stellt einzigartige Anforderungen, die konkrete Designentscheidungen für die Kabine bestimmen. Drei Faktoren prägten den Erfolg dieses Einsatzes:
- Verankerung im Hangarboden. Standard-Erdheringe funktionieren auf Hangar-Beton nicht. Das entfernbare Stahlplatten-Ankersystem ermöglicht einen 90-sekündigen Auf- und Abbau und bietet gleichzeitig ausreichende Haltekraft für die Kabine unter allen Betriebsbedingungen.
- Statisch ableitfähiger Boden. Entzündliche Lösungsmitteldämpfe + Schuhe mit Gummisohlen + Standard-PVC-Boden = Risiko statischer Entladung. Der 12×8 ft große, gebundene ableitfähige Bodenabschnitt eliminiert dieses Risiko, ohne die Mobilität der Kabine zu beeinträchtigen.
- D65 farbkorrigierte Beleuchtung. Luftfahrtlackierungen müssen exakt mit den Daten des Type Certificate übereinstimmen. Die 6500K-D65-LED-Beleuchtung ermöglicht es dem Lackierer, die Farbtonübereinstimmung während des Auftragens gegen den Farbchip des Herstellers zu prüfen — nicht erst nach der Aushärtung.
Die Kabine in der Nebensaison anderweitig nutzen
Der Markt für die allgemeine Luftfahrt im Mittleren Westen ist saisonal — die Flugsaison erreicht von Mai bis Oktober ihren Höhepunkt und verlangsamt sich von November bis April. In der Nebensaison wird die Kabine entlüftet und eingelagert, wodurch 1.800 sq ft Hangarboden für Kühllagerflugzeuge frei werden (Einnahmen: $1,20/sq ft/Monat = $2.160/Monat oder $12.960 über die 6-monatige Nebensaison). Eine traditionelle feste Kabine hätte diesen Boden dauerhaft belegt.
Zusätzliche Nutzung außerhalb der Saison: Die Kabine wurde umkonfiguriert (andere Verankerungspositionen) und für die Möbelaufarbeitung genutzt — ein Nebengeschäft, das der Betreiber 2026 zur Diversifizierung seiner Erlöse startete. Möbelstücke erfordern nicht die volle Länge von 60 ft, daher wurde die Kabine für diese kleineren Aufträge auf eine Teillänge (30 ft) aufgeblasen. Dieser Anwendungsfall ist nicht in der ursprünglichen Spezifikation von Sewinfla enthalten, doch das modulare Design ermöglichte ihn ohne Modifikation.
Highlights des Bauprozesses
- Tag 1–4: Spezifikationsbestätigung, CAD-Zeichnungsprüfung mit Kunde A, luftfahrtspezifische Hardware-Auswahl.
- Tag 5–9: Materialzuschnitt, PVC-Schweißen, Filtergehäusemontage, Installation des Beleuchtungskabelbaums.
- Tag 10–12: Statisch ableitfähige Bodenkonstruktion und -bonding.
- Tag 13: Qualitätskontrolle — 24-Stunden-Aufblasprüfung, Beleuchtungsprüfung, Reißverschluss-Zyklustest, Nahtprüfung.
- Tag 14: Verpackung und Kistenverpackung, Abholung durch den Frachtführer von Kunde A.
- Tag 17: Lieferung an den Hangar im Mittleren Westen.
- Tag 17: Aufbau durch das Team von Kunde A (mit telefonischer Unterstützung durch das Sewinfla-Engineering-Team).
- Tag 18: Erster Lackierauftrag.
Laufende Unterstützung
Sewinfla bietet laufende Unterstützung für individuelle Kabinen, einschließlich:
- Jährliches Filter-Abonnement: Planmäßige Lieferung von Vorfilter-, Aktivkohlefilter- und Abluftfilter-Sets, dimensioniert für die Kabine.
- Beleuchtungsaustauschprogramm: Vorkonfektionierte LED-Panel-Kits für Verschleißteile (alle 5–7 Jahre).
- Telefonischer Technik-Support: Direkte Leitung zum Engineering-Team, das die Kabine gebaut hat, für Fehlerbehebung.
- Umrüstungsservices: Wenn der Betreiber die Kabine ändern muss (Abmessungen ändern, eine zweite Tür hinzufügen, Filter aufrüsten), übernimmt das ursprüngliche Engineering-Team die Modifikation.
Wogegen dieser Bau geprüft wurde
Eine Flugzeugkabine unterliegt zwei verschiedenen Regelwerken, und nur eines davon liegt im Designverantwortungsbereich eines Kabinenlieferanten. Der Arbeitsplatz innerhalb der Einhausung ist Bundesrecht — Luftströmung, Konstruktion, Freiräume, Erdung und Filterentsorgung fallen alle unter die OSHA-Regeln für Spritzlackierarbeiten. Das Lacksystem auf der Flugzeugzelle ist eine separate Frage, die durch die eigene Wartungsdokumentation des Flugzeugs und anerkannte Reparaturpraxis beantwortet wird. Dieser Bau wurde gegen die erste Regelgruppe ausgelegt und bewusst von der zweiten ferngehalten.
- OSHA 1910.107(b)(5)(i) — der Luftstromwert, auf den das Gebläse und die Filterbank ausgelegt wurden. „Die durchschnittliche Luftgeschwindigkeit über der offenen Stirnfläche der Kabine (bzw. dem Kabinenquerschnitt während des Spritzens) darf nicht weniger als 100 Längsfuß pro Minute betragen.“ Ein Umschließungsvolumen von 60×30×22 ft ergibt 1.800 sq ft Querschnitt, und die Klausel ist ein Durchschnitt über diesen gesamten Abschnitt — weshalb das Gebläsepaket und die Filterbank als aufeinander abgestimmtes Paar und nicht als separate Einzelposten spezifiziert wurden.
- OSHA 1910.107(b)(1) und (b)(2) — Konstruktion und Innenoberflächen. Kabinen müssen „so ausgelegt sein, dass Luftströmungen zum Abluftauslass hin geführt werden“, wobei die Innenräume „glatt und durchgehend ohne Kanten … sein müssen, um die Ansammlung von Rückständen zu verhindern“. Die gerichtete Strömungsführung trägt den Overspray von Grundierung und Decklack — einschließlich seines Isocyanatgehalts — aus der Atemzone des Lackierers heraus, statt ihn rezirkulieren zu lassen; die durchgehende Auskleidung ist der Grund, warum diese Kabine keine freiliegende Rahmung aufweist, auf der sich Grundierungstaub absetzen kann.
- OSHA 1910.107(c)(9)(i) — Erdung. „Alle Metallteile von Spritzkabinen, Abluftkanälen und Rohrleitungssystemen … müssen ordnungsgemäß auf wirksame und dauerhafte Weise elektrisch geerdet sein.“ Ein Hangarboden ist eine isolierende Platte, daher ist das Bonding Teil der Installation und kein Zubehör: der statisch ableitfähige Bodenabschnitt, die Gebläserahmen und die Abluftkanäle werden alle mit dem Erdungspunkt des Hangars verbunden.
- OSHA 1910.107(b)(8), (b)(9) und (c)(2) — was sich darum herum befindet. Jede Kabine muss durch mindestens 3 ft oder eine Trennwand von anderen Arbeitsvorgängen getrennt sein; ein freier Raum von mindestens 3 ft an allen Seiten muss frei von Lagerung oder brennbaren Konstruktionen gehalten werden; und elektrische Betriebsmittel innerhalb von 20 ft eines Spritzbereichs dürfen, sofern nicht durch Trennwände abgeschirmt, unter normalen Betriebsbedingungen keine Funken erzeugen. Flugzeugbewegungen und Hangarlagerung sind genau der Grund, warum das Layout vor der Produktion festgelegt wurde und nicht am Liefertag.
- OSHA 1910.107(b)(5)(ii) — was danach mit dem Filtermedium geschieht. Entsorgte Filtermatten und -rollen „shall be immediately removed to a safe, well-detached location…and disposed of at the close of the day's operation“. Bei einer Nachlackierung dieser Größe ist die Filterbank ein planmäßiger Verbrauchsartikel mit einem Entsorgungsschritt, kein Einbau-und-vergessen-Teil — siehe die Ersatzteilleitfaden für die Intervalle, in denen diese Kabine betrieben wird.
- Isocyanate und OSHA 1910.134 — die Gesundheitsvorschrift hinter der Kohlenstoffstufe. Polyurethan-Decklacke (die Produktklasse Imron/Awlgrip) enthalten Isocyanate. Die OSHA führt aus, dass Isocyanate „Verbindungen umfassen, die als potenziell krebserzeugend beim Menschen eingestuft sind“, und dass „die Hauptwirkungen gefährlicher Expositionen Berufsasthma und andere Lungenprobleme sowie Reizungen von Augen, Nase, Rachen und Haut sind“. Ein Atemschutzprogramm nach 1910.134 ist die primäre Schutzmaßnahme; die Aktivkohle-Stufe ist eine zweite Ebene, kein Ersatz dafür.
- 40 CFR Part 63 Subpart GG — die Aerospace-Beschichtungsstandards, soweit sie Anwendung finden. Subpart GG enthält separate Standards für die Applikation von Primer, Decklack und Spezialbeschichtung (§ 63.745) sowie für die Lackentfernung (§ 63.746) — beide Stufen, die dieses Flugzeug durchlaufen hat. Ob ein bestimmter Betrieb eine Hauptquelle nach Subpart GG oder eine Flächenquelle nach der 6H-Regel ist (40 CFR § 63.11173) ist eine Feststellung für Ihre staatliche Luftqualitätsbehörde. Es ist keine Feststellung, die ein Kabinenlieferant trifft, und wir treffen sie nicht.
- FAA AC 43.13-1B — die Hälfte, die wir nicht beantworten. Die anerkannte Praxis für Oberflächenfinish und Reparatur am Flugwerk — die Materialien des Rundschreibens zu „Safety Tips for Dope/Paint“ und „Coating Application Defects“ — legt zusammen mit dem Wartungshandbuch des jeweiligen Luftfahrzeugs fest, ob ein Lacksystem zulässig ist. Die Kabine bestimmt, wo der Lackierer arbeitet; sie hat nichts mit Lufttüchtigkeitsdokumentation zu tun, und nichts auf dieser Seite ist als Aussage dazu zu verstehen.
Quellen geprüft am 27. September 2026: OSHA 29 CFR 1910.107 (Konstruktion, Luftführung, Erdung, Freiraum, Entsorgung des Filtermediums); OSHA 29 CFR 1910.106 (Lagerung entflammbarer Flüssigkeiten); OSHA Isocyanate; OSHA 29 CFR 1910.134 (Atemschutz); Cornell LII 40 CFR Part 63 Subpart GG; FAA AC 43.13-1B.
Bereit für eine individuelle Aviation-Kabine?
Wenn Sie Flugzeuge in einer Hangarumgebung lackieren und eine kundenspezifische Kabinenspezifikation benötigen, wenden Sie sich für eine Größenberatung an unser Engineering-Team. Wir prüfen Ihre typischen Flugzeugabmessungen, Ihr Hangarlayout und Ihre Beschichtungschemie und erstellen innerhalb von 48 Stunden ein Festpreisangebot.
Individuelles Engineering-Angebot anfordern →
⚠ Haftungsausschluss: Die Spezifikationen individueller Kabinen variieren je nach Flugzeugabmessungen, Hangarbedingungen und Beschichtungschemie. Die Zahlen in dieser Fallstudie spiegeln die spezifische Anwendung von Kunde A wider und sollten nicht als garantierte Leistung für andere Installationen interpretiert werden. Die Kabinenabmessungen sind Näherungswerte; als handgefertigtes aufblasbares Produkt können die tatsächlichen Maße je nach Luftdruck, Aufblasgrad und Aufstellbedingungen variieren. Das tatsächlich gelieferte Produkt ist maßgebend.
ABMESSUNGEN SIND NÄHERUNGSWERTE. Jede Sewinfla-Kabine ist ein handgefertigtes aufblasbares Produkt; die gemessenen Abmessungen variieren mit dem Luftdruck und den Aufstellbedingungen. Das tatsächlich gelieferte Produkt ist maßgebend gegenüber allen veröffentlichten Angaben.