Lakierowanie w lotnictwie ogólnym: kabina natryskowa dmuchana o długości 60 stóp dla lekkich samolotów
Gdy operator lotnictwa ogólnego na Środkowym Zachodzie potrzebował zwiększyć roczną zdolność malarską bez angażowania stałej infrastruktury hangarowej, zwrócił się do Sewinfla o kabinę nadmuchiwaną zwymiarowaną pod przemalowania Cessna 180/210, Piper Comanche i Beechcraft Bonanza. Czerwiec 2026.

Wyzwanie
Klient A prowadzi działalność w zakresie renowacji lotnictwa ogólnego na regionalnym lotnisku na Środkowym Zachodzie (FAA klasa D, jeden pas startowy o długości 5 000 stóp). Firma specjalizuje się w samolotach tłokowych jednosilnikowych — seria Cessna 180/210, Piper Comanche i Cherokee Six, Beechcraft Bonanza oraz okazjonalnie seria Mooney M20. Roczna przepustowość: 18–24 kompletne renowacje samolotów plus 30–40 częściowych przemalowań (zazwyczaj jeden uszkodzony panel lub końcówka skrzydła).
Istniejąca stała kabina o długości 40 stóp była pierwotnie zaadaptowaną szopą magazynową, z bramą rolowaną, która ledwo mieściła Cessnę z wysokim usterzeniem. Większe samoloty dwusilnikowe (Cessna 310, Piper Navajo) musiały być częściowo demontowane, aby się zmieścić. Samolot był holowany do środka, skrzydła częściowo demontowane dla dostępu i ponownie montowane po malowaniu — koszt robocizny 3 500–5 000 USD na projekt, który operator przenosił na klienta.
Rozwiązanie inżynieryjne
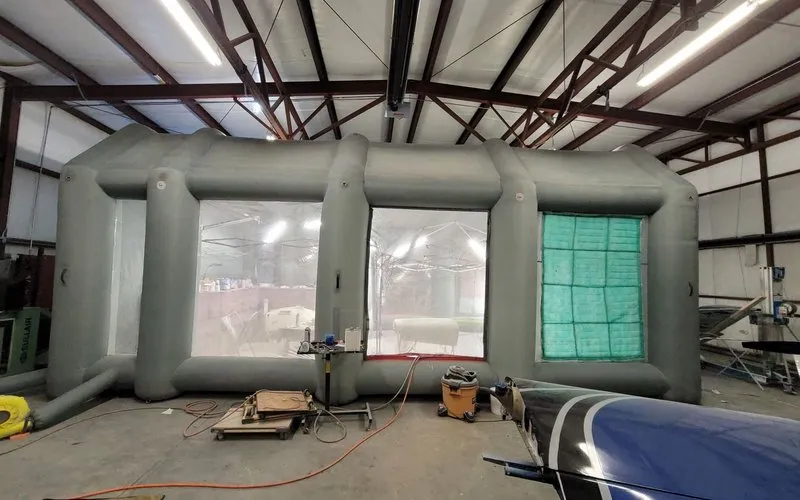
Sewinfla zaprojektowała niestandardową dmuchaną kabinę 60×30×22 ft, którą można rozstawić wewnątrz hangaru w razie potrzeby, a następnie wypuścić powietrze i zwinąć pod tylną ścianą, aby uwolnić powierzchnię podłogi do przechowywania między projektami. Pięć decyzji inżynieryjnych ukształtowało projekt:
1. Dobór wymiarów pod prześwit na końcówkach skrzydeł
Kabina została zwymiarowana tak, aby pomieścić Beechcraft Bonanza A36 (rozpiętość skrzydeł 33,5 stopy, wysokość 11,5 stopy do szczytu statecznika pionowego) z 2 stopami prześwitu na każdym końcu skrzydła i 1,5 stopy prześwitu u góry dla dostępu malarskiego. Pozwoliło to Klientowi A obsłużyć 95% floty lotnictwa ogólnego bez demontażu. Dwusilnikowe Cessna 310 i Piper Navajo (rozpiętość skrzydeł 36,5 stopy) mieszczą się przy poziomych skrzydłach i zdjętym stożku ogonowym — oszczędność na częściowym demontażu wynosi 1 800 USD na każde zlecenie dwusilnikowe.
2. Tryb podciśnienia
Renowacja statków powietrznych wymaga pracy kabiny w podciśnieniu, aby zapobiec przedostawaniu się cząstek farby i par rozpuszczalników do otaczającego hangaru (w którym przechowywane są statki powietrzne innych klientów). Kabina została skonfigurowana z podwójnymi dmuchawami 950 CFM przepuszczającymi powietrze przez stopnie filtracyjne i odprowadzającymi je przez port kanału 12 cali poprowadzony przez ścianę hangaru na zewnątrz. OSHA 1910.107(b)(5)(i) ustala wartość odniesienia na poziomie 100 stóp liniowych/min średniej prędkości na otwartej powierzchni lub w przekroju kabiny podczas natryskiwania. Pakiet podwójnej dmuchawy przemieszcza łącznie 1 900 CFM; 1 900 CFM przepływa przez 19 stóp kwadratowych powierzchni przy tej prędkości (1 900 ÷ 100 = 19), więc powierzchnia wylotowa jest wartością, której należy przestrzegać przy każdej instalacji.
3. System kotwienia do posadzki hangaru
Standardowe kotwy kabiny (paliki gruntowe) nie sprawdzają się na betonowej posadzce hangaru. Sewinfla określiła demontowalny system kotwienia wykorzystujący 4 płyty stalowe o masie 25 funtów na narożnik, z pasami szybkozłącznymi. Czas montażu na kotwę: 90 sekund. Płyty są przechowywane na uchwycie ściennym, gdy kabina jest opróżniona z powietrza. Łączna masa kotwienia: 100 funtów na narożnik, 400 funtów łącznie — wykonalne dla dwóch osób, ale wystarczające, aby utrzymać kabinę w warunkach wiatru 25 mph przy bramie hangaru.
4. Sekcja posadzki rozpraszająca ładunki statyczne
Malowanie statków powietrznych wiąże się z użyciem łatwopalnych rozpuszczalników (toluen, MEK, aceton) przy wysokich stężeniach par. Kabina została wyposażona w statycznie rozpraszającą sekcję podłogową 12×8 stóp umieszczoną pod obszarem pracy statku powietrznego, połączoną z uziemieniem hangaru. Eliminuje to ryzyko wyładowania elektrostatycznego powstające przy obuwiu na gumowej podeszwie na standardowej podłodze z tkaniny PVC.
5. Specyfikacja oświetlenia do dopasowania kolorów
Malowanie statków powietrznych wymaga oświetlenia korygującego barwę 6500K D65 do dokładnego dopasowania koloru — FAA wymaga, aby wszystkie schematy malowania dokładnie odpowiadały arkuszowi danych świadectwa typu. Sewinfla zainstalowała 8× panele LED 150W IP65 o temperaturze 6500K, zapewniające ponad 150 stopo-świec na osi kadłuba. Oświetlenie jest rozmieszczone tak, aby zminimalizować cień na skrzydłach i powierzchniach ogona, które są najbardziej widocznymi obszarami malowania.
Porównanie procesów: przed i po
Przebieg pracy przed kabiną Sewinfla
Samolot jednosilnikowy (np. Cessna 182)
- Demontaż skrzydła: 4 godziny
- Demontaż usterzenia: 2 godziny
- Przygotowanie do malowania + natryskiwanie: 18 godzin
- Utwardzanie + ponowny montaż: 16 godzin
- Razem: 40 godzin, 3 500 USD robocizny
Samolot dwusilnikowy (np. Cessna 310)
- Demontaż skrzydła: 8 godzin
- Demontaż usterzenia: 3 godziny
- Zdjęte osłony silnika: 4 godziny
- Przygotowanie do malowania + natryskiwanie: 24 godziny
- Utwardzanie + ponowny montaż: 28 godzin
- Razem: 67 godzin, 5 800 USD robocizny
Proces z kabiną Sewinfla 60×30×22
Samolot jednosilnikowy (np. Cessna 182)
- Demontaż: 0 godzin (mieści się cały statek powietrzny)
- Przygotowanie do malowania + natryskiwanie: 14 godzin
- Utwardzanie + ponowny montaż: 0 godzin (malowane w konfiguracji końcowej)
- Razem: 14 godzin, 0 USD kosztu robocizny demontażu
Samolot dwusilnikowy (np. Cessna 310)
- Składanie skrzydła lub demontaż końcówki: 2 godziny
- Demontaż usterzenia: 2 godziny
- Przygotowanie do malowania + natryskiwanie: 20 godzin
- Utwardzanie + ponowny montaż: 4 godziny
- Razem: 28 godzin, 1 800 USD robocizny
Inżynieria wentylacji dla powłok lotniczych
Powłoki lotnicze różnią się chemicznie od samochodowych. System dwuwarstwowy (podkład epoksydowy + nawierzchnia poliuretanowa) generuje określone profile LZO wymagające starannego doboru filtrów:
| Etap powłoki | Rozpuszczalniki podstawowe | Obawa dotycząca obciążenia filtra | Wyzwalacz wymiany |
|---|---|---|---|
| Podkład epoksydowy (chromowany lub niechromowany) | Ksylen, MEK, toluen | Duże obciążenie LZO, szybkie nasycenie węgla | Filtr węglowy: 60–80 godzin natrysku |
| Nawierzchnia poliuretanowa (Imron, Awlgrip) | Izocyjaniany, estry, etery glikolowe | Adsorpcja izocyjanianów ma kluczowe znaczenie dla bezpieczeństwa lakiernika | Filtr węglowy: 80–100 godzin natrysku |
| Lakier bezbarwny (wysoki połysk) | Octan butylu, węglowodory aromatyczne | Niższe obciążenie LZO niż podkład | Filtr węglowy: 100–120 godzin natrysku |
| Pozostałości zmywacza (chemiczne usuwanie powłoki) | Chlorek metylenu, związki fenolowe | Nasycenie filtra wstępnego aerozolem ze zmywacza | Filtr wstępny: 30–40 godzin natryskiwania |
Izocyjaniany są kluczowym problemem. Są uczulaczami oddechowymi — jednorazowe nadmierne narażenie może spowodować trwałą astmę u podatnych lakierników. Stopień filtra z węglem aktywnym nie jest opcjonalny w pracy lotniczej; to granica między bezpiecznym środowiskiem pracy a trwałym problemem zdrowia zawodowego. Sewinfla określiła węgiel klasy przemysłowej (nie konsumenckiej) dla tej kabiny, o zawartości węgla 50% wagowo (w porównaniu do typowych 15–25% w filtrach klasy konsumenckiej).
Budowa i dostawa
Specyfikacje niestandardowe zostały potwierdzone 21 maja 2026 r. Kabina została wysłana z fabryki Sewinfla 4 czerwca — 14 dni od zamówienia do dostawy. 3-osobowy zespół naziemny Klienta A wykonał pierwsze ustawienie w 2 godziny 45 minut, w tym montaż kotew, podłączenie dmuchawy, ułożenie podłogi rozpraszającej ładunki elektrostatyczne i kalibrację oświetlenia.
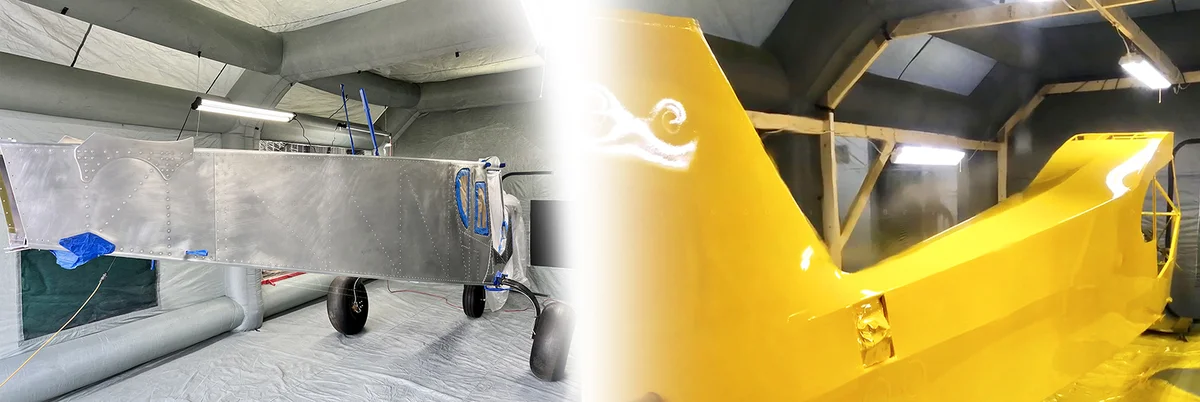
Pierwsze zlecenie produkcyjne: samolot Beechcraft Bonanza V-tail z 1968 r. wymagający całkowitego usunięcia powłoki do gołego metalu i ponownego lakierowania. Samolot nie był malowany od 22 lat; istniejąca powłoka była silnie utleniona, z wieloma warstwami poprawek. Całkowite wykorzystanie kabiny w projekcie: 16 dni roboczych w ciągu czterech tygodni, z przerwami na utwardzanie między warstwami. Podczas okien utwardzania (4–6 godzin między warstwami) samolot był opróżniany z powietrza i zwijany pod ścianą hangaru, co pozwoliło operatorowi wykorzystać powierzchnię podłogi do innych prac.
Ekonomia pierwszego roku
Operator wykonał 22 kompletne renowacje lakieru samolotów i 34 częściowe przemalowania w pierwszych 12 miesiącach eksploatacji kabiny:
| Pozycja kosztowa / przychodowa | Razem w roku 1 |
|---|---|
| Zakup kabiny (specyfikacja lotnicza niestandardowa) | $18,400 |
| Wymiana filtrów (12 miesięcy eksploatacji) | $3,240 |
| Energia elektryczna (szacunkowo 0,14 USD/kWh × 1 800 godz.) | $756 |
| Całkowity koszt kabiny w pierwszym roku | $22,396 |
| Minus: uniknięty koszt posadzki hangaru w porównaniu do instalacji stałej (1 800 stóp kw. × 8 USD/stopę kw./rok) | −$14,400 |
| Koszt kabiny netto w pierwszym roku | $7,996 |
| 22 kompletne × 14 500 USD średniego przychodu z renowacji | $319,000 |
| 34 częściowe × 3 200 USD średniego przychodu z prac częściowych | $108,800 |
| Całkowity przychód przypisywany kabinie | $427,800 |
| Marża przypisana do kabiny (38% przychodu) | $162,564 |
| Zwrot netto w pierwszym roku | $154,568 (840% w przypadku kabiny za 18 400 USD) |
| Dane operacyjne zgłoszone przez klienta. Sumy i wartości procentowe powyżej są wynikiem arytmetycznym wymienionych danych wejściowych, a nie zbadanymi sprawozdaniami finansowymi. | |
Co wyróżniało ten projekt
Renowacja statków powietrznych ma unikalne wymagania, które determinują konkretne decyzje projektowe kabiny. Trzy czynniki ukształtowały sukces tego wdrożenia:
- Kotwienie do podłogi hangaru. Standardowe kotwy gruntowe nie sprawdzają się na betonie hangaru. Demontowalny system kotwienia z płyt stalowych umożliwia montaż i demontaż w 90 sekund, zapewniając jednocześnie wystarczającą siłę utrzymującą kabinę we wszystkich warunkach eksploatacyjnych.
- Podłoga rozpraszająca ładunki elektrostatyczne. Opary łatwopalnych rozpuszczalników + obuwie na gumowej podeszwie + standardowa podłoga PVC = ryzyko wyładowania elektrostatycznego. Sekcja podłogi o wymiarach 12×8 ft, uziemiona i rozpraszająca ładunki statyczne, eliminuje to ryzyko bez pogarszania mobilności kabiny.
- Oświetlenie korygowane kolorystycznie D65. Schematy malowania statków powietrznych muszą dokładnie odpowiadać danym świadectwa typu. Oświetlenie LED 6500K D65 pozwala lakiernikowi zweryfikować dopasowanie koloru względem próbnika kolorów producenta podczas aplikacji, a nie po utwardzeniu.
Ponowne wykorzystanie kabiny poza sezonem
Rynek lotnictwa ogólnego na Środkowym Zachodzie jest sezonowy — szczyt lotów przypada od maja do października, a zwolnienie od listopada do kwietnia. W sezonie o niskim natężeniu kabina jest opróżniana z powietrza i przechowywana, uwalniając 1 800 stóp kwadratowych powierzchni hangaru na samoloty w chłodni (przychód: 1,20 USD/st. kw./miesiąc = 2 160 USD/miesiąc lub 12 960 USD w ciągu 6-miesięcznego sezonu poza szczytem). Tradycyjna stała kabina pozostawiłaby tę powierzchnię trwale zajętą.
Dodatkowe wykorzystanie poza sezonem: kabina została przebudowana (inne rozmieszczenie punktów kotwiczenia) i wykorzystana do renowacji mebli — działalności pobocznej, którą operator rozpoczął w 2026 r. w celu dywersyfikacji przychodów. Meble nie wymagają pełnej długości 60 stóp, więc kabina była nadmuchiwana do częściowej długości (30 stóp) na potrzeby tych mniejszych zadań. Ten przypadek użycia nie jest objęty pierwotną specyfikacją Sewinfla, ale konstrukcja modułowa pozwoliła na jego obsługę bez modyfikacji.
Najważniejsze elementy procesu budowy
- Dzień 1–4: Potwierdzenie specyfikacji, przegląd rysunku CAD z Klientem A, dobór osprzętu lotniczego.
- Dzień 5–9: Cięcie materiałów, zgrzewanie PVC, montaż obudowy filtra, instalacja wiązki oświetleniowej.
- Dzień 10–12: Wykonanie i wiązanie podłogi rozpraszającej ładunki elektrostatyczne.
- Dzień 13: Kontrola jakości — 24-godzinny test napełniania, weryfikacja oświetlenia, test cykli zamka, inspekcja szwów.
- Dzień 14: Pakowanie i skrzyniowanie, odbiór przez przewoźnika towarowego Klienta A.
- Dzień 17: Dostawa do hangaru na Środkowym Zachodzie.
- Dzień 17: Montaż przez ekipę klienta A (ze wsparciem telefonicznym zespołu inżynierów Sewinfla).
- Dzień 18: Pierwsze malowanie.
Ciągłe wsparcie
Sewinfla zapewnia bieżące wsparcie dla kabin niestandardowych, obejmujące:
- Roczna subskrypcja filtrów: Zaplanowana dostawa zestawów filtra wstępnego, filtra węglowego i filtra wywiewnego dopasowanych do kabiny.
- Program wymiany oświetlenia: Gotowe zestawy paneli LED do elementów ulegających zużyciu (co 5–7 lat).
- Wsparcie techniczne telefoniczne: Bezpośrednia linia do zespołu inżynieryjnego, który zbudował kabinę, w celu rozwiązywania problemów.
- Usługi rekonfiguracji: Jeśli operator potrzebuje modyfikacji kabiny (zmiana wymiarów, dodanie drugich drzwi, modernizacja filtrów), modyfikację przeprowadza oryginalny zespół inżynierski.
Z czym porównano tę konstrukcję
Kabina do statków powietrznych podlega dwóm różnym zbiorom przepisów, a tylko jeden z nich jest przeznaczony do projektowania przez dostawcę kabiny. Miejsce pracy wewnątrz obudowy to prawo federalne — przepływ powietrza, konstrukcja, prześwit, uziemienie i utylizacja filtrów mieszczą się w przepisach OSHA dotyczących wykańczania natryskowego. System powłoki na płatowcu to odrębna kwestia, rozstrzygana przez dokumentację obsługi technicznej samego samolotu i przyjętą praktykę naprawczą. Ta konstrukcja została zaprojektowana zgodnie z pierwszym zestawem i celowo pominięta w drugim.
- OSHA 1910.107(b)(5)(i) — wartość przepływu powietrza, do której dobrano dmuchawę i zespół filtrów. „Średnia prędkość powietrza na otwartej powierzchni kabiny (lub przekroju kabiny podczas operacji natryskiwania) nie może być mniejsza niż 100 stóp liniowych na minutę.” Obrys 60×30×22 ft to 1 800 stóp kwadratowych przekroju, a klauzula jest średnia dla całego tego przekroju — dlatego pakiet dmuchawy i zespół filtrów określono jako dopasowaną parę, a nie jako osobne pozycje.
- OSHA 1910.107(b)(1) i (b)(2) — konstrukcja i powierzchnie wewnętrzne. Kabiny muszą być „zaprojektowane tak, aby kierować strumienie powietrza w stronę wylotu wyciągowego”, a ich wnętrza „gładkie i ciągłe, bez krawędzi… aby zapobiec gromadzeniu się pozostałości”. Ukierunkowany przepływ jest tym, co wynosi mgłę podkładu i warstwy nawierzchniowej — wraz z jej zawartością izocyjanianów — poza strefę oddychania lakiernika, zamiast pozwalać jej krążyć; ciągła wykładzina jest powodem, dla którego ta obudowa nie ma odsłoniętej konstrukcji nośnej, na której mogłby osadzać się pył podkładu.
- OSHA 1910.107(c)(9)(i) — uziemienie. „Wszystkie metalowe części kabin lakierniczych, przewodów wywiewnych i instalacji rurowych… muszą być prawidłowo uziemione elektrycznie w skuteczny i trwały sposób.” Posadzka hangaru to izolująca płyta, więc połączenia wyrównawcze są częścią wdrożenia, a nie akcesorium: antystatyczna sekcja posadzki, ramy dmuchaw i przewody wywiewne są połączone z punktem uziemienia hangaru.
- OSHA 1910.107(b)(8), (b)(9) i (c)(2) — co znajduje się wokół niego. Każda kabina musi być oddzielona od innych operacji o nie mniej niż 3 ft lub przegrodą; wolna przestrzeń o nie mniej niż 3 ft ze wszystkich stron musi być wolna od składowania lub konstrukcji palnej; a sprzęt elektryczny w promieniu 20 ft od strefy natrysku, o ile nie jest oddzielony przegrodą, nie może wytwarzać iskier w normalnych warunkach pracy. Ruch statków powietrznych i składowanie w hangarze to dokładnie powód, dla którego układ został ustalony przed produkcją, a nie w dniu dostawy.
- OSHA 1910.107(b)(5)(ii) — co dzieje się później z wkładem filtracyjnym. Wyrzucone wkłady filtracyjne i rolki „należy natychmiast usunąć w bezpieczne, dobrze odseparowane miejsce… i zutylizować po zakończeniu dnia pracy”. Przy renowacji tej wielkości bank filtrów jest zaplanowanym materiałem eksploatacyjnym z etapem utylizacji, a nie częścią montowaną raz na zawsze — patrz przewodnik wymiany dla przedziałów, w których pracuje ta kabina.
- Izocyjaniany oraz OSHA 1910.134 — zasada zdrowotna stojąca za stopniem węglowym. Nawierzchnie poliuretanowe (klasa produktów Imron/Awlgrip) zawierają izocyjaniany. OSHA podaje, że izocyjaniany „obejmują związki sklasyfikowane jako potencjalne czynniki rakotwórcze dla ludzi” oraz że „główne skutki narażenia zawodowego to astma zawodowa i inne problemy z płucami, a także podrażnienie oczu, nosa, gardła i skóry”. Program ochrony dróg oddechowych zgodny z 1910.134 jest podstawowym środkiem kontroli; stopień z węglem aktywnym stanowi drugą warstwę, a nie jego zamiennik.
- 40 CFR Part 63 Subpart GG — normy powłok lotniczych, tam gdzie mają zastosowanie. Podczęść GG zawiera odrębne normy dla nakładania podkładu, powłoki nawierzchniowej i powłok specjalistycznych (§ 63.745) oraz dla usuwania powłok (§ 63.746) — oba etapy, przez które przeszła ta maszyna. To, czy dany zakład jest głównym źródłem w rozumieniu Podczęści GG, czy źródłem obszarowym w rozumieniu reguły 6H (40 CFR § 63.11173) jest ustaleniem należącym do agencji ds. jakości powietrza w Twoim stanie. Nie jest to ustalenie dokonywane przez dostawcę kabiny i my go nie dokonujemy.
- FAA AC 43.13-1B — połowa, na którą nie odpowiadamy. Przyjęta praktyka wykańczania i naprawy płatowca — materiał okólnika „Safety Tips for Dope/Paint” i „Coating Application Defects” — wraz z własną instrukcją obsługi statku powietrznego określa, czy system wykończenia jest dopuszczalny. Kabina kontroluje miejsce pracy lakiernika; nie ma nic wspólnego z dokumentacją zdatności do lotu i nic na tej stronie nie powinno być odczytywane jako oświadczenie w tym zakresie.
Źródła sprawdzone 27 września 2026: OSHA 29 CFR 1910.107 (konstrukcja, przepływ powietrza, uziemienie, prześwit, utylizacja wkładów filtracyjnych); OSHA 29 CFR 1910.106 (przechowywanie cieczy palnych); OSHA Izocyjaniany; OSHA 29 CFR 1910.134 (ochrona dróg oddechowych); Cornell LII 40 CFR Part 63 Subpart GG; FAA AC 43.13-1B.
Gotowi na niestandardową kabinę dla lotnictwa?
Jeśli lakierujesz samoloty w środowisku hangarowym i potrzebujesz niestandardowej specyfikacji kabiny, skontaktuj się z naszym zespołem inżynierskim w celu konsultacji doboru rozmiaru. Przeanalizujemy typowe wymiary Twoich samolotów, układ hangaru i chemię powłok, a następnie przedstawimy ofertę ze stałą ceną w ciągu 48 godzin.
Poproś o wycenę niestandardowego projektu →
⚠ Zastrzeżenie: Specyfikacje kabiny niestandardowej różnią się w zależności od wymiarów statku powietrznego, ograniczeń hangaru i chemii powłok. Liczby w tym studium przypadku odzwierciedlają konkretne zastosowanie Klienta A i nie należy ich interpretować jako gwarantowanej wydajności dla innych instalacji. Wymiary kabiny są przybliżone; jako ręcznie wykonany produkt nadmuchiwany, rzeczywiste wymiary mogą się różnić w zależności od ciśnienia powietrza, poziomu nadmuchania i warunków ustawienia. Decydujący jest otrzymany produkt fizyczny.
WYMIARY SĄ PRZYBLIŻONE. Każda kabina Sewinfla jest ręcznie wykonanym produktem nadmuchiwanym; zmierzone wymiary różnią się w zależności od ciśnienia powietrza i warunków ustawienia. Otrzymany produkt fizyczny ma pierwszeństwo przed wszelkimi publikowanymi danymi.