Rénovation en aviation générale : cabine gonflable de 60 pieds pour aéronefs légers
Lorsqu'un exploitant d'aviation générale du Midwest a eu besoin d'augmenter sa capacité annuelle de peinture sans s'engager dans une infrastructure de hangar permanente, il s'est tourné vers Sewinfla pour une cabine gonflable dimensionnée pour les repeints de Cessna 180/210, Piper Comanche et Beechcraft Bonanza. Juin 2026.

Le défi
Le client A exploite une entreprise de rénovation d'aviation générale dans un aéroport régional du Midwest (FAA classe D, une seule piste de 5 000 ft). L'entreprise est spécialisée dans les avions à moteur à pistons monomoteurs — séries Cessna 180/210, Piper Comanche et Cherokee Six, Beechcraft Bonanza, et occasionnellement la série Mooney M20. Débit annuel : 18–24 rénovations complètes d'aéronefs, plus 30–40 repeints partiels (généralement un panneau ou une extrémité d'aile endommagé).
La cabine fixe existante de 40 pi était à l'origine un hangar de stockage reconverti, avec une porte à enroulement pouvant à peine accueillir un Cessna à dérive haute. Les aéronefs bimoteurs plus grands (Cessna 310, Piper Navajo) devaient être partiellement démontés pour entrer. L'aéronef était remorqué à l'intérieur, les ailes partiellement déposées pour l'accès, puis remontées après peinture — un coût de main-d'œuvre de 3 500 à 5 000 $ par projet que l'exploitant répercutait sur le client.
La solution d'ingénierie
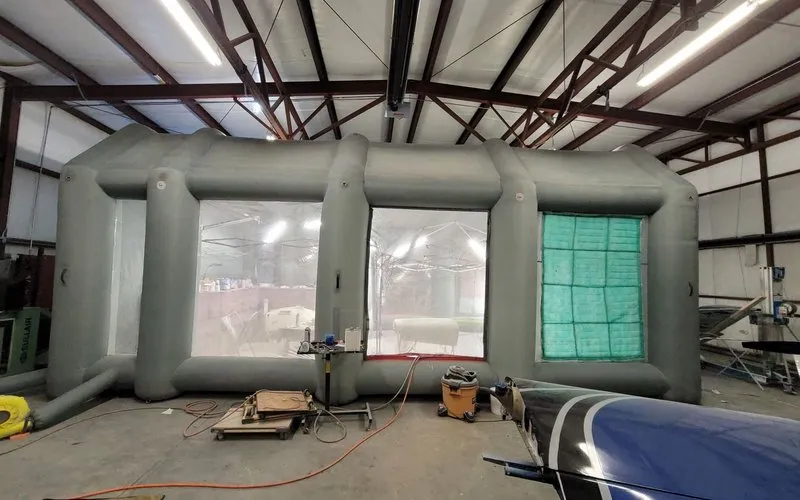
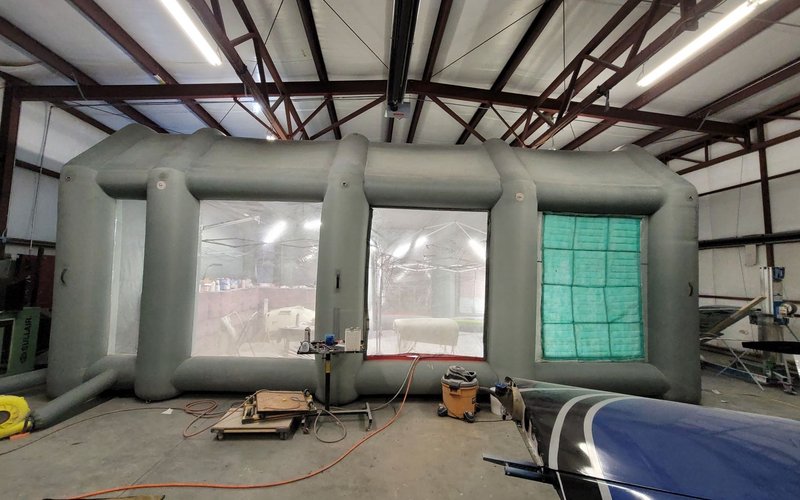
Sewinfla a conçu une cabine gonflable sur mesure de 60×30×22 pi pouvant être déployée à l'intérieur du hangar selon les besoins, puis dégonflée et enroulée contre le mur du fond afin de libérer l'espace au sol pour le stockage entre les projets. Cinq décisions d'ingénierie ont guidé la conception :
1. Dimensionnement pour le dégagement des bouts d'aile
La cabine a été dimensionnée pour accueillir un Beechcraft Bonanza A36 (envergure 33,5 pi, hauteur 11,5 pi jusqu'au sommet de la dérive) avec 2 pi de dégagement à chaque extrémité d'aile et 1,5 pi de dégagement en hauteur pour l'accès de peinture. Cela a permis au client A de desservir 95 % de la flotte d'aviation générale sans démontage. Les Cessna 310 et Piper Navajo bimoteurs (envergure 36,5 pi) entrent avec les ailes à niveau et le cône de queue déposé — une économie de démontage partiel de 1 800 $ par intervention sur bimoteur.
2. Mode pression négative
La rénovation d'aéronefs nécessite un fonctionnement de la cabine en pression négative pour empêcher les particules de peinture et les vapeurs de solvant de s'échapper dans le hangar environnant (où sont stockés les aéronefs d'autres clients). La cabine a été configurée avec deux ventilateurs de 950 CFM aspirant l'air à travers les étages de filtration et l'évacuant via un port de conduit de 12 pouces acheminé à travers le mur du hangar vers l'extérieur. L'OSHA 1910.107(b)(5)(i) fixe la référence à 100 pieds linéaires/min de vitesse moyenne sur la face ouverte ou à travers la section transversale de la cabine pendant la pulvérisation. L'ensemble à double ventilateur déplace 1 900 CFM au total ; 1 900 CFM traverse 19 pieds carrés de face à cette vitesse (1 900 ÷ 100 = 19), la surface de la face d'extraction est donc le chiffre à retenir pour toute installation.
3. Système d'ancrage au sol du hangar
Les ancrages standard de cabine (piquets au sol) ne fonctionnent pas sur un sol en béton de hangar. Sewinfla a spécifié un système d'ancrage amovible utilisant 4 bases en plaque d'acier de 25 lb par coin, avec des sangles à déverrouillage rapide. Temps de montage par ancrage : 90 secondes. Les plaques se rangent sur un support mural lorsque la cabine est dégonflée. Poids total des ancrages : 100 lb par coin, 400 lb au total — gérable pour un montage à deux personnes mais suffisant pour maintenir la cabine face à des rafales de 25 mph au niveau des portes de hangar.
4. Section de sol statique-dissipative
La peinture d'aéronefs implique des solvants inflammables (toluène, MEK, acétone) à de fortes concentrations de vapeurs. La cabine a été équipée d'une section de sol statique-dissipative de 12×8 pieds positionnée sous la zone de travail de l'aéronef, reliée à une prise de terre du hangar. Cela élimine le risque de décharge statique lié aux chaussures à semelles en caoutchouc sur le sol standard en bâche PVC.
5. Spécifications d'éclairage pour la correspondance des couleurs
La peinture d'aéronefs exige un éclairage à couleur corrigée 6500K D65 pour une correspondance de couleur précise — la FAA exige que tous les schémas de peinture correspondent exactement à la fiche de données du certificat de type. Sewinfla a installé 8 × panneaux LED IP65 de 150W à 6500K, fournissant 150+ pieds-bougies à l'axe du fuselage. L'éclairage est positionné pour minimiser les ombres sur les ailes et les surfaces de queue, qui sont les zones de peinture les plus visibles.
Comparaison des flux de travail : avant vs après
Flux de travail avant la cabine Sewinfla
Avion monomoteur (ex. Cessna 182)
- Dépose d'aile : 4 heures
- Démontage de l'empennage : 2 heures
- Préparation peinture + pulvérisation : 18 heures
- Durcissement + remontage : 16 heures
- Total : 40 heures, 3 500 $ de main-d'œuvre
Aéronef bimoteur (ex. Cessna 310)
- Dépose d'aile : 8 heures
- Démontage de l'empennage : 3 heures
- Capots moteur déposés : 4 heures
- Préparation peinture + pulvérisation : 24 heures
- Durcissement + remontage : 28 heures
- Total : 67 heures, 5 800 $ de main-d'œuvre
Flux de travail avec la cabine Sewinfla 60×30×22
Avion monomoteur (ex. Cessna 182)
- Démontage : 0 heure (l'aéronef entier tient à l'intérieur)
- Préparation peinture + pulvérisation : 14 heures
- Durcissement + remontage : 0 heure (peint en configuration finale)
- Total : 14 heures, 0 $ de main-d'œuvre de démontage
Aéronef bimoteur (ex. Cessna 310)
- Pliage d'aile ou dépose d'extrémité : 2 heures
- Démontage de l'empennage : 2 heures
- Préparation peinture + pulvérisation : 20 heures
- Durcissement + remontage : 4 heures
- Total : 28 heures, 1 800 $ de main-d'œuvre
Ingénierie de la ventilation pour les revêtements aéronautiques
Les revêtements aéronautiques sont chimiquement distincts de ceux de l'automobile. Le système à deux couches (primaire époxy + finition polyuréthane) génère des profils de COV spécifiques qui nécessitent une sélection soignée des filtres :
| Étape de revêtement | Solvants principaux | Préoccupation relative à la charge des filtres | Déclencheur de remplacement |
|---|---|---|---|
| Apprêt époxy (chromaté ou non chromaté) | Xylène, MEK, toluène | Forte charge de COV, saturation rapide du charbon | Filtre à charbon : 60–80 heures de pulvérisation |
| Finition polyuréthane (Imron, Awlgrip) | Isocyanates, esters, éthers de glycol | L'adsorption des isocyanates est essentielle pour la sécurité des peintres | Filtre à charbon : 80–100 heures de pulvérisation |
| Vernis de finition (haut brillant) | Acétate de butyle, hydrocarbures aromatiques | Charge de COV inférieure à celle de la couche de base | Filtre à charbon : 100–120 heures de pulvérisation |
| Résidus de décapant (décapage chimique de la peinture) | Chlorure de méthylène, composés phénoliques | Saturation du préfiltre par aérosol de décapant | Préfiltre : 30–40 heures de pulvérisation |
Les isocyanates constituent le risque critique. Ce sont des sensibilisants respiratoires — une seule surexposition peut provoquer un asthme permanent chez les peintres sensibles. L'étage de filtration au charbon actif n'est pas facultatif pour les travaux aéronautiques ; c'est la frontière entre un environnement de travail sûr et un problème de santé professionnelle permanent. Sewinfla a spécifié du charbon de qualité industrielle (et non grand public) pour cette cabine, avec une teneur en charbon de 50 % en poids (contre 15 à 25 % typiques des filtres grand public).
La fabrication et la livraison
Les spécifications personnalisées ont été confirmées le 21 mai 2026. La cabine a été expédiée de l'usine Sewinfla le 4 juin — 14 jours entre la commande et la livraison. L'équipe au sol de 3 personnes du Client A a réalisé le premier montage en 2 heures 45 minutes, incluant l'installation des ancrages, le raccordement du ventilateur, la pose du plancher dissipatif statique et le calibrage de l'éclairage.
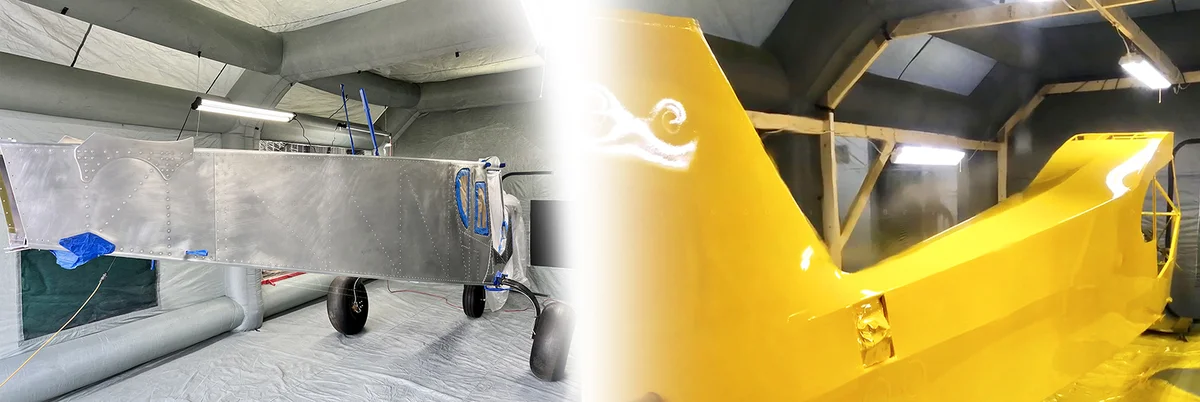
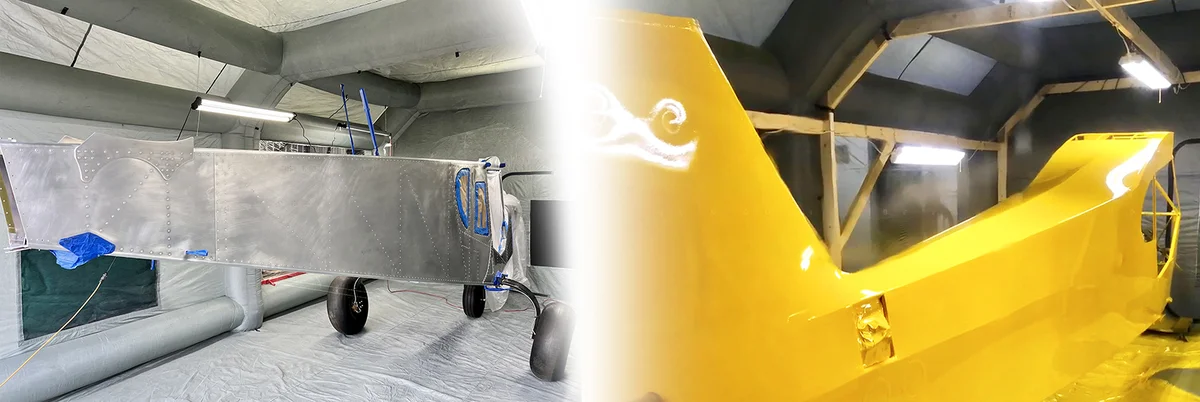
Première mission de production : un Beechcraft Bonanza V-tail de 1968 nécessitant une rénovation complète jusqu'au métal nu. L'aéronef n'avait pas été peint depuis 22 ans ; le revêtement existant était fortement oxydé avec de multiples couches de retouches. Utilisation totale de la cabine pour le projet : 16 jours ouvrés sur quatre semaines, avec des temps de séchage intermittents entre les couches. L'aéronef était dégonflé et roulé contre le mur du hangar pendant les périodes de séchage (4 à 6 heures entre les couches), permettant à l'opérateur d'utiliser l'espace au sol pour d'autres travaux.
Économie de la première année
L'exploitant a réalisé 22 rénovations complètes d'aéronefs et 34 repeints partiels au cours des 12 premiers mois d'exploitation de la cabine :
| Poste de coût / revenu | Total Année 1 |
|---|---|
| Achat de la cabine (spécification aviation personnalisée) | $18,400 |
| Remplacements de filtres (12 mois d'activité) | $3,240 |
| Électricité (estimée à 0,14 $/kWh × 1 800 h) | $756 |
| Coût total de la cabine la première année | $22,396 |
| Moins : coût de surface de hangar évité par rapport à une installation permanente (1 800 pi² × 8 $/pi²/an) | −$14,400 |
| Coût net de la cabine la première année | $7,996 |
| 22 travaux complets × 14 500 $ de revenu moyen de refinish | $319,000 |
| 34 partielles × 3 200 $ de revenu moyen par partielle | $108,800 |
| Revenu total attribuable à la cabine | $427,800 |
| Marge attribuable à la cabine (38 % du chiffre d'affaires) | $162,564 |
| Retour net la première année | $154,568 (840 % sur la cabine à 18 400 $) |
| Chiffres d'exploitation déclarés par le client. Les totaux et pourcentages ci-dessus sont le résultat arithmétique des données saisies, et non des comptes audités. | |
Ce qui a rendu ce projet différent
La rénovation d'aéronefs présente des exigences uniques qui dictent des décisions de conception spécifiques de la cabine. Trois facteurs ont façonné le succès de ce déploiement :
- Ancrage au sol du hangar. Les ancrages standard à piquets au sol ne fonctionnent pas sur le béton de hangar. Le système d'ancrage amovible à plaques d'acier permet un montage et un démontage en 90 secondes tout en fournissant une force de retenue suffisante pour la cabine dans toutes les conditions d'exploitation.
- Plancher dissipatif statique. Vapeurs de solvants inflammables + chaussures à semelles en caoutchouc + sol PVC standard = risque de décharge statique. La section de sol dissipative statique collée de 12 × 8 pieds élimine ce risque sans compromettre la portabilité de la cabine.
- Éclairage à température de couleur corrigée D65. Les schémas de peinture aéronautiques doivent correspondre exactement aux données du certificat de type. L'éclairage LED 6500K D65 permet au peintre de vérifier la correspondance de couleur par rapport à l'échantillon de couleur du fabricant pendant l'application, et non après le séchage.
Reconvertir la cabine pour l'intersaison
Le marché de l'aviation générale du Midwest est saisonnier — les vols culminent de mai à octobre et ralentissent de novembre à avril. Pendant la basse saison, la cabine est dégonflée et rangée, libérant 1 800 pi² de plancher de hangar pour des aéronefs en stockage à froid (revenu : 1,20 $/pi²/mois = 2 160 $/mois ou 12 960 $ sur les 6 mois de basse saison). Une cabine fixe traditionnelle aurait laissé cet espace au sol définitivement immobilisé.
Utilisation hors saison supplémentaire : la cabine a été reconfigurée (disposition des ancrages différente) et utilisée pour la rénovation de meubles — une activité secondaire que l'exploitant a lancée en 2026 pour diversifier ses revenus. Les meubles ne nécessitent pas la longueur totale de 60 pieds, la cabine a donc été gonflée sur une longueur partielle (30 pieds) pour ces travaux plus petits. Ce cas d'usage ne figure pas dans les spécifications d'origine de Sewinfla, mais la conception modulaire l'a permis sans modification.
Points forts du processus de fabrication
- Jour 1–4 : Confirmation des spécifications, revue des plans CAO avec le client A, sélection du matériel spécifique à l'aviation.
- Jour 5–9 : Découpe des matériaux, soudage du PVC, assemblage du caisson de filtration, installation du faisceau d'éclairage.
- Jour 10–12 : Fabrication et liaison d'un plancher dissipatif statique.
- Jour 13 : Contrôle qualité — test de gonflage sur 24 heures, vérification de l'éclairage, test de cycle des fermetures éclair, inspection des coutures.
- Jour 14 : Emballage et caissage, enlèvement par le transporteur de fret du Client A.
- Jour 17 : Livraison au hangar du Midwest.
- Jour 17 : Installation par l'équipe du client A (avec assistance téléphonique de l'équipe d'ingénierie Sewinfla).
- Jour 18 : Première application de peinture.
Assistance continue
Sewinfla assure un support continu pour les cabines sur mesure, notamment :
- Abonnement annuel aux filtres : Livraison planifiée de jeux de préfiltres, filtres à charbon et filtres d'extraction dimensionnés pour la cabine.
- Programme de remplacement de l'éclairage : Kits de panneaux LED préassemblés pour les éléments soumis à l'usure (tous les 5–7 ans).
- Assistance technique par téléphone : Ligne directe avec l'équipe d'ingénierie qui a conçu la cabine pour le dépannage.
- Services de reconfiguration : Si l'opérateur doit modifier la cabine (changer les dimensions, ajouter une seconde porte, améliorer les filtres), l'équipe d'ingénierie d'origine prend en charge la modification.
Ce à quoi cette réalisation a été confrontée
Une cabine pour aéronefs répond à deux réglementations différentes, et une seule relève de la conception d'un fournisseur de cabines. Le lieu de travail à l'intérieur de l'enceinte relève de la loi fédérale — débit d'air, construction, dégagement, mise à la terre et élimination des filtres relèvent tous des règles d'OSHA sur la finition par pulvérisation. Le système de finition sur la cellule est une question distincte, traitée par la documentation de maintenance propre à l'aéronef et les pratiques de réparation acceptées. Cette réalisation a été conçue selon le premier ensemble de règles et délibérément tenue à l'écart du second.
- OSHA 1910.107(b)(5)(i) — la valeur de débit d'air pour laquelle le ventilateur et le banc de filtres ont été dimensionnés. « La vitesse d'air moyenne sur la face ouverte de la cabine (ou la section transversale de la cabine pendant les opérations de pulvérisation) ne doit pas être inférieure à 100 pieds linéaires par minute. » Une enveloppe de 60×30×22 pieds représente 1 800 pieds carrés de section transversale et la clause est une moyenne sur toute cette section — c'est pourquoi l'ensemble ventilateur et le banc de filtres ont été spécifiés comme une paire assortie plutôt que comme des postes distincts.
- OSHA 1910.107(b)(1) et (b)(2) — construction et surfaces intérieures. Les cabines doivent être « conçues pour balayer les courants d'air vers la sortie d'échappement », avec des intérieurs « lisses et continus, sans arêtes… afin d'éviter l'accumulation de résidus ». Le balayage directionnel est ce qui évacue l'overspray d'apprêt et de finition — et sa teneur en isocyanate — hors de la zone respiratoire du peintre au lieu de le laisser recirculer ; le revêtement intérieur continu explique pourquoi cette enceinte ne présente aucune ossature exposée où la poussière d'apprêt pourrait s'accumuler.
- OSHA 1910.107(c)(9)(i) — mise à la terre. « Toutes les pièces métalliques des cabines de pulvérisation, des conduits d'évacuation et des systèmes de tuyauterie… doivent être correctement mises à la terre électriquement de manière efficace et permanente. » Le sol d'un hangar est une dalle isolante, la liaison équipotentielle fait donc partie du déploiement plutôt que d'un accessoire : la section de sol dissipative statique, les châssis de ventilateur et les conduits d'évacuation se raccordent tous au point de terre du hangar.
- OSHA 1910.107(b)(8), (b)(9) et (c)(2) — ce qui l'entoure. Chaque cabine doit être séparée des autres opérations par au moins 3 pi ou par une cloison ; un espace libre d'au moins 3 pi sur tous les côtés doit être maintenu exempt de stockage ou de construction combustible ; et les équipements électriques situés à moins de 20 pi d'une zone de pulvérisation, sauf s'ils sont cloisonnés, ne doivent pas produire d'étincelles dans des conditions normales de fonctionnement. Les déplacements d'aéronefs et le stockage en hangar sont précisément la raison pour laquelle l'implantation a été fixée avant la production plutôt que le jour de la livraison.
- OSHA 1910.107(b)(5)(ii) — ce qu'il advient du média filtrant par la suite. Les tampons filtrants et les rouleaux usagés « doivent être immédiatement retirés vers un endroit sûr et bien isolé… et éliminés à la fin de l'opération du jour ». Sur une rénovation de cette envergure, le banc de filtres est un consommable planifié avec une étape d'élimination, et non une pièce installée une fois pour toutes — voir le guide de remplacement pour les intervalles auxquels cette cabine fonctionne.
- Isocyanates et OSHA 1910.134 — la règle sanitaire derrière l'étage carbone. Les finitions polyuréthane (la catégorie de produits Imron/Awlgrip) contiennent des isocyanates. L'OSHA indique que les isocyanates « comprennent des composés classés comme cancérogènes humains potentiels » et que « les principaux effets des expositions dangereuses sont l'asthme professionnel et d'autres problèmes pulmonaires, ainsi qu'une irritation des yeux, du nez, de la gorge et de la peau ». Un programme de protection respiratoire conforme à la norme 1910.134 constitue le contrôle principal ; l'étage à charbon actif est une seconde couche, et non un substitut à celui-ci.
- 40 CFR Partie 63 Sous-partie GG — les normes de revêtement aérospatial, là où elles s'appliquent. La sous-partie GG comporte des normes distinctes pour l'application d'apprêt, de couche de finition et de revêtement spécial (§ 63.745) et pour le décapage (§ 63.746) — deux étapes par lesquelles cet avion est passé. Qu'un atelier donné soit une source majeure au titre de la sous-partie GG ou une source de zone au titre de la règle 6H (40 CFR § 63.11173) relève d'une décision de votre agence de la qualité de l'air de l'État. Ce n'est pas une décision que prend un fournisseur de cabine, et nous ne la prenons pas.
- FAA AC 43.13-1B — la moitié à laquelle nous ne répondons pas. Les pratiques de finition et de réparation acceptées pour la cellule — les rubriques « Safety Tips for Dope/Paint » et « Coating Application Defects » de la circulaire — ainsi que le manuel de maintenance propre à l'aéronef déterminent si un système de finition est acceptable. La cabine détermine où le peintre travaille ; elle n'a rien à voir avec la documentation de navigabilité, et rien sur cette page ne doit être interprété comme une déclaration à ce sujet.
Sources vérifiées le 27 septembre 2026 : OSHA 29 CFR 1910.107 (construction, circulation d'air, mise à la terre, dégagement, élimination des médias filtrants) ; OSHA 29 CFR 1910.106 (stockage de liquides inflammables) ; OSHA Isocyanates; OSHA 29 CFR 1910.134 (protection respiratoire) ; Cornell LII 40 CFR Partie 63 Sous-partie GG; FAA AC 43.13-1B.
Prêt pour une cabine aviation sur mesure ?
Si vous rénovez des aéronefs dans un environnement de hangar et avez besoin d'une spécification de cabine personnalisée, contactez notre équipe d'ingénierie pour une consultation de dimensionnement. Nous examinerons les dimensions typiques de vos aéronefs, la configuration de votre hangar et la chimie de vos revêtements, et fournirons un devis à prix fixe sous 48 heures.
Demander un devis d'ingénierie sur mesure →
⚠ Avertissement : Les spécifications d'une cabine personnalisée varient selon les dimensions de l'aéronef, les contraintes du hangar et la chimie du revêtement. Les chiffres de cette étude de cas reflètent l'application spécifique du Client A et ne doivent pas être interprétés comme une performance garantie pour d'autres installations. Les dimensions de la cabine sont approximatives ; s'agissant d'un produit gonflable fabriqué à la main, les mesures réelles peuvent varier selon la pression d'air, le niveau de gonflage et les conditions de mise en place. Le produit physique reçu prévaut.
LES DIMENSIONS SONT APPROXIMATIVES. Chaque cabine Sewinfla est un produit gonflable fabriqué à la main ; les dimensions mesurées varient selon la pression d'air et les conditions de mise en place. Le produit physique tel que reçu prévaut sur toute valeur publiée.