Refinish de aviación general: cabina inflable de 60 pies para aeronaves ligeras
Cuando un operador de aviación general del Medio Oeste necesitó ampliar su capacidad anual de pintura sin comprometerse con infraestructura de hangar permanente, recurrió a Sewinfla para una cabina inflable dimensionada para repintados de Cessna 180/210, Piper Comanche y Beechcraft Bonanza. Junio de 2026.

El Desafío
El Cliente A opera un negocio de repintado de aviación general en un aeropuerto regional del Medio Oeste (FAA Clase D, una sola pista de 5.000 pies). El negocio se especializa en aviones monomotor de pistón —series Cessna 180/210, Piper Comanche y Cherokee Six, Beechcraft Bonanza y, ocasionalmente, la serie Mooney M20. Producción anual: 18–24 repintados completos de aeronaves, más 30–40 repintados parciales (típicamente un panel dañado o la punta del ala).
La cabina fija existente de 40 pies era originalmente un cobertizo de almacenamiento convertido, con una puerta enrollable que apenas podía acomodar un Cessna de cola alta. Las aeronaves bimotor más grandes (Cessna 310, Piper Navajo) tenían que desmontarse parcialmente para caber. La aeronave se remolcaba hacia adentro, se retiraban parcialmente las alas para el acceso y se volvía a ensamblar después de pintar: un costo de mano de obra de $3,500–5,000 por proyecto que el operador trasladaba al cliente.
La Solución de Ingeniería
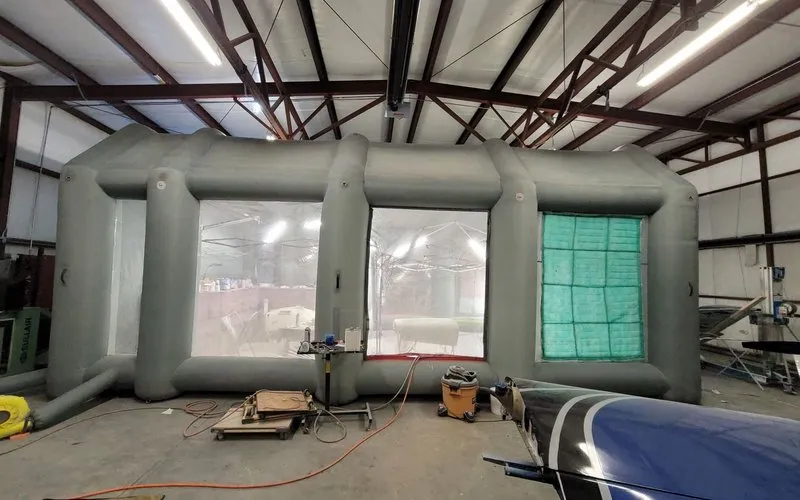
Sewinfla diseñó una cabina inflable personalizada de 60×30×22 pies que podía desplegarse dentro del hangar según fuera necesario y luego desinflarse y enrollarse contra la pared del fondo para liberar el espacio de piso para almacenamiento entre proyectos. Cinco decisiones de ingeniería impulsaron el diseño:
1. Dimensionamiento para la holgura de las puntas de las alas
La cabina se dimensionó para alojar un Beechcraft Bonanza A36 (envergadura de 33.5 pies, 11.5 pies de altura hasta la parte superior del estabilizador vertical) con 2 pies de holgura en cada punta de ala y 1.5 pies de holgura superior para el acceso de pintura. Esto permitió al Cliente A atender al 95% de la flota de aviación general sin desmontaje. Los Cessna 310 bimotores y los Piper Navajo (envergadura de 36.5 pies) caben con las alas niveladas y el cono de cola retirado, un ahorro por desmontaje parcial de $1,800 por trabajo de bimotor.
2. Modo de presión negativa
El reacabado de aeronaves requiere operar la cabina en presión negativa para evitar que las partículas de pintura y el vapor de disolvente escapen al hangar circundante (donde se guardan las aeronaves de otros clientes). La cabina se configuró con dos sopladores de 950 CFM que aspiran el aire a través de las etapas de filtración y lo extraen mediante un puerto de conducto de 12 pulgadas canalizado a través de la pared del hangar hacia el exterior. La OSHA 1910.107(b)(5)(i) establece la referencia en 100 pies lineales/min de velocidad media sobre la cara abierta o a través de la sección transversal de la cabina durante la pulverización. El paquete de doble soplador mueve 1.900 CFM en total; 1.900 CFM atraviesan 19 pies² de cara a esa velocidad (1.900 ÷ 100 = 19), por lo que el área de la cara de extracción es la cifra que debe respetarse en cualquier instalación.
3. Sistema de anclaje al piso del hangar
Las anclas estándar para cabina (estacas de suelo) no funcionan sobre un piso de concreto de hangar. Sewinfla especificó un sistema de anclaje removible usando 4 bases de placa de acero de 25 lb por esquina, con correas de liberación rápida. Tiempo de instalación por ancla: 90 segundos. Las placas se guardan en un soporte montado en pared cuando la cabina está desinflada. Peso total de anclaje: 100 lbs por esquina, 400 lbs en total — manejable para una instalación entre dos personas pero suficiente para sujetar la cabina frente a eventos de viento de 25 mph en la puerta del hangar.
4. Sección de piso estático-disipativa
La pintura de aeronaves implica disolventes inflamables (tolueno, MEK, acetona) a altas concentraciones de vapor. La cabina se equipó con una sección de piso estático-disipativo de 12×8 pies colocada bajo el área de trabajo de la aeronave, conectada a una toma de tierra del hangar. Esto elimina el riesgo de descarga estática que proviene del calzado con suela de goma sobre el piso estándar de lona de PVC.
5. Especificación de iluminación para igualación de color
La pintura de aeronaves requiere iluminación de 6500 K D65 con corrección de color para un cotejo cromático preciso: la FAA exige que todos los esquemas de pintura coincidan exactamente con la hoja de datos del certificado de tipo. Sewinfla instaló 8 paneles LED IP65 de 150 W a 6500 K, que proporcionan más de 150 pies-candela en la línea central del fuselaje. La iluminación está posicionada para minimizar las sombras sobre las alas y las superficies de cola, que son las áreas de pintura más visibles.
Comparación del flujo de trabajo: antes vs. después
Flujo de trabajo antes de la cabina Sewinfla
Aeronave monomotor (p. ej., Cessna 182)
- Retiro de ala: 4 horas
- Desmontaje de cola: 2 horas
- Preparación de pintura + aplicación: 18 horas
- Curado + reensamblaje: 16 horas
- Total: 40 horas, $3,500 de mano de obra
Aeronave bimotor (p. ej., Cessna 310)
- Retiro de ala: 8 horas
- Desmontaje de cola: 3 horas
- Carenados de motor desmontados: 4 horas
- Preparación de pintura + aplicación: 24 horas
- Curado + reensamblaje: 28 horas
- Total: 67 horas, $5,800 de mano de obra
Flujo de trabajo con la cabina Sewinfla 60×30×22
Aeronave monomotor (p. ej., Cessna 182)
- Desmontaje: 0 horas (la aeronave completa cabe)
- Preparación de pintura + aplicación: 14 horas
- Curado + reensamblaje: 0 horas (pintado en configuración final)
- Total: 14 horas, $0 de mano de obra por desmontaje
Aeronave bimotor (p. ej., Cessna 310)
- Plegado de ala o retiro de punta: 2 horas
- Desmontaje de cola: 2 horas
- Preparación de pintura + aplicación: 20 horas
- Curado + reensamblaje: 4 horas
- Total: 28 horas, $1,800 de mano de obra
Ingeniería de ventilación para recubrimientos de aviación
Los recubrimientos de aviación son químicamente distintos de los automotrices. El sistema de dos capas (imprimación epóxica + capa de acabado de poliuretano) genera perfiles de COV específicos que exigen una selección cuidadosa de filtros:
| Etapa de recubrimiento | Solventes principales | Preocupación por la carga del filtro | Gatillo de repuesto |
|---|---|---|---|
| Imprimación epóxica (cromatada o no cromatada) | Xileno, MEK, tolueno | Alta carga de COV, saturación rápida del carbón | Filtro de carbón: 60–80 horas de pulverización |
| Capa superior de poliuretano (Imron, Awlgrip) | Isocianatos, ésteres, éteres de glicol | La adsorción de isocianatos es crítica para la seguridad del pintor | Filtro de carbón: 80–100 horas de pulverización |
| Capa transparente (alto brillo) | Acetato de butilo, hidrocarburos aromáticos | Menor carga de COV que la capa base | Filtro de carbón: 100–120 horas de pulverización |
| Residuo de decapante (eliminación química de pintura) | Cloruro de metileno, compuestos fenólicos | Saturación del prefiltro por el aerosol del decapante | Prefiltro: 30–40 horas de aplicación |
Los isocianatos son la preocupación crítica. Son sensibilizantes respiratorios: una sola sobreexposición puede causar asma permanente en pintores susceptibles. La etapa de filtro de carbón activado no es opcional para trabajos de aviación; es la línea entre un entorno de trabajo seguro y un problema de salud ocupacional permanente. Sewinfla especificó carbón de grado industrial (no de grado consumo) para esta cabina, con un contenido de carbón del 50% en peso (frente al 15–25% típico de los filtros de grado consumo).
La Construcción y Entrega
Las especificaciones personalizadas se confirmaron el 21 de mayo de 2026. La cabina se envió desde la fábrica de Sewinfla el 4 de junio: 14 días desde el pedido hasta la entrega. El equipo de tierra de 3 personas del Cliente A completó el montaje inicial en 2 horas 45 minutos, incluida la instalación de anclajes, la conexión del soplador, la colocación del piso estático-disipativo y la calibración de la iluminación.
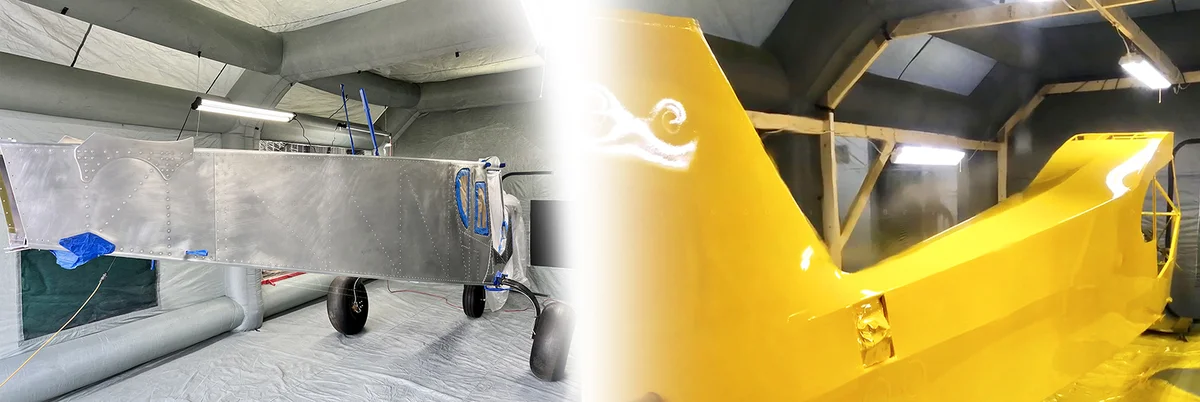
Primer trabajo de producción: un Beechcraft Bonanza V-tail de 1968 que requería un refinish completo hasta metal desnudo. La aeronave no se había pintado en 22 años; el acabado existente estaba muy oxidado y con múltiples capas de retoque. Uso total de la cabina para el proyecto: 16 días hábiles en cuatro semanas, con tiempo de curado intermitente entre capas. La aeronave se desinfló y se enrolló contra la pared del hangar durante las ventanas de curado (4–6 horas entre capas), lo que permitió al operador usar el espacio del piso para otros trabajos.
Economía del primer año
El operador completó 22 renovaciones completas de aeronaves y 34 repintados parciales en los primeros 12 meses de operación de la cabina:
| Concepto de costo / ingreso | Total del año 1 |
|---|---|
| Compra de la cabina (especificación de aviación personalizada) | $18,400 |
| Reemplazos de filtro (12 meses de actividad) | $3,240 |
| Electricidad (estimado $0.14/kWh × 1,800 hrs) | $756 |
| Costo total de la cabina en el primer año | $22,396 |
| Menos: costo de piso de hangar evitado frente a una instalación permanente (1,800 pies² × $8/pies²/año) | −$14,400 |
| Costo neto de la cabina en el primer año | $7,996 |
| 22 completos × $14,500 de ingreso promedio por repintado | $319,000 |
| 34 parciales × $3,200 de ingreso promedio por trabajo parcial | $108,800 |
| Ingresos totales atribuibles a la cabina | $427,800 |
| Margen atribuible a la cabina (38 % de los ingresos) | $162,564 |
| Retorno neto del primer año | $154,568 (840 % del costo de la cabina de $18,400) |
| Cifras operativas reportadas por el cliente. Los totales y porcentajes anteriores son la aritmética de los datos enumerados, no cuentas auditadas. | |
Qué hizo diferente a este proyecto
El reacabado de aeronaves tiene requisitos únicos que determinan decisiones específicas de diseño de la cabina. Tres factores determinaron el éxito de esta instalación:
- Anclaje al piso del hangar. Las anclas estándar de estaca de suelo no funcionan sobre concreto de hangar. El sistema de anclaje removible de placas de acero permite una instalación y desmontaje en 90 segundos, a la vez que proporciona fuerza de sujeción suficiente para la cabina bajo todas las condiciones operativas.
- Piso estático-disipativo. Vapores de solventes inflamables + zapatos con suela de goma + piso de PVC estándar = riesgo de descarga estática. La sección de piso de 12×8 pies con unión estática disipativa elimina este riesgo sin comprometer la portabilidad de la cabina.
- Iluminación con corrección de color D65. Los esquemas de pintura de aviación deben coincidir exactamente con los datos del certificado de tipo. La iluminación LED de 6500 K D65 permite al pintor verificar el cotejo cromático contra la muestra de color del fabricante durante la aplicación, no después del curado.
Reutilización de la cabina fuera de temporada
El mercado de aviación general del Medio Oeste es estacional: los vuelos alcanzan su punto máximo de mayo a octubre y disminuyen de noviembre a abril. Durante la temporada baja, la cabina se desinfla y se almacena, liberando 1,800 pies cuadrados de piso de hangar para aeronaves en almacenamiento en frío (ingresos: $1.20/pie cuadrado/mes = $2,160/mes o $12,960 durante los 6 meses de temporada baja). Una cabina fija tradicional habría dejado este espacio de piso comprometido de forma permanente.
Uso adicional fuera de temporada: la cabina se reconfiguró (distinta ubicación de anclajes) y se usó para el reacabado de muebles, un negocio secundario que el operador inició en 2026 para diversificar sus ingresos. Las piezas de mobiliario no requieren la longitud completa de 60 pies, por lo que la cabina se infló a una longitud parcial (30 pies) para estos trabajos más pequeños. Este caso de uso no figura en las especificaciones originales de Sewinfla, pero el diseño modular lo admitió sin modificaciones.
Aspectos destacados del proceso de fabricación
- Día 1–4: Confirmación de especificaciones, revisión de planos CAD con el Cliente A, selección de herrajes específicos para aviación.
- Día 5–9: Corte de materiales, soldadura de PVC, ensamblaje de la carcasa del filtro, instalación del arnés de iluminación.
- Día 10–12: Fabricación y unión de piso estático-disipativo.
- Día 13: Control de calidad — prueba de inflado de 24 horas, verificación de iluminación, prueba de ciclos de cremallera, inspección de costuras.
- Día 14: Embalaje y encajonado, recogida por el transportista de carga del Cliente A.
- Día 17: Entrega al hangar del Medio Oeste.
- Día 17: Instalación por el equipo del Cliente A (con soporte telefónico del equipo de ingeniería de Sewinfla).
- Día 18: Primer trabajo de pintura.
Soporte continuo
Sewinfla brinda soporte continuo para cabinas personalizadas, incluyendo:
- Suscripción anual de filtros: Entrega programada de juegos de prefiltro, filtro de carbón y filtro de escape dimensionados para la cabina.
- Programa de reemplazo de iluminación: Kits de paneles LED preempaquetados para elementos que sufren desgaste (cada 5–7 años).
- Soporte técnico telefónico: Línea directa con el equipo de ingeniería que construyó la cabina para resolución de problemas.
- Servicios de reconfiguración: Si el operador necesita modificar la cabina (cambiar dimensiones, agregar una segunda puerta, actualizar filtros), el equipo de ingeniería original se encarga de la modificación.
Contra qué se verificó esta construcción
Una cabina para aeronaves responde a dos reglamentos distintos, y solo uno de ellos corresponde diseñarlo al proveedor de la cabina. El lugar de trabajo dentro del recinto es ley federal: el flujo de aire, la construcción, la holgura, la conexión a tierra y la eliminación de filtros están todos sujetos a las normas de OSHA sobre acabados por pulverización. El sistema de acabado sobre la célula es una cuestión aparte, resuelta por la propia documentación de mantenimiento de la aeronave y la práctica de reparación aceptada. Esta construcción se diseñó conforme al primer conjunto de normas y se mantuvo deliberadamente al margen del segundo.
- OSHA 1910.107(b)(5)(i) — la cifra de flujo de aire para la cual se dimensionaron el soplador y el banco de filtros. «La velocidad media del aire sobre la cara abierta de la cabina (o la sección transversal de la cabina durante las operaciones de pulverización) no deberá ser inferior a 100 pies lineales por minuto». Una envolvente de 60×30×22 pies representa 1,800 pies cuadrados de sección transversal y la cláusula es una promedio en toda esa sección — por lo cual el paquete de sopladores y el banco de filtros se especificaron como un par emparejado en lugar de como partidas separadas.
- OSHA 1910.107(b)(1) y (b)(2) — superficies de construcción e interiores. Las cabinas deben estar «diseñadas para dirigir las corrientes de aire hacia la salida de extracción», con interiores «lisos y continuos, sin bordes… para evitar la acumulación de residuos». El barrido direccional es lo que transporta el sobropulverizado de imprimación y capa de acabado —y su contenido de isocianato— fuera de la zona de respiración del pintor en lugar de dejarlo recircular; el revestimiento interior continuo es la razón por la que este recinto no tiene estructura expuesta donde se acumule el polvo de imprimación.
- OSHA 1910.107(c)(9)(i) — puesta a tierra. «Todas las partes metálicas de las cabinas de pintura, los conductos de extracción y los sistemas de tuberías… deberán estar debidamente conectadas a tierra de forma eléctrica, eficaz y permanente». El piso de un hangar es una losa aislante, por lo que la conexión equipotencial forma parte del despliegue y no es un accesorio: la sección de piso disipativa de estática, los bastidores de los sopladores y los conductos de extracción se conectan todos al punto de tierra del hangar.
- OSHA 1910.107(b)(8), (b)(9) y (c)(2) — qué lo rodea. Cada cabina debe estar separada de otras operaciones por no menos de 3 pies o por una partición; debe mantenerse un espacio libre de no menos de 3 pies en todos los lados, libre de almacenamiento o construcción combustible; y el equipo eléctrico dentro de 20 pies de un área de pulverización, a menos que esté particionado, no debe producir chispas en condiciones normales de operación. El movimiento de aeronaves y el almacenamiento en el hangar son exactamente la razón por la que la distribución se fijó antes de la producción y no el día de la entrega.
- OSHA 1910.107(b)(5)(ii) — qué sucede con el medio filtrante después. Los paneles filtrantes y rollos desechados “deberán retirarse inmediatamente a un lugar seguro y bien apartado…y eliminarse al final de la operación del día”. En un repintado de este tamaño, el banco de filtros es un consumible programado con un paso de eliminación, no una pieza de instalar y olvidar — consulte la guía de reemplazo para los intervalos en que opera esta cabina.
- Isocianatos y OSHA 1910.134 — la regla de salud detrás de la etapa de carbón. Las capas superiores de poliuretano (la clase de productos Imron/Awlgrip) contienen isocianatos. La OSHA registra que los isocianatos «incluyen compuestos clasificados como posibles carcinógenos humanos» y que «los principales efectos de las exposiciones peligrosas son el asma ocupacional y otros problemas pulmonares, así como la irritación de los ojos, la nariz, la garganta y la piel». Un programa de protección respiratoria conforme a la norma 1910.134 es el control principal; la etapa de carbón activado es una segunda capa, no un sustituto de aquel.
- 40 CFR Parte 63 Subparte GG — las normas de recubrimiento aeroespacial, donde correspondan. La Subparte GG contiene normas separadas para la aplicación de imprimador, capa de acabado y recubrimiento especializado (§ 63.745) y para el despintado (§ 63.746) — ambas etapas por las que pasó esta aeronave. Si un taller determinado es una fuente mayor bajo la Subparte GG o una fuente de área bajo la regla 6H (40 CFR § 63.11173) es una determinación que corresponde a la agencia de calidad del aire de su estado. No es una determinación que tome un proveedor de cabinas, y nosotros no la tomamos.
- FAA AC 43.13-1B — la mitad que no respondemos. La práctica aceptada de acabado y reparación del fuselaje —el material de la circular «Safety Tips for Dope/Paint» y «Coating Application Defects»— junto con el manual de mantenimiento de la propia aeronave, determina si un sistema de acabado es aceptable. La cabina controla dónde trabaja el pintor; no tiene nada que ver con la documentación de aeronavegabilidad, y nada en esta página debe interpretarse como una declaración al respecto.
Fuentes verificadas el 27 de septiembre de 2026: OSHA 29 CFR 1910.107 (construcción, flujo de aire, puesta a tierra, holgura, eliminación de medios filtrantes); OSHA 29 CFR 1910.106 (almacenamiento de líquidos inflamables); OSHA Isocianatos; OSHA 29 CFR 1910.134 (protección respiratoria); Cornell LII 40 CFR Parte 63 Subparte GG; FAA AC 43.13-1B.
¿Listo para una cabina de aviación personalizada?
Si está realizando refinish de aeronaves en un entorno de hangar y necesita una especificación de cabina personalizada, comuníquese con nuestro equipo de ingeniería para una consulta de dimensionamiento. Revisaremos las dimensiones típicas de sus aeronaves, el diseño del hangar y la química de los recubrimientos, y le proporcionaremos una cotización a precio fijo en un plazo de 48 horas.
Solicitar cotización de ingeniería personalizada →
⚠ Aviso legal: Las especificaciones de las cabinas personalizadas varían según las dimensiones de la aeronave, las restricciones del hangar y la química del recubrimiento. Las cifras de este caso de estudio reflejan la aplicación específica del Cliente A y no deben interpretarse como un rendimiento garantizado para otras instalaciones. Las dimensiones de la cabina son aproximadas; al tratarse de un producto inflable hecho a mano, las medidas reales pueden variar según la presión de aire, el nivel de inflado y las condiciones de montaje. Prevalece el producto físico recibido.
LAS DIMENSIONES SON APROXIMADAS. Cada cabina Sewinfla es un producto inflable hecho a mano; las dimensiones medidas varían con la presión de aire y las condiciones de montaje. El producto físico tal como se recibe prevalece sobre cualquier cifra publicada.